
DeFelsko stellt tragbare, zerstörungsfreieUltraschall- Beschichtung -Dickenmessgeräteher, die sich ideal für die zerstörungsfreie Messung der Trockenfilmdicke von Beschichtungen auf Kunststoff eignen. Viele Branchen setzen diese zerstörungsfreie Technologie mittlerweile in ihren Qualitätsprogrammen ein.
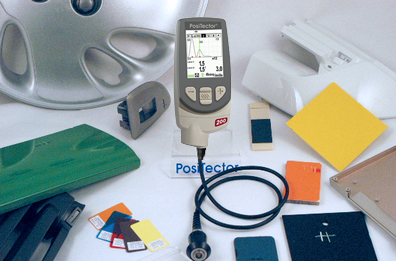
Zwei Modelle sind ideal für Kunststoffsubstrate.
Messanwendungen:
Zusätzliche Hinweise:
Manche Kunststoff- Beschichtung ssysteme werden in mehreren Schichten aufgetragen, um das gewünschte Ergebnis zu erzielen. Unser PosiTector 200 B1 ist die ideale Lösung, wenn die Verarbeiter lediglich die endgültige Gesamtdicke des Beschichtung kennen müssen.
Das „ PosiTector “ 200 B1 ist sofort einsatzbereit für die Messung der meisten Anwendungen im Bereich der Kunststoff Beschichtung . Es verfügt über einen Messbereich von 13 bis 1000 Mikrometer (0,5 bis 40 mil) und eignet sich ideal zur Messung der Gesamtdicke von „ Beschichtung “-Systemen. Bei den meisten Anwendungen ist keine „ Kalibrierung “-Einstellung erforderlich, die Anzeige ist zwischen mil und Mikrometer umschaltbar und verfügt über ein großes, dickes, schlagfestes Lexan-Display.
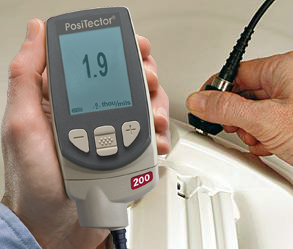
Für alle, die mit magnet Beschichtung en Dickenmessgeräten vertraut sind, istdie Verwendung von Ultraschall Beschichtung en Dickenmessgeräteneinfach und intuitiv. DasMessung -Verfahren ist unkompliziert und zerstörungsfrei.
Beschichtungen mit rauen Oberflächen stellen für jedes Messung Verfahren eine Herausforderung dar, und die Ultraschallprüfung bildet da keine Ausnahme. Das „ PosiTector “ 200 ist für solche Situationen bestens gerüstet.
At mikroskopischer Ebene kann die Dicke variieren (siehe Abb. 2). Aussagekräftige Dickenmessungen erhält man am besten, wenn man mehrere Messungen an derselben allgemeinen Stelle vornimmt und die Ergebnisse mittelt.
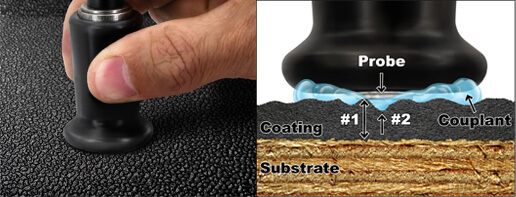
Auf rauen Oberflächen ermittelt das „ PosiTector 200“ in der Regel die Dicke von der Spitze der „ Beschichtung “-Spitzen bis hinunter zum Substrat. Dies wird durch den Abstand Nr. 1 in Abb. 2 dargestellt. „ Koppelmittel “ füllt die Hohlräume zwischen der Sonde und der „ Beschichtung “ aus, um das Eindringen des Ultraschallimpulses in die „ Beschichtung “ zu unterstützen.
Starke Unebenheiten können dazu führen, dass der „ Messgerät “ niedrige Dickenwerte anzeigt (Abstand Nr. 2). Dies geschieht, weil die Echos von der Grenzfläche „ Koppelmittel “ / „Beschichtung “ stärker sind als die von der Grenzfläche „ Beschichtung “ / „substrate“. Der „ PosiTector 200“ verfügt über eine einzigartige, vom Benutzer einstellbare „SET RANGE“-Funktion, mit der Unebenheitsechos ignoriert werden können.
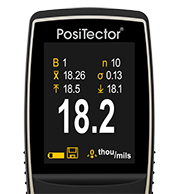
Für diese Anwendungen bietet der „Speicher “Modus des „ PosiTector “ 200 Unterstützung. Wenn die Funktion „ Speicher “ aktiviert ist, berechnet und zeigt der „ PosiTector “ 200 die Anzahl der gemessenen Werte, deren Durchschnittswert, die Abweichung dieser Werte („ standard “) sowie den höchsten und den niedrigsten Wert an (siehe Abb. 3). Das mitgelieferte „ Koppelmittel “ funktioniert auf rauen Oberflächen besser als Wasser.
Das „ PosiTector “ 200 B3 kann sowohl die Gesamtdicke des „ Beschichtung “-Systems als auch bis zu drei einzelne Schichtdicken in einem Mehrschichtsystem messen. Außerdem verfügt es über eine grafische Anzeige zur detaillierten Analyse des „ Beschichtung “-Systems.
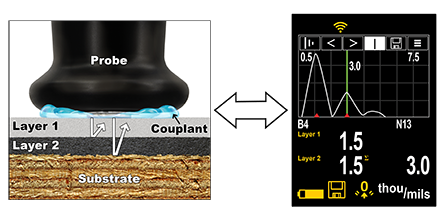
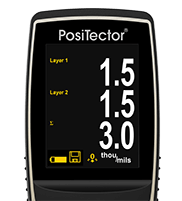
In dem obigen Beispiel ist die Schicht 1 1,5 mils dick. Schicht 2 ist 1,5 mils dick. Die Gesamtdicke beträgt 3,0 mils. Die grafische LCD-Anzeige zeigt zwei "Spitzen" an, die zwei Materialgrenzflächen darstellen. Das Gerät wird in zwei Schritten für Mehrschichtanwendungen eingestellt.
Sowohl im Innen- als auch im Außenbereich von Kraftfahrzeugen gibt es eine Vielzahl von Kunststoffteilen. Sehr oft müssen diese Kunststoffteile aus ästhetischen und schutztechnischen Gründen beschichtet werden.
Innenraumkomponenten wie Armaturenbretter, Türverkleidungen, Airbagabdeckungen, Lenkräder usw. sind aus zwei Gründen schwieriger zu vermessen. Erstens sind viele Komponenten zu klein oder geometrisch zu komplex, als dass die Sonde des „PosiTector 200“ sie ordnungsgemäß erfassen könnte. Zweitens weisen einige Teile entweder eine sehr dünne „ Beschichtung “ auf oder eine „ Beschichtung “, die zu rau ist, als dass der „ Messgerät “ sie konsistent messen könnte. Der „ Messgerät “ liefert die besten Ergebnisse auf einer glatten, ebenen und harten „ Oberfläche “ mit einer „ Beschichtung “-Dicke von „ at “ mindestens 13 Mikrometer (0,5 mil).
Außenbauteile wie Stoßfänger, Spiegelgehäuse, Seitenverkleidungen usw. können gemessen werden, sofern die Sonde desPosiTector 200 wieder Zugang zum zu messenden „ Oberfläche “ hat. Der Messgerät kann die Gesamtdicke der meisten Anwendungen sowie einige einzelne Schichten in einem mehrschichtigen System messen.
Beschichtung ssysteme für die Automobilindustrie bestehen aus mehreren Beschichtung Schichten. Das Basismodell PosiTector 200 B1 ist in der Lage, die Gesamtdicke dieser Beschichtung Systeme zu messen.
Die Haftvermittler- und Primerschichten in Automobilanwendungen sind in der Regel zu dünn, als dass das advanced ModellPosiTector 200 B3 sie einzeln messen könnte. Daher kombiniert das Gerät ihre Dicken mit der Dicke der Grundschicht, um ein Gesamtergebnis zu erhalten. Die obere, klare Lackschicht wird separat und einzeln gemessen.
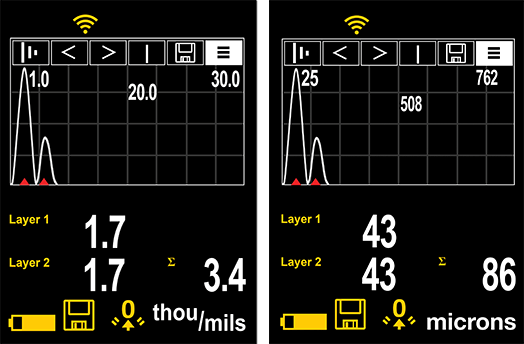
Abbildung 5 zeigt typische Ergebnisse des „ PosiTector s 200 B3“ auf Kunststoffteilen im Außenbereich von Kraftfahrzeugen. Das Bild links zeigt eine „ Messung “ mit Angaben in imperialen Einheiten (Mils). Das rechte Bild zeigt die entsprechende „ Messung “ in metrischen Einheiten (Mikrometer). Obwohl das „ Beschichtung “-System aus vier Schichten besteht, fasst das Messgerät die Dicken der ersten drei Schichten (Haftvermittler, Grundierung, Basislacke) zu einem Wert von 1,7 mil (43 Mikrometer) zusammen. Die abschließende Klarlackschicht wird separat mit 1,7 mil (43 Mikrometer) gemessen. Die Gesamtdicke des „ Beschichtung “-Systems beträgt 3,4 mil (86 Mikrometer).
Dieses Ergebnis ist nützlich, wenn es darum geht, die endgültige Dicke des Klarlacks zu bestimmen. Autoaufbereiter nutzen diese Funktion, um die verbleibende Menge an Klarlack während des Polierens zu sehen. Applikatoren nutzen diese Funktion, um eine gleichmäßige Auftragsdicke sicherzustellen.
Die in diesem Artikel behandelten Ultraschallsonden verfügen über eine flache Spitze mit einem Durchmesser von 8 mm (0,3") Messung Oberfläche , die für optimale Ergebnisse Messung vollständig auf dem beschichteten Kunststoff aufliegen sollte. Bei Messungen an gekrümmten Oberflächen kann es erforderlich sein, mehrere Messwerte zu mitteln, um aussagekräftige Ergebnisse zu erhalten.
Die Ultraschall- Messung -Messung der Dicke von „ Beschichtung “ erfolgt durch das Aussenden einer Ultraschallschwingung in ein „ Beschichtung “ mithilfe einer Sonde und unter Verwendung eines „Koppelmittel “, das auf das „ Oberfläche “ aufgetragen wird. Im Lieferumfang jedes Geräts ist eine 4-oz-Flasche eines handelsüblichen Glykolgels auf Wasserbasis enthalten. Alternativ kann auf glatten, horizontalen Oberflächen ein Tropfen Wasser als „ Koppelmittel “ dienen.
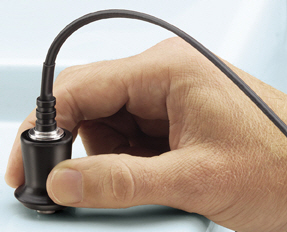
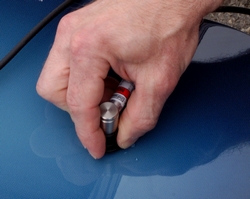
Nachdem ein Tropfen „ Koppelmittel “ auf die „ Oberfläche “ des beschichteten Teils aufgetragen wurde, wird die Sonde flach auf die „ Oberfläche “ aufgesetzt. Durch Herunterdrücken wird eine „ Messung “ ausgelöst (siehe Abb. 6). Wenn Sie die Sonde anheben, sobald ein doppelter Piepton ertönt oder die grüne Kontrollleuchte blinkt, wird der letzte „ Messung “ auf dem LCD-Display angezeigt. Eine zweite „ Messwert “ kann an derselben Stelle „ at “ durchgeführt werden, indem Sie die Sonde weiterhin auf die „ Oberfläche “ gedrückt halten. Wischen Sie die Sonde und die „ Oberfläche “ nach Beendigung des Vorgangs mit einem Papiertuch oder einem weichen Tuch sauber.
Messung Genauigkeit
Die „ Genauigkeit “ eines beliebigen Ultraschall Messung s entspricht direkt der Schallgeschwindigkeit der zu messenden Oberfläche. Da Ultraschall die Laufzeit eines Ultraschallimpulses messen, müssen sie auf die „Schallgeschwindigkeit“ in dem jeweiligen Material kalibriert werden.
Aus praktischer Sicht unterscheiden sich die Schallgeschwindigkeitswerte der in der Kunststoffindustrie verwendeten Materialien Beschichtung nicht wesentlich voneinander. Daher müssen die werkseitigen Kalibrierung Einstellungen der Ultraschall-Dickenmessgeräte Beschichtung in der Regel nicht angepasst werden.
Auf der rechten Seite des Bildschirms des „ PosiTector 200“ kann eine grafische Darstellung des Ultraschallimpulses angezeigt werden, während dieser das „ Beschichtung “-System durchläuft. Dieses leistungsstarke Tool ermöglicht es dem Benutzer, besser zu verstehen, was das „ Messgerät “ unterhalb der „ Oberfläche “ des „ Beschichtung “ „sieht“.
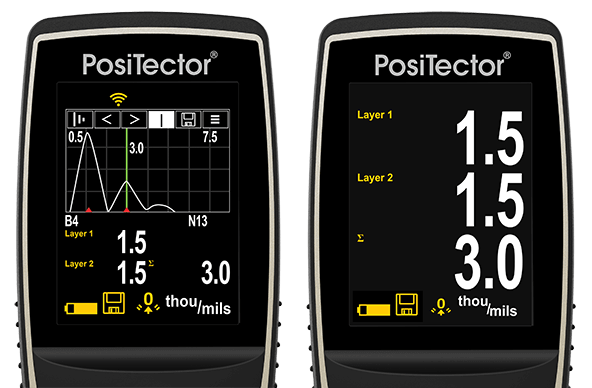
Wenn die Sonde gedrückt wird und der Ultraschallimpuls durch das Beschichtung System wandert, trifft der Impuls auf Dichteänderungen at an den Grenzflächen zwischen den Beschichtung Schichten sowie zwischen dem Beschichtung und dem Substrat.
Ein "Peak" stellt diese Schnittstellen dar. Je stärker sich die Dichte ändert, desto höher ist der Peak. Je allmählicher die Dichteänderung, desto größer ist die Breite des Peaks. Zwei Beschichtungen, die im Wesentlichen aus dem gleichen Material bestehen und "vermischt" sind, würden beispielsweise einen niedrigen, breiten Peak ergeben. Zwei Materialien mit sehr unterschiedlicher Dichte und einer gut definierten Grenzfläche würden zu einem hohen, schmalen Peak führen.
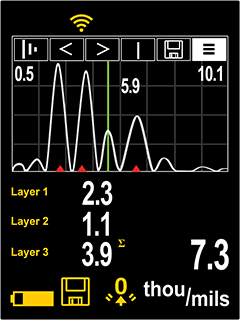
Der „ PosiTector “ 200 B3 wählt bei der Bestimmung der Schichtdicke „ Beschichtung “ die höchsten Peaks aus. Ist beispielsweise die Anzahl der Schichten auf 3 eingestellt, werden die drei höchsten Peaks zwischen den Bereichen„Lo“und„Hi“ als Grenzflächen zwischen diesen Schichten ausgewählt. Die vom „ Messgerät “ ausgewählten Peaks sind durch rote Dreieckspfeile gekennzeichnet (siehe Abb. 9).
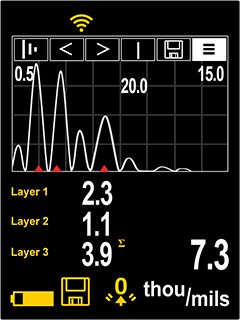
In Abb. 9 werden die oberen(Lo = 0,5 mils) und unteren(Hi = 15,0 mils) Werte des Bereichs als zwei horizontale Linien at oberen und unteren Rand des Grafikbereichs angezeigt. Lo (der minimale Grenzwert) befindet at oben. Hi (der maximale Grenzwert) befindet sich unten. Echos oder Spitzenwerte (Dickenwerte) außerhalb dieser Bereiche werden ignoriert. Die Werte für den Bereich werden mit der Menüoption BEREICH EINSTELLEN festgelegt und geändert.
Diese grafische Darstellung kann mit der Menüoption SET RANGE manipuliert werden. Sie können nicht nur die Bereichswerte einstellen, sondern auch einen Cursor irgendwo zwischen den beiden Bereichswerten positionieren, um andere Spitzenwerte zu untersuchen.
Herkömmliche Magnet- und Wirbelstrommessgeräte funktionieren nur bei Metallen. Daher hat sich die Kunststoffindustrie auf andere Messverfahren verlassen, darunter:
Diese Verfahren sind zeitaufwendig, schwer durchzuführen und unterliegen der Interpretation durch den Anwender sowie anderen Fehlern bei der „ Messung “. Anwender halten zerstörende Verfahren für unpraktisch. Um eine statistisch repräsentative Probe zu erhalten, müssen im Rahmen der zerstörenden Prüfung möglicherweise mehrere Holzprodukte aus einer Charge entsorgt werden.
Bei einer typischen zerstörenden Messmethode wird das beschichtete Bauteil quer durchgeschnitten und die Schichtdicke durch mikroskopische Betrachtung des Schnitts gemessen. Eine weitere Querschnittstechnik nutzt ein Mikroskop mit Skala, um einen geometrischen Einschnitt durch die Trockenbeschichtung Beschichtung zu betrachten. Dazu erzeugt ein spezielles Schneidwerkzeug eine kleine, präzise V-förmige Nut durch die Beschichtung bis in das Substrat hinein (siehe Abb. 11). Es sind Messgeräte erhältlich, die komplett mit Schneidspitzen und beleuchteten Lupen mit Skala ausgestattet sind. Eine detaillierte Beschreibung dieses Verfahrens ( Prüfverfahren ) findet sich in ASTMD4138-07a, „Standard -Verfahren zur Bestimmung der Trockenfilmdicke von Schutzbeschichtungssystemen ( Messung ) durch zerstörende Querschnittsmessung ( of Dry Film Thickness of Protective Beschichtung Systems by Destructive, Cross-Sectioning Means)“.
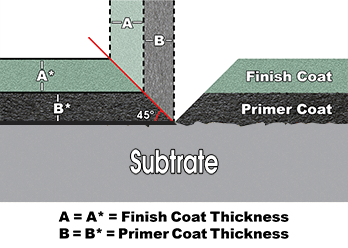
Obwohl die Prinzipien dieser Methode leicht zu verstehen sind, gibt es zahlreiche Möglichkeiten, Fehler einzuschleusen. Die Vorbereitung der Probe und die Auswertung der Ergebnisse erfordern Fachkenntnis. Zudem kann die Anpassung des Fadenkreuzes des „ Messung “ an eine gezackte oder unscharfe Grenzfläche zu Ungenauigkeiten führen, insbesondere bei unterschiedlichen Anwendern. Diese Methode wird eingesetzt, wenn kostengünstige, zerstörungsfreie Verfahren nicht möglich sind, oder zur Bestätigung der Ergebnisse zerstörungsfreier Prüfungen.
Mit dem Aufkommen von Ultraschallgeräten sind viele Beschichter zur zerstörungsfreien Prüfung übergegangen.
Was ist die Anwendung?
Die „ Beschichtung “ von Kunststoffen, insbesondere in der Automobilindustrie, umfasst das Aufbringen mehrerer Schichten Beschichtung , um ein optimales ästhetisches Erscheinungsbild und Schutz Eigenschaften zu erzielen. Die Oberflächenbeschaffenheit spiegelt nicht nur in hohem Maße die Qualität und Langlebigkeit kostspieliger Konsumgüter wider, sondern Beschichtungen für Kunststoffkomponenten müssen auch die besonderen Herausforderungen von Kunststoffsubstraten bewältigen, darunter Haftung, Flexibilität und temperaturelle Einschränkungen.
Gängige Kunststoffsubstrate (d. h. Polyethylen, Polypropylen, thermoplastisches Polyolefin, ABS, Nylon, PVC) sind porenfrei, beständig gegen die meisten Lösungsmittel und weisen im Vergleich zu anderen Materialien eine geringe Oberflächenenergie ( Oberfläche ) auf. Dadurch lässt sich der Kunststoff Oberfläche nur schwer benetzen, und die Beschichtungen haben kaum die Möglichkeit, durch Eindringen oder physikalisches Einrasten in Oberfläche Unregelmäßigkeiten zu haften. Um diesen Schwierigkeiten entgegenzuwirken, werden Haftvermittler als Lackzusätze oder als Grundierungen eingesetzt, um die Haftung von Beschichtungen auf ihren Substraten zu fördern. Ein Haftvermittler weist in der Regel eine Affinität sowohl zum Substrat als auch zur aufgetragenen Beschichtung auf, wodurch die aufgetragenen Beschichtungen die vorgesehenen Leistungsanforderungen erfüllen können.
Fahrzeugbeschichtungen
Im Bereich der Automobilbeschichtungen bezeichnet der Begriff „Haftvermittler“ die Grundierung (in der Regel chloriertes Polyolefin oder andere modifizierte Polyolefine), die die Haftung der nachfolgenden Lackschicht auf dem Kunststoff verbessert. In der Regel werden Haftvermittler so aufgetragen, dass eine Trockenfilmdicke von 0,3 – 0,5 mil (7,5 – 12,5 µm) erreicht wird. Da die Schichtdicke des Haftvermittlers unter der empfohlenen Einzelschichtdicke von 1 mil (25 µm) liegt, kann es für ein Ultraschall- Messgerät schwierig sein, ihn von den nachfolgenden Schichten zu unterscheiden.
Grundierungengleichen kleine Unebenheiten aus dem Formungsprozess aus und können eine leitfähige Schicht bilden, die das elektrostatische Auftragen nachfolgender Lackschichten ( Beschichtung ) erleichtert. Außerdem schützt die Grundierung den Untergrund vor potenziell schädlicher UV-Strahlung der Sonne und sorgt für Beständigkeit gegen Chemikalien (Benzin) und Feuchtigkeit. Häufig sind Grundierungen farblich so abgestimmt, dass eine möglichst geringe Schichtdicke der Basislackschicht erreicht wird und die Auswirkungen von Steinschlag minimiert werden.
Die Basislackschichtist die „ Beschichtung “-Schicht, die den größten Teil der Farbe, der physikalischen Eigenschaften und der optischen Effekte ausmacht. Lichtbeständige Basislacke enthalten häufig spezielle Pigmente, wie beispielsweise den bei Autolacken üblichen Metallic-Effekt. Basislacke können ein- oder mehrschichtig aufgetragen werden. Je nach Auftragsverfahren kann es für ein Ultraschall- Messgerät schwierig sein, mehrere Basislackschichten voneinander zu unterscheiden.
WiderstandsfähigeKlarlackebilden eine Schutzschicht gegen Umwelteinflüsse wie Korrosion, Vogelkot, Kratzer durch Autowäschen und Steinschlag. Obwohl Klarlacke in Kombination mit dem Basislack zur Erzielung der endgültigen Oberflächenbeschaffenheit verwendet werden, stellen sie akustisch gesehen eine deutliche Trennschicht zwischen den einzelnen Schichten von „ Beschichtung “ dar und lassen sich somit von zuvor aufgetragenen Schichten unterscheiden.
Da die Lackierung ( Beschichtung ) im Automobilbau einer der kostspieligsten Prozesse bei der Fahrzeugmontage ist, suchen Hersteller und Montagebetriebe ständig nach technologischen Verbesserungen. Ein solches Verfahren wird als „Wet-on-Wet“-Verfahren bezeichnet, bei dem wasserbasierte Lacke direkt übereinander aufgetragen werden, ohne dass die vorherigen Schichten aushärten können. Solche Verfahren minimieren den Energie- und Lackverbrauch sowie den Umrüstungsaufwand, ohne dass die Qualität des Endergebnisses darunter leidet. Leider neigt die „Wet-on-Wet“- Beschichtung -Anwendung dazu, einen „Übergangsschicht“-Effekt (Vermischung einzelner Schichten) zu verursachen. Das Fehlen klarer akustischer Grenzen schränkt die Fähigkeit eines Ultraschallgeräts ein, die Dicke einzelner Schichten zu erfassen.
Sowohl Hersteller als auch Verarbeiter waren lange Zeit der Ansicht, dass es keine einfache und zuverlässige Methode zur zerstörungsfreien Messung von Beschichtungen auf Kunststoffsubstraten gibt. Ihre gängige Lösung bestand darin, Metallproben (aus Stahl oder Aluminium) neben das Bauteil zu legen und anschließend die auf die Probe aufgetragene Schichtdicke entweder mit einem mechanischen oder einem elektronischen (magnetischen oder Wirbelstrom-) Messgerät messgerät zu messen. Diese arbeitsintensive Lösung basiert auf der Annahme, dass ein flacher Prüfkörper, der im allgemeinen Bereich Beschichtung platziert wird, dasselbe Lackprofil aufweist wie das betreffende Kunststoffbauteil. Eine Ultraschalllösung ermöglicht es dem Anwender, die Gesamtdicke Beschichtung des tatsächlichen Bauteils zu messen. Abhängig vom verwendeten Ultraschall Messgerät und dem Beschichtung Auftragungsverfahren besteht ein weiterer Vorteil darin, dass mehrere unterschiedliche Schichten identifiziert werden können.
Die Ultraschall- Beschichtung -Dickenmessung Messung ist mittlerweile ein anerkanntes und zuverlässiges Prüfverfahren in der Holzindustrie. Das Verfahren standard Prüfverfahren ist inder Norm ASTMD6132 beschrieben. „Standard Prüfverfahren zur zerstörungsfreien Messung der Trockenfilmdicke aufgetragener organischer Beschichtungen unter Verwendung eines Ultraschall- Messgerät“ (2022, ASTM). Zur Überprüfung Messgerät Kalibrierung sind Epoxidharz-beschichtete Dickenstandards erhältlich, deren Zertifizierung auf nationale Normungsorganisationen rückführbar ist.
Schnelle, zerstörungsfreie Dickenmessungen können jetzt an Materialien vorgenommen werden, für die bisher zerstörende Prüfungen oder Laboranalysen erforderlich waren. Diese neue Technologie verbessert die Konsistenz und den Durchsatz in der Endfertigung. Mögliche Kostensenkungen umfassen:
Heute sind diese Instrumente einfach zu bedienen, erschwinglich und zuverlässig.
In den letzten Jahren hat die Verwendung von Kunststoffen rasant zugenommen. Zwar hat die Automobilindustrie dabei zweifellos eine Vorreiterrolle gespielt, doch auch andere Branchen setzen Kunststoffe in großem Umfang ein. Nach Angaben der Society of the Plastics Industry ist der Bereich „Sonstige Kunststoffprodukte“ (auf den der größte Teil der kunststoffverarbeitenden Industrie entfällt) der viertgrößte Fertigungszweig in den Vereinigten Staaten. Nur die Bereiche Kraftfahrzeuge und Ausrüstung, Erdölraffinerien sowie elektronische Bauteile und Zubehör liegen noch davor. Obwohl Kunststoffe oft bereits im Rahmen des Herstellungsprozesses direkt eingefärbt werden, müssen viele Kunststoffteile lackiert werden, um das Erscheinungsbild zu verbessern, eine Farbanpassung an andere Teile zu erreichen, die Stabilität des Kunststoff- Oberfläche s zu erhöhen oder einen gewünschten Spezialeffekt zu erzielen.
Der weltweite Markt für Autolacke belief sich im Jahr 2001 laut dem Beratungsunternehmen PG Phillips & Associates auf 6,6 Milliarden US-Dollar. Ein zunehmender Anteil dieses Marktes entfällt auf die „ Beschichtung “ von Kunststoffen, die für Stoßfänger, Außenverkleidungen und Zierleisten verwendet werden. Beschichtung Lackierer und Monteure in der wettbewerbsintensiven Automobilindustrie müssen strenge Anforderungen hinsichtlich Ästhetik und Lebensdauer erfüllen. Da das Lackieren der kostspieligste Prozess in der Automobilfertigung ist, besteht ein Zielkonflikt zwischen der Minimierung des Zeit-, Material- und Nacharbeitsaufwands einerseits und der Erfüllung der Anforderungen an leistungssteigernde Technologien und die Einhaltung von Umweltvorschriften andererseits. Daher ist ein effizientes Verfahren zur Messung erforderlich, um Probleme bei der Lackierung so früh wie möglich im Beschichtung Prozess präzise und zuverlässig zu erkennen und zu beheben.
Koppelmittel
Koppelmittel dient dazu, eine Ultraschallschwingung von der Sonde in das „ Beschichtung “ zu übertragen. Wasser ist ein guter „ Koppelmittel “ für glatte Beschichtungen. Verwenden Sie für rauere Oberflächen das mitgelieferte Glykolgel. Auch wenn es unwahrscheinlich ist, dass das Koppelmittel die Oberfläche beschädigt oder Flecken auf dem Oberfläche hinterlässt, empfehlen wir, das Oberfläche zunächst an einer Probe mit dem Koppelmittel zu testen. Sollte der Test zeigen, dass Flecken entstanden sind, kann anstelle des Koppelmittel eine kleine Menge Wasser verwendet werden. Konsultieren Sie das auf unserer Website verfügbare Sicherheitsdatenblatt und wenden Sie sich an Ihren Beschichtung -Lieferanten, wenn Sie vermuten, dass das Koppelmittel das Beschichtung beschädigen könnte. Auch andere Flüssigkeiten wie Flüssigseife können verwendet werden.
Speicher Modus
Die PosiTector 200 Standard können 250 Messungen aufzeichnen. Die PosiTector 200 Advanced können 100.000 Messungen in bis zu 1000 Stapeln für statistische Zwecke auf dem Bildschirm, zum Drucken auf einem optionalen drahtlosen Bluetooth-Drucker oder zum Herunterladen auf einen PC mit dem mitgelieferten USB-Kabel und einer der PosiSoft speichern.


