
Dieser Artikel befasst sich mit dem Einsatz von DeFelsko- Beschichtung -Dickenmessgeräten in der Verzinkungsindustrie. Er beschreibt verschiedene Arten von Handmessgeräten, das Verfahren „ Messung “, einige zu beachtende Vorsichtsmaßnahmen sowie einen Abschnitt mit Fragen und Antworten zu den am häufigsten gestellten Fragen bezüglich dieser Anwendung.
Stahl korrodiert, wenn ein Elektrolyt Anoden und Kathoden auf einem Stahl Oberfläche verbindet. Durch die Bildung der Korrosionszelle entsteht ein flockiges Eisenoxid, das als Rost bezeichnet wird.
Um Rost zu vermeiden, muss die Bildung der Korrosionszelle verhindert werden. Zwei gängige Methoden zur Verhinderung von Korrosion bei Stahl sind:
Beim Verzinkenwird eine Opferanodenschicht aus Zink auf die Oberfläche eines Stahlbauteils aufgebracht, um Korrosionsschutz zu gewährleisten. Der letzte Schritt dieses Prozesses ist die Prüfung folgender Punkte:
Die Dicke des verzinkten Beschichtung hängt direkt ab von:
Eine dickere Beschichtung der Verzinkung führt zu einer längeren Lebensdauer des beschichteten Teils. Daher ist die Prüfung der Zinkdicke Beschichtung der wichtigste Schritt bei der Bestimmung der Qualität eines verzinkten Beschichtung.
Die Größe, Form und Anzahl der zu prüfenden Teile bestimmen die geeignete Prüfverfahren. Die festgelegten Prüfverfahren werden entweder als zerstörend oder als zerstörungsfrei eingestuft.
Es gibt vier Möglichkeiten, die Verzinkungsdicke zu messen:


Die praktischste Methode zur Messung der Verzinkungsdicke ist das zerstörungsfreie Verfahren, bei dem das magnetische Prinzip zur Bestimmung der Dicke von „ Beschichtung “ genutzt wird. Diese Prüfung ist:
Da es sich um ein zerstörungsfreies Verfahren handelt, istdie magnetische Dicken Messung die gängigste Methode zur Bestimmung der Dicke von Verzinkungen Beschichtung .
Beschichtung Dickenmessgeräte, die nach dem magnetischen Prinzip arbeiten, sind für die Messung nichtmagnetischer Beschichtungen auf Eisenmetallen ausgelegt. Die drei gängigsten Typen von Dickenmessgeräten nach dem magnetischen Prinzip lassen sich in zwei Kategorien einteilen:

1. Mechanische Verzinkungsdickenmessgeräte
2. Elektronische Verzinkungsdickenmessgeräte
Pen Stiftform
Mechanisch-Zifferblatt Typ

Elektronisch

Vorsichtsmaßnahmen:
Wenn Sie einmechanisches Beschichtung Dickenmessgerät Messgerät verwenden, führen Sie die folgenden Schritte durch:
Wenn Sie einelektronisches Beschichtung Dickenmessgerät Messgerät verwenden, führen Sie die folgenden Schritte aus:
Duplex- Beschichtung ssysteme nutzen eine Kombination aus zwei Korrosionsschutzsystemen – in der Regel Lack oder Pulver Beschichtung , aufgetragen auf verzinkten Stahl (Feuerverzinkung, Galvanisierung oder Zinkspritzbeschichtung). Der Korrosionsschutz, der sich aus einem Duplex- Beschichtung ssystem ergibt, ist dem jeweiligen Schutzsystem, das einzeln verwendet wird, überlegen.
DeFelskos„PosiTector “ 6000 FNDS„Beschichtung “ mit der Dicke „ Messgerät “ misst zerstörungsfrei die jeweiligen Dicken sowohl der Lack- als auch der Zinkverzinkungsschicht in einem Duplex- Beschichtung -System mit einem einzigen „ Messwert “.
Weitere Informationen finden Sie in unserem Anwendungshinweis zumDuplex- Beschichtung -System „Thickness Messung“.

Magnet Beschichtung -Dickenmessgeräte geben die Werte Messung in Einheiten der linearen Entfernung an, nicht als Beschichtung Gewicht. Die Messgerät Messwert lassen sich jedoch leicht in eine Angabe des Beschichtung Gewichts umrechnen.

Das vorstehende Schaubild wird im folgenden Text beschrieben:
Zum Konvertieren von: | In: | Multiplizieren mit:
- oz./ft2 | mils | 1.684
- oz./ft2 | microns | 42.78
- oz./ft2 | gm/m2 | 305.15
- mils | microns | 25.4
- mils | gm/m2 | 181.18
- mils | oz./ft2 | 0.5938
- Mikron | gm/m2 | 7.133
- Mikron | oz./ft2 | 0.023375
- Mikron | mils | 0,03937
- gm/m2 | oz./ft2 | 0.03277
- gm/m2 | mils | 0.005519
- gm/m2 | Mikron | 0,14019
Beispiel A:Stellen Sie sich vor, Sie führen eine Messung mit einem „ Messung “ an einer verzinkten Stahlspule durch, wobei Sie ein „ PosiTector 6000 F“ ( Messgerät ) verwenden, und erhalten eine einseitige Dicke von „0,35 mils“ ( Messwert ). Diese Wert lässt sich mit der folgenden Methode leicht in oz/ft² umrechnen:
Beispiel B:Alternativ können Sie schnell überprüfen, ob ein verzinktes Stahlblech ein bestimmtes Gewicht gemäß der Norm „ Beschichtung “ aufweist. GemäßASTM A653 bedeutet die Bezeichnung „G90“ ( Beschichtung ), dass das Zinkgewicht auf beiden Seiten eines Stahlblechs 0,90 oz/ft² beträgt.
Ein magnetisches Dicken Messgerät l misst jedoch nur eine Seite. Daher:
0,45 oz./ft² x 1,684 = 0,76 mils pro Seite, oder 0,45 oz./ft² x 42,78 = 19 Mikrometer pro Seite
Beispiel C:Um Gramm pro Quadratmeter aus einem in Mikrometern angegebenen Wert zu berechnen, multiplizieren Sie zunächst den Wert „ Messgerät “Messwert (bzw. den Durchschnittswert einer Reihe von Messwerten) mit dem Faktor 2 und anschließend dieses Ergebnis mit 7,133. Das Endergebnis gibt das Gewicht „ Beschichtung “ für beide Seiten des beschichteten Teils an.
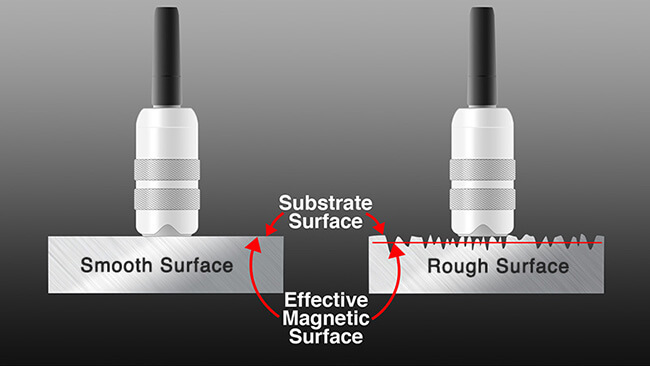
A:Auch wenn die verzinkte Oberfläche auf den ersten Blick glatt erscheint, weisen sowohl das Zink als auch der Stahl mikroskopisch kleine Oberfläche Unebenheiten auf. Daher lässt sich die Dicke von Beschichtung am besten durch Mittelung einer Reihe von Messwerten gemäßASTM A123 ermitteln.
A:Magnet Beschichtung -Dickenmessgeräte geben „ Messung “-Werte in Einheiten der linearen Entfernung an, nicht als „ Beschichtung “-Gewicht. Die „ Messgerät “Messwert lassen sich jedoch mithilfe einer Umrechnungstabelle oder eines Multiplikationsfaktors problemlos in eine Angabe des „ Beschichtung “-Gewichts umrechnen.

A:GemäßASTM A653 bedeutet die Bezeichnung „G90- Beschichtung “, dass das Zinkgewicht auf beiden Seiten eines Stahlblechs 0,90oz./ft² beträgt.
Ein magnetischer Dicken Messgerät us misst nur eine Seite.
Deshalb:
Auszüge aus ASTM A123 Standard Specification for Zinc (Hot-Dip Galvanized) Coatings on Iron and Steel Products:
ASTM A123/A123M-Standard Spezifikation für Zinküberzüge (feuerverzinkt) auf Eisen- und Stahlprodukten
ASTM E376– „Standard “ – Verfahren zur Messung der Wanddicke von „ Beschichtung “ mittels Magnetfeld- oder Wirbelstromverfahren (elektromagnetische Prüfverfahren)
Beschichtung ASTM A153/A153M– „Standard “ (Spezifikation für die Feuerverzinkung (Heißtauchverzinkung) von Eisen- und Stahlbeschlägen)
ASTM A653/A653M-Standard Spezifikation für feuerverzinktes (verzinktes) oder mit Zink-Eisen-Legierung beschichtetes (galvanisiertes) Stahlblech
ASTM A767/A767M– „Standard “ – Spezifikation für verzinkte (galvanisierte) Stahlstäbe zur Bewehrung im Beton
ASTM D7091– „Standard “ – Verfahren zur zerstörungsfreien Messung der Trockenfilmdicke von nichtmagnetischen Beschichtungen auf Eisenmetallen sowie von nichtmagnetischen, nichtleitenden Beschichtungen auf Nichteisenmetallen Messung


