
Dieser Artikel beschreibt die verfügbaren Technologien zur Messung der Schichtdicke von ausgehärteten und unausgehärteten Pulvern der Art „ Beschichtung “. Er gibt einen Überblick über die Funktionsprinzipien sowie die zugehörigen industriellen Prüfverfahren und Normen und erörtert aktuelle Trends in der papierlosen Qualitätssicherung (QA).
Messung Die Kontrolle der Schichtdicke sollte für alle Pulverbeschichter zur Routine gehören (Abbildung 1). Regelmäßige Messung hilft dabei, die Materialkosten zu kontrollieren, die Anwendungseffizienz zu steuern und die Oberflächenqualität aufrechtzuerhalten. Hersteller von Pulverbeschichtungen empfehlen Zielbereiche für die Schichtdicke, um die besten Leistungseigenschaften zu erzielen, und die Kunden erwarten, dass diese Parameter eingehalten werden.
Die Schichtdicke des Pulverfilms kann sowohl vor als auch nach der Aushärtung mit verschiedenen Messgeräten bestimmt werden. Ein Beispiel hierfür ist in Abbildung 2 dargestellt. Jeder, der im Bereich der Pulver Beschichtung t tätig ist, sollte wissen, welche Geräte zur Verfügung stehen und wie man sie bedient.
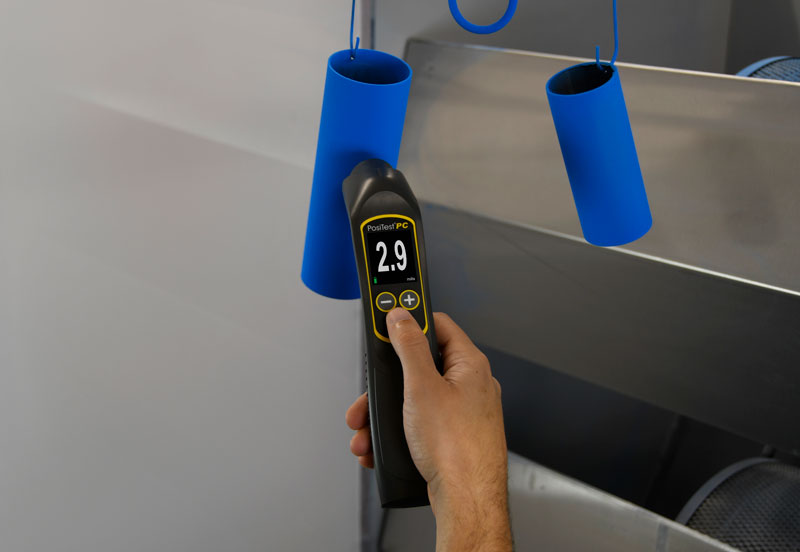
Die Schichtdicke ist wohl die wichtigste Messung , die bei der Aufbringung und Prüfung von Schutzbeschichtungen getroffen wird. Pulverbeschichtungen sind so konzipiert, dass sie ihre beabsichtigte Funktion erfüllen, wenn sie innerhalb eines vom Hersteller angegebenen Schichtdickenbereichs aufgetragen werden. Viele physikalische und optische Eigenschaften des fertigen Beschichtung werden direkt von der Trockenfilmdicke beeinflusst (DFT). DFT kann die Farbe, den Glanz, das Oberfläche Profil, die Haftung, die Flexibilität, die Schlagfestigkeit und die Härte des Beschichtung beeinflussen. Auch der Sitz von Bauteilen, die nach Beschichtung montiert werden, kann beeinträchtigt werden, wenn die Schichtdicke nicht innerhalb der Toleranz liegt.
Die präzise Messung der Beschichtungsdicke bietet noch weitere Vorteile. Ob zur Erfüllung der Anforderungen der Internationalen Organisation für Normung (ISO), der Qualitätsstandards oder der Kundenanforderungen an die Prozesskontrolle – Unternehmen müssen die Qualität der Beschichtung Beschichtung überprüfen, um unnötige Kosten durch Nacharbeiten zu vermeiden. Durch die Überprüfung ihrer Auftragsgeräte stellen sie sicher, dass die Beschichtung Beschichtung gemäß den Empfehlungen der Hersteller aufgetragen wird.

Die Verarbeiter müssen das Pulver gleichmäßig (Abbildung 3) und gemäß dem Produktdatenblatt auftragen. Das Auftragen von zu viel „ DFT “ ist nicht nur verschwenderisch, sondern birgt auch das Risiko einer unvollständigen Aushärtung und kann die Gesamtleistung des „ Beschichtung “-Systems drastisch beeinträchtigen. Hohe Schichtdicken führen häufig zu einer schlechten Haftung. Das „ Beschichtung “ neigt dazu, sich vom Untergrund abzuschälen oder abzusplittern. Regelmäßige Tests können die Anzahl der internen Nachbesserungen und Kundenrücksendungen aufgrund von Oberflächenfehlern reduzieren.
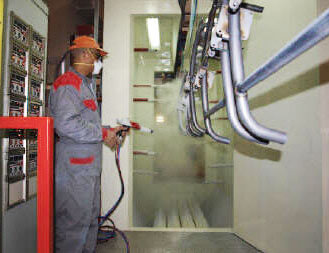
Die Messung der Dicke von Pulver Beschichtung n kann mit verschiedenen Methoden erfolgen, je nachdem, ob die Prüfung vor oder nach der Aushärtung des Pulvers durchgeführt wird. Die American Society for Testing and Materials (ASTM) hat eine Reihe von Normen herausgegeben, in denen diese Verfahren beschrieben werden.
Die Messung der Schichtdicke kann entweder vor oder nach der Aushärtung und Vernetzung erfolgen. Die Art des Substrats, der Dickenbereich des Beschichtung, die Größe und Form des Bauteils sowie die Wirtschaftlichkeit des Auftrags bestimmen die gewählte Methode.
Bei noch nicht ausgehärteten aufgetragenen Pulvern kann die Höhen Messung ierung mit Pulverkämmen und mit elektronischen Messgeräten (Abbildung 4) unter Verwendung spezieller Pulversonden durchgeführt werden. Da Beschichtung Pulver während des Aushärtungsprozesses in der Regel an Dicke verlieren, muss ein Reduktionsfaktor ermittelt werden, um die Dicke des ausgehärteten Pulvers DFT vorherzusagen. Alternativ messen Ultraschallgeräte das noch nicht ausgehärtete Pulver berührungslos Oberfläche und berechnen automatisch die Dicke des ausgehärteten Pulvers.
Nach der Aushärtung stehen verschiedene Handmessgeräte zur Verfügung, mit denen direkte Dickenmessungen DFT am beschichteten Bauteil durchgeführt werden können. Diese zerstörungsfreien Messgeräte arbeiten je nach Untergrund nach dem Magnet-, Wirbelstrom- oder Ultraschallprinzip. Weniger gebräuchliche Methoden sind unter anderem die Mikrometer Messung sowie zerstörende Trockenfilmverfahren wie das Querschnittsschnittverfahren und die gravimetrische (Massen-) Messung.
standard Die in den USA üblicherweise verwendete Einheit für die Pulverbeschichtungsdicke Messung ist das „Mil“; 1,0 Mil entspricht einem Tausendstel Zoll (1/1000 Zoll). Wenn der Hersteller eine Dicke von 2,0 bis 5,0 Mil angibt, sollte die endgültige ausgehärtete Dicke der Pulverbeschichtung zwischen 0,002 und 0,005 Zoll liegen. Die metrische Einheit für die „ Messung “ (Lackdicke) wird als Mikrometer (μm) bezeichnet; 25,4 Mikrometer entsprechen 1,0 mil.
Die Auftragnehmer müssen das Pulver gleichmäßig und entsprechend der Produktspezifikation auftragen. Auf diese Weise wird der größtmögliche Nutzen aus der jeweiligen Pulverspezifikation gezogen. Die meisten Spezifikationen für Schichtdickenprüfungen beziehen sich auf die ausgehärtete Schichtdicke des Pulvers, daher beginnt unser Blick at verschiedenen Schichtdickenmessverfahren dort.
Mikrometer gehörten zu den ersten Werkzeugen, die zur Überprüfung von DFT eingesetzt wurden, und finden auch heute noch praktische Anwendung. Sie haben den Vorteil, dass sie jede beliebige Kombination aus Beschichtung und Substrat messen können, haben jedoch den Nachteil, dass der Zugang zum blanken Substrat erforderlich ist. Es müssen zwei Messungen durchgeführt werden: eine mit aufgebrachtem Beschichtung und eine ohne. Die Differenz zwischen den beiden Messwerten, also die Höhenabweichung, entspricht der Dicke von Beschichtung .
Zudem stehen zwei zerstörende Verfahren zur Verfügung. Bei dem einen wird das beschichtete Bauteil quer durchgeschnitten und die Schichtdicke durch mikroskopische Betrachtung des Schnitts gemessen. Das andere Verfahren nutzt ein Skalenmikroskop, um einen geometrischen Einschnitt durch die ausgehärtete Schicht zu betrachten Beschichtung. Diese Methode kommt zum Einsatz, wenn kostengünstige, zerstörungsfreie Verfahren nicht möglich sind oder wenn die Ergebnisse zerstörungsfreier Verfahren bestätigt werden müssen.
Die gebräuchlichste Methode zur Messung der Dicke des ausgehärteten Pulvers ist die Verwendung von elektronischen DFT . Sie sind handgehalten, einfach zu bedienen und relativ kostengünstig. Sie arbeiten je nach Material des Teils mit magnetischen, Wirbelstrom- oder Ultraschallprinzipien.
Mechanische Messgeräte können verwendet werden, wenn das Bauteil aus Stahl besteht. Sie arbeiten mit einem Permanentmagneten und einer kalibrierten Feder. Das Gerät misst die Kraft, die erforderlich ist, um diesen Magneten vom beschichteten Stahl abzuziehen Oberfläche. Magnetische Abzugsmessgeräte sind robust, einfach, kostengünstig, tragbar und erfordern in der Regel keine Kalibrierung Justierung. Sie sind eine gute, kostengünstige Alternative in Situationen, in denen während der Produktion nur wenige Messwerte benötigt werden.
Aus Gründen der Einfachheit, Vielseitigkeit, Genauigkeit sowie der Protokollierung sind elektronische DFT Messgeräte sowohl in großen als auch in kleinen Pulverbeschichtungsbetrieben eine beliebte Wahl. Bei der Messung an Stahl kommen sie nach dem magnetischen Prinzip zum Einsatz, bei anderen Metallen nach dem Wirbelstromprinzip; manchmal sind beide Prinzipien in einem Gerät vereint. Messung Die Ergebnisse werden auf einem gut lesbaren Flüssigkristall-Display (LCD) angezeigt. Es steht eine große Auswahl an Sonden zur Verfügung, um auch ungewöhnliche Teileformen zu erfassen oder sehr dünne bzw. sehr dicke Beschichtung Systeme präzise zu messen.
Bei nichtmetallischen Anwendungen wie beschichtetem Kunststoff oder Holz ist ein Ultraschall-Puls-Echo -Verfahren erforderlich (Abbildung 5). Dies eröffnet neue Möglichkeiten für Branchen, die bisher keine zerstörungsfreie Qualitätskontrolle at zu einem erschwinglichen Preis durchführen konnten. Ein Vorteil dieses Messung Verfahrens ist die Möglichkeit, die einzelnen Schichten in einem mehrschichtigen Beschichtung System zu messen.

Messung Die bisher besprochenen Verfahren sind für die Anwendung an einem Bauteil nach dem Aushärten des Pulvers vorgesehen. Es ist jedoch auch möglich – und unter bestimmten Umständen sogar vorteilhafter –, die „ Beschichtung “ unmittelbar nach dem Auftragen zu messen, um die Dicke des ausgehärteten Pulvers vorherzusagen.
Wurde ein „ Beschichtung “ nicht ordnungsgemäß aufgetragen, erfordert eine Korrektur nach dem Trocknen oder der chemischen Aushärtung kostspieligen zusätzlichen Arbeitsaufwand, kann zu einer Verunreinigung des Films führen und Probleme hinsichtlich der Haftung und der Integrität des „ Beschichtung “-Systems verursachen. Durch die Messung der Schichtdicke während des Auftragens lässt sich feststellen, ob eine sofortige Korrektur und Anpassung durch den Anwender erforderlich ist.
Zwar geben die meisten Spezifikationen für Pulver Beschichtung n Zielwerte für die Dicke nach der Aushärtung an, doch lässt sich bereits vor Abschluss der Aushärtung und Vernetzung feststellen, ob die aufgetragene Pulverschicht innerhalb der Dickenspezifikationen liegt.
Es gibt gute Gründe, warum eine genaue Vorhersage des Aushärtungsfortschritts DFT wünschenswert ist, insbesondere bei Fließbändern. Abhängig von der Länge des Ofens, der Anzahl der auszuhärtenden Teile sowie der für den Aushärtungsprozess und für die manuelle DFT Messung nach dem Aushärten benötigten Zeit kommt es zu einer erheblichen Verzögerung, bevor der Bediener in den Anwendungsprozess eingreifen kann, um notwendige Änderungen vorzunehmen.
Werden bei der „ Beschichtung “ Fehler entdeckt, muss eine beträchtliche Anzahl beschichteter Teile in einem Reparaturzyklus nachbearbeitet werden; erweist sich die Nachbearbeitung als zu kostspielig, müssen sie unter Umständen sogar verschrottet werden. Für manche Arbeitsgänge sind diese Nachteile nicht mehr hinnehmbar, um den Anforderungen moderner Oberflächenbehandlungsverfahren gerecht zu werden.
Die Messung des Pulvers im vorausgehärteten, vorgelierten Zustand gewährleistet die richtige Schichtdicke nach der Aushärtung. So kann das Auftragssystem vor der Aushärtung eingerichtet und feinabgestimmt werden. Dies wiederum reduziert die Menge an Ausschuss und Overspray. Genaue Vorhersagen tragen dazu bei, das Ablösen und NachBeschichtung zu vermeiden, was zu Problemen mit der Haftung und der Integrität der Beschichtung führen kann.
ASTM D 7378 beschreibt drei Verfahren zur Messung der aufgebrachten Beschichtung -Pulver.
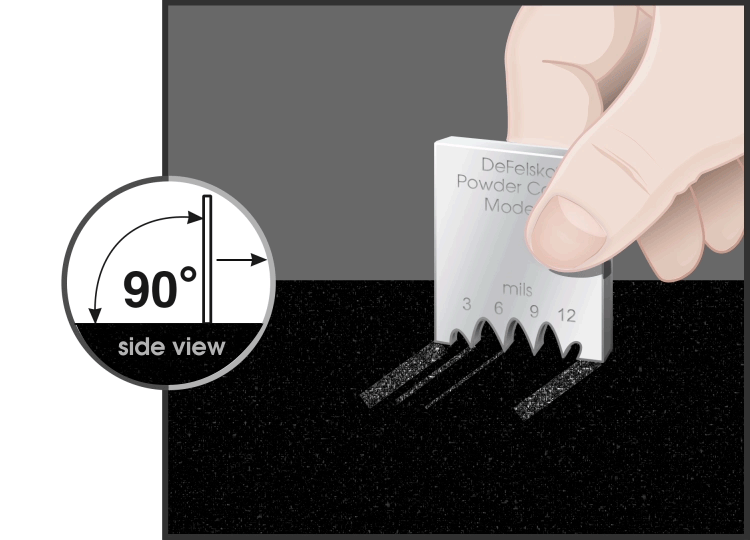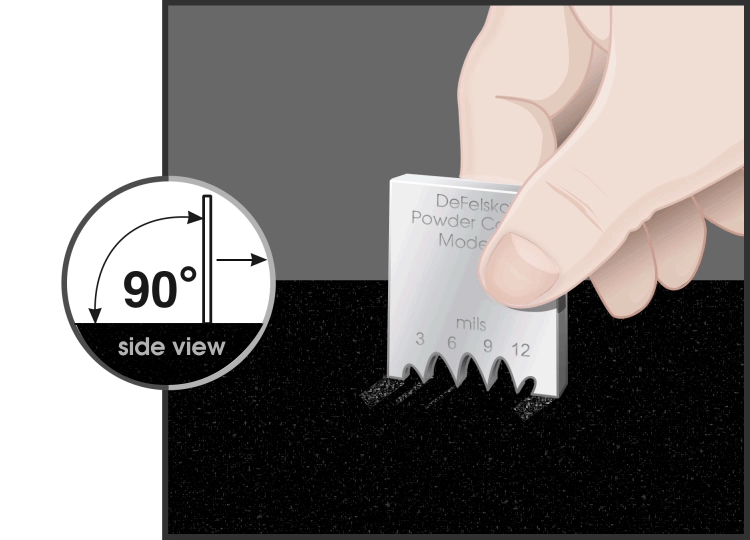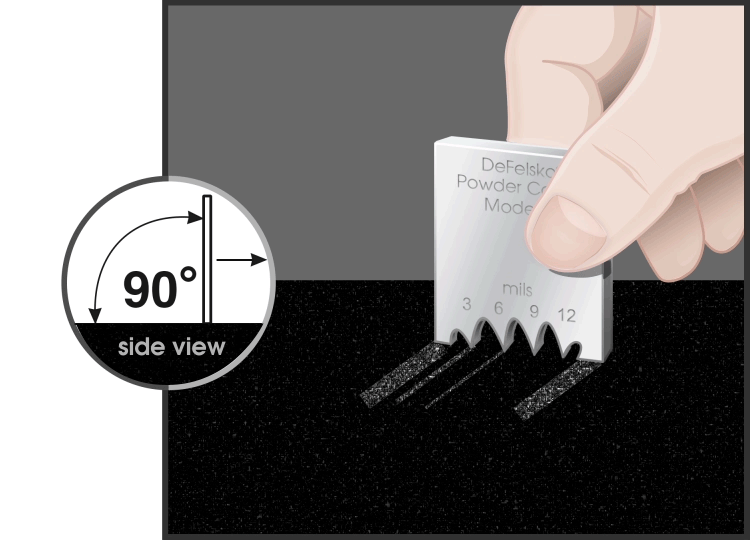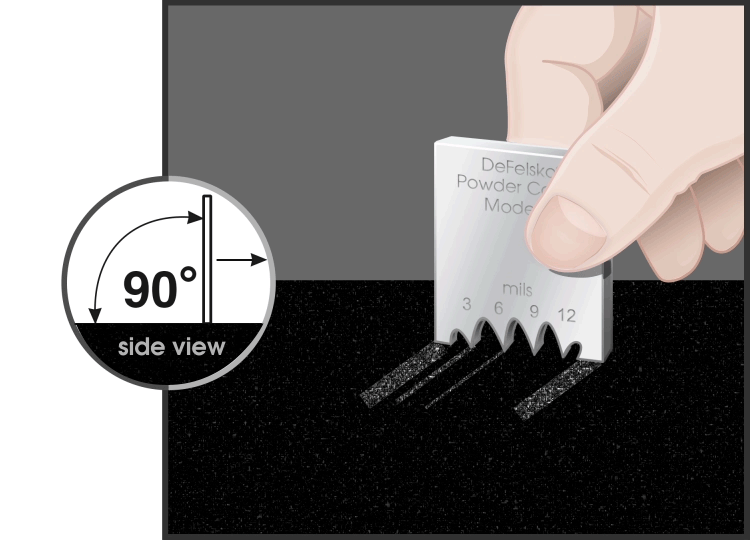
Messgeräte mit Metallkerben. Diese Werkzeuge ermitteln die Dicke manuell, indem sie von Hand durch das aufgetragene Pulver gezogen werden. Ähnlich wie bei einem Nassfilm- Messgerät messgerät ermittelt das Gerät die Pulverhöhe als den Abstand zwischen der am höchsten nummerierten Kerbe, die eine Markierung hinterlassen hat und an der Pulver haftet, und der nächsthöheren Kerbe, die keine Markierung hinterlassen hat und an der kein Pulver haftet. Diese einfachen Werkzeuge (Abbildung 6) sind kostengünstig, aber nur auf wenige mils genau. Messungen können auf einem geeigneten starren Oberfläche vorgenommen werden, allerdings entstehen dabei Spuren im Pulver, die möglicherweise nicht bedeckt werden, wenn das Pulver während des Aushärtungsprozesses fließt.
Elektronische Messgeräte. Geräte, die mit einer speziell entwickelten Pulversonde arbeiten, können die aufgetragene Pulverdicke messen. In die Sonde integrierte Mikrostifte dringen durch das Beschichtung Pulver bis zum Untergrund vor. Die Sonde wird dann manuell bis zur Oberfläche des Pulvers gedrückt, um eine Dicken Messung durchzuführen. Dieses Verfahren ist nur auf flachen Metalluntergründen anwendbar und kann Spuren im Endprodukt hinterlassen.
Die beiden oben genannten Verfahren ergeben lediglich eine Höhen Messung e des unausgehärteten Beschichtung Pulvers. Wie bereits erwähnt, werden Dickenspezifikationen jedoch meist in Form der Dicke des ausgehärteten Pulvers angegeben. Da Beschichtung Pulver während des Aushärtungsprozesses in der Regel um bis zu 50 Prozent an Dicke verlieren, erfordern diese beiden Verfahren einen festgelegten Reduktionsfaktor, um die Dicke des ausgehärteten Films für jedes einzelne Beschichtung Pulver vorherzusagen. Dieser Reduktionsfaktor wird ermittelt, indem die Dicke des ausgehärteten Pulvers at an derselben Stelle gemessen wird, an der die Höhe des unausgehärteten Pulvers Messung gemessen wurde, und die Messwerte vor und nach dem Aushärten voneinander abgezogen werden.
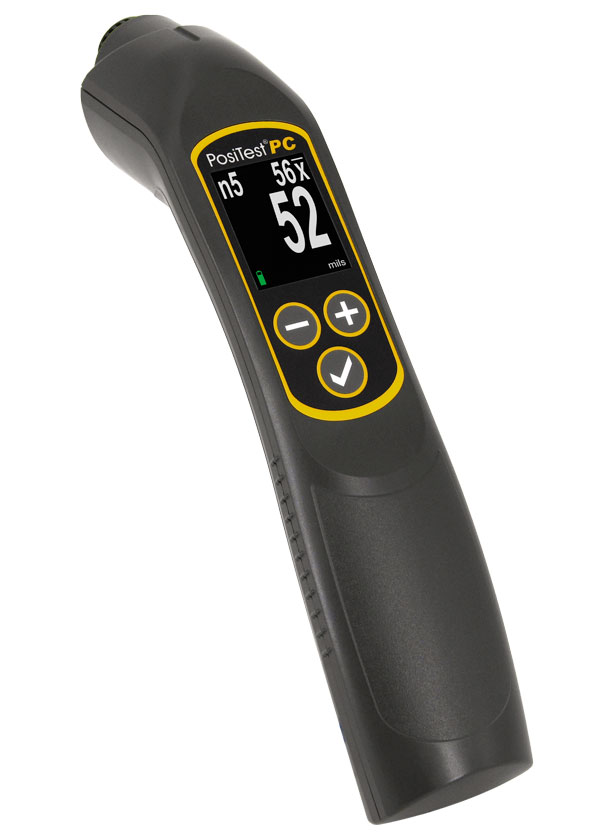
Berührungslose Ultraschallmessgeräte. Das Verfahren C der Norm ASTM D 7378 beschreibt einen relativ neuen Gerätetyp, der sich schnell zu einer beliebten Lösung für die Schichtdicken Messung bei Trockenpulver entwickelt hat. Es handelt sich um ein Ultraschallgerät, das zerstörungsfrei an unausgehärtetem Pulver eingesetzt werden kann, um die endgültige DFT vorherzusagen, ohne Spuren zu hinterlassen, die die Oberflächenbeschaffenheit beeinträchtigen.
Diese Geräte sind handgehalten und batteriebetrieben und funktionieren bei den meisten Pulvern sofort nach dem Auspacken. Ihre einfache Bedienung und ihr ergonomisches Design ermöglichen eine schnelle und effiziente Nutzung durch das Bedienpersonal.
Berührungslose Beschichtung e Dicken Messung sgeräte haben den entscheidenden Vorteil, dass sie zerstörungsfrei arbeiten. Das bedeutet, dass die gemessenen Bauteile nach Messung wieder in den laufenden Prozess zurückgeführt werden können.
So einfach die Bedienung dieser Geräte auch sein mag, sollte ein umsichtiger Anwender ihre Funktionsfähigkeit regelmäßig überprüfen, insbesondere im Rahmen eines internen ISO-Verfahrens. Drei Schritte gewährleisten eine optimale Genauigkeit.
Kalibrierung Die Kalibrierung von Dickenmessgeräten ( Beschichtung ) erfolgt in der Regel als dokumentierter Prozess, der vom Gerätehersteller in einer kontrollierten Umgebung durchgeführt wird. Es kann ein Zertifikat ( Kalibrierung ) ausgestellt werden, das die Rückverfolgbarkeit ( Rückführbarkeit ) auf eine nationale metrologische Institution nachweist. Es gibt kein vorgeschriebenes Zeitintervall ( standard ) für die erneute Kalibrierung (Kalibrierung), und ein solches ist auch nicht zwingend erforderlich; jedoch kann auf der Grundlage von Erfahrungswerten und der Arbeitsumgebung ein Intervall ( Kalibrierung ) festgelegt werden. Ein Kalibrierungsintervall ( Kalibrierung ) von einem Jahr ist eine typische Häufigkeit, die von vielen Geräteherstellern empfohlen wird.
Hierbei handelt es sich um eine vom Anwender durchgeführte Überprüfung der „ Genauigkeit “ (Messgenauigkeit) anhand bekannter Referenznormale. Diese Schnellprüfung stellt sicher, dass das Messgerät ordnungsgemäß misst und vom Anwender korrekt bedient wird. Bei vielen Messgeräten lässt sich die „ Genauigkeit “ durch die Messung von Kunststoff-Unterlegscheiben oder epoxidbeschichteten Normalen überprüfen, deren zugewiesene Werte auf eine nationale metrologische Institution rückführbar sind.
Unter „Justierung“ oder „ Kalibrierung -Justierung“ versteht man den Vorgang, bei dem die Dickenmesswerte des Messgerätso angepasst werden, dass sie mit denen einer bekannten Referenzprobe übereinstimmen, um die Genauigkeit des Messgerät bei einem bestimmten Beschichtung innerhalb eines bestimmten Abschnitts seines Messung -Bereichs zu verbessern. Dieser Vorgang ist in der Pulver Beschichtung -Industrie selten erforderlich, da sich die akustischen Eigenschaften der Beschichtung -Pulvermaterialien nicht wesentlich unterscheiden.
Im heutigen Wettbewerbsumfeld entscheiden sich Kunden oft für Lackierbetriebe, die über solide Qualitätskontrollsysteme verfügen. Durch die Investition in ein einfaches System zur Aufzeichnung und Analyse von DFT können Pulverbeschichter Trends untersuchen, Kosten senken und Kunden an sich binden, indem sie ihnen eine Dokumentation vorlegen, aus der hervorgeht, dass sie in der Lage sind, eine geforderte Spezifikation zu erfüllen.
Ein Qualitätssicherungsprogramm kann so einfach sein wie die Entwicklung eines Verfahrens, das eine bestimmte Anzahl von Dickenmessungen at gleichen Stelle eines jeden Teils vorsieht. Durch die Aufzeichnung aller Werte können Abweichungen at regelmäßigen Abständen analysiert und bei Bedarf Korrekturmaßnahmen ergriffen werden.
Die manuelle Datenerfassung mit einem Messgerät ( pen ) und auf Papier ist zeitaufwendig und fehleranfällig und kann die Kosten eines Projekts zur Messung der Bodenbeschaffenheit ( Beschichtung ) erheblich in die Höhe treiben. Ein Dicken Messgerät , das die Messwerte ( Messung ) speichert, vereinfacht diese Aufgabe. Die Automatisierung der Messwerterfassung ist der beste Weg, um die Kosten unter Kontrolle zu halten und menschliche Fehler zu reduzieren. In digitaler Form lassen sich die Daten problemlos speichern, auswerten und exportieren.
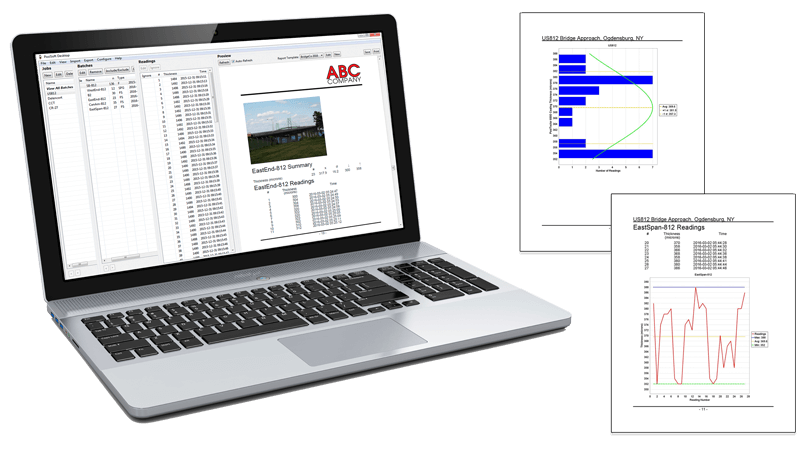
Die Erfassung elektronischer Daten beginnt mit elektronischen Messgeräten, die über integrierte „ Speicher “ verfügen, um „ Messung “-Daten digital zu erfassen. (Siehe Abbildung 7.) Einige Geräte können während des „ Messung “ sogar eine rudimentäre Analyse durchführen, indem sie Aufträge oder Teile in „Batch- Speicher “ unterteilen und die durchschnittlichen Dickenwerte sowie die Minimal- und Maximalgrenzen in Echtzeit anzeigen. Alarme warnen den Benutzer, wenn ein Dickenwert außerhalb der Spezifikation liegt, sodass sofortige Korrekturmaßnahmen ergriffen werden können.
Anschließend müssen die Daten an ein Programm unter Software übertragen werden. Zwar können einige Messgeräte jeden Messung direkt nach der Erfassung drahtlos an einen Prozessregler oder einen PC übertragen, doch üblicher ist es, alle Ergebnisse unter Messgerät Speicher zu speichern und sie am Ende der Arbeitsschicht oder nach Abschluss des Auftrags unter PC at herunterzuladen. Der Download erfolgt über ein USB-Kabel (Universal Serial Bus) oder über eine drahtlose Bluetooth-Verbindung.
Für eine einfache Auswertung dieser Daten ist in der Regel die Software „ Software “ des Herstellers DFT Messgerät erforderlich. Die Software „ Software “ wird auf einzelnen PCs installiert und kommuniziert direkt mit dem Dickenmessgerät. Nach dem Herunterladen der Dickenmesswerte kann die Software „ Software “ die Daten auf den Festplatten des Unternehmens archivieren, Informationen zur Dokumentation gemäß ISO- oder QS-9000 an ein Qualitätskontroll- oder statistisches Prozesskontrollsystem (SPC) exportieren oder die Daten in ausgewählten Formaten ausdrucken. (QS-9000 bezeichnet die für die Automobilindustrie entwickelten Anforderungen an Qualitätsmanagementsysteme.)
Pulverbeschichter sollten sich eines sich abzeichnenden Trends hin zu einem einfacheren, webbasierten Modell bewusst sein. Auf dem Markt kommen Messgeräte mit integriertem Flash- Speicher (Massenspeicher) auf den Markt, die in der Lage sind, Daten Messung drahtlos in die Cloud hochzuladen, um sie dort zu archivieren und mit jedem internetfähigen Gerät weltweit zu teilen.
Der USB-Massenspeicher hat eine Vielzahl von Schnittstellen wie serielle und parallele Anschlüsse ersetzt. Es gibt Messgeräte, die eine USB-Massenspeichergeräteklasse verwenden, die eine einfache Schnittstelle zum Abrufen von Daten ähnlich wie USB-Flash-Laufwerke, Kameras oder digitale Audio-Player bietet.
Wenn das „ Messgerät “ über USB angeschlossen ist, können die in Messgerät Speicher gespeicherten Messwerte auf jedem Computer über ein virtuelles Laufwerk angezeigt und (in Stapeln) heruntergeladen werden. Die gespeicherten Messwerte und Diagramme lassen sich mit gängigen Web PC- und Mac-Webbrowsern sowie mit Datei-Explorern anzeigen oder kopieren.
Die zweite Entwicklung ist das Cloud-Computing, ein Oberbegriff für alles, was mit der Bereitstellung von Diensten über das Internet zu tun hat. Für einen Pulver Beschichtung betrieb bedeutet dies, dass Software, Daten und Prozessoren auf den Servern eines vertrauenswürdigen Dienstanbieters untergebracht sind. (Siehe Abbildung 8.)

Das Cloud Computing hat viele Vorteile, wie zum Beispiel die folgenden:
Siehe PosiSoft.net für weitere Einzelheiten.
In jüngster Zeit wurden bemerkenswerte Fortschritte bei der „ Messgerät “-Technologie und bei webbasierten Anwendungen erzielt. Die Erfassung von Messdaten wird immer schneller und kostengünstiger. Kostenlose webbasierte Anwendungen lassen sich nun über USB oder Bluetooth-Funktechnologie mit Messgeräten von DFT synchronisieren – und das für weniger als 1.000 US-Dollar. Der Zeitpunkt ist günstig für große und kleine Unternehmen im Bereich der Pulver Beschichtung , um ernsthaft über eine Modernisierung ihrer Prüfgeräte und Qualitätssysteme nachzudenken. Es bieten sich Möglichkeiten, die Fortschritte sowohl bei der Pulverdicken Messung als auch bei einfachen, aber leistungsstarken webbasierten Tools für die papierlose Qualitätskontrolle zu nutzen.

DAVID BEAMISH(1955 – 2019), ehemaliger Präsident der DeFelsko Corporation, einem in New York ansässigen Hersteller von weltweit vertriebenen Handmessgeräten für die Korrosionsprüfung ( Beschichtung ). Er verfügte über einen Abschluss in Bauingenieurwesen und mehr als 25 Jahre Erfahrung in der Entwicklung, Herstellung und Vermarktung dieser Prüfgeräte in verschiedenen internationalen Branchen, darunter Industrielackierung, Qualitätsprüfung und Fertigung. Er leitete Schulungsseminare und war aktives Mitglied verschiedener Organisationen, darunter NACE, SSPC, ASTM und ISO.


