
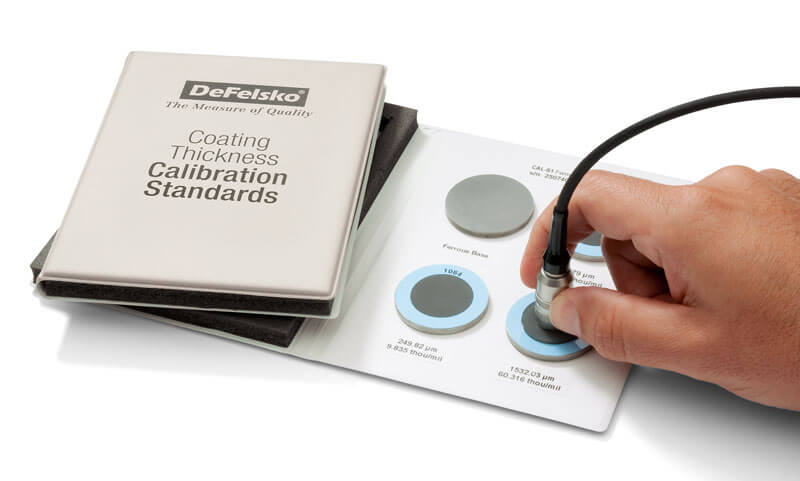
Die Messung physikalischer Parameter wie Beschichtung Dicke, Oberfläche Profil und Taupunkt ist eine gängige Aufgabe für Prüfer und Verarbeiter. Diese Messungen sind jedoch nur so genau wie das Gerät, mit dem sie durchgeführt werden. Selbst hochwertige elektronische Messgeräte können falsche Messergebnisse liefern, wenn drei wichtige Schritte nicht beachtet werden: Kalibrierung , Überprüfung und Justierung. In diesem Artikel werden diese oft missverstandenen Schritte gemäß den Definitionen in ASTMD70911, ISO28082 und SSPC-PA23 erläutert. Die Bedeutung eines „ausführlichen“ Zertifikats nach der „ Kalibrierung “, die Frage, wer eine „ Kalibrierung “ durchführen darf, sowie die Anwendungsfälle, die Anpassungen vor Ort erfordern können, werden ebenfalls erörtert.
Der Begriff „Kalibrierung “ hat je nach Branche oder Einstellung , in der er verwendet wird, unterschiedliche Bedeutungen. Es ist gut möglich, dass jemand aus Ihrem Bekanntenkreis die Begriffe „Kalibrierung “ und „ Kalibrierung -Intervall“ im Zusammenhang mit der Beschichtung Inspektionsbranche falsch versteht. Diese Person wäre sicherlich überrascht zu erfahren, dass sie nicht nur ihre Messgerät nicht selbst kalibrieren kann, sondern dass es in der Regel auch kein festgelegtes Intervall für die Neukalibrierung gibt.
Um einen Eindruck davon zu bekommen, wie schwierig es ist, Begriffe aus dem Bereich „ Kalibrierung “ zu definieren, braucht man nur einen Blick auf die Vielzahl der Definitionen zu werfen, die von großen Organisationen bereitgestellt werden. Angesichts der Herausforderungen, die mit der Definition eines Begriffs verbunden sind, der in vielen Branchen für zahlreiche Arten von Instrumenten verwendet wird, ist es nicht verwunderlich, dass sich die Erklärungen unterscheiden.
Ein einfacherer Ansatz besteht darin, die Begriffe der „ Kalibrierung “ im Zusammenhang mit einem bestimmten Branchensegment zu erläutern, in diesem Fall der Schutzbeschichtungsbranche. Hier sind sich ISO, ASTM, SSPC und andere im Allgemeinen einig.
Kalibrierung in der Beschichtungsprüfungsbranche
Die Norm ASTM D7091 beschreibt den Einsatz magnetischer Wirbelstrommessgeräte zur Bestimmung der Trockenfilmdicke und ist typisch für viele Normen. Darin wird der Begriff „ Kalibrierung “ wie folgt definiert:
„...ein auf hohem Niveau durchgeführter, kontrollierter und dokumentierter Prozess zur Ermittlung von Messwerten an rückverfolgbaren Kalibrierung Normalen über den gesamten Betriebsbereich des Messgerät, gefolgt von den erforderlichen Messgerät Anpassungen (sofern erforderlich), um etwaige Abweichungen von den Toleranzen zu korrigieren. Die Kalibrierung von Beschichtung Dickenmessgeräten wird vom Gerätehersteller, dessen autorisiertem Vertreter oder von einem akkreditierten Kalibrierung Labor in einer kontrollierten Umgebung unter Anwendung eines dokumentierten Verfahrens durchgeführt. Das Ergebnis der Kalibrierung ist die Wiederherstellung bzw. Neuausrichtung der Messgerät , um die vom Hersteller angegebenen Genauigkeit zu erfüllen oder zu übertreffen.“
Innerhalb dieser Definition gibt es einige Begriffe, die eine zusätzliche Diskussion verdienen:
„Rückführbarkeit Kalibrierung Standard “: Grundsätzlich besteht der Zweck der Rückführbarkeit ( Kalibrierung ) darin, sicherzustellen, dass ein Messgerät innerhalb der Toleranzgrenzen eines Messobjekts ( standard ) mit bekanntem Wert misst. Die Quantifizierung dieser bekannten Werte (Gewicht, Entfernung usw.) obliegt einer Organisation namens Internationales Büro für Maße und Gewichte (BIPM).
Das BIPM arbeitet mit nationalen Metrologieinstituten wie dem NIST (USA), dem NPL (Großbritannien) und der PTB (Deutschland) zusammen, die „ Standard e Referenzmaterialien“ (SRMs) für „ standard e“ Maße wie Länge, Gewicht und Zeit bereitstellen. Diese SRMs sind hochpräzise Artefakte, die als „ Kalibrierung e“ Normale für die präzisesten „ Messung en“ Messgeräte dienen.
Da es nicht für jeden erschwinglich, effizient oder gar möglich ist, eine Kalibrierung anhand eines SRM durchzuführen, werden die SRMs zur Kalibrierung von Primär Kalibrierung sstandards verwendet; Sekundärstandards dienen zur Kalibrierung von Arbeitsstandards; und Arbeitsstandards werden zur Kalibrierung von Prozessmessgeräten eingesetzt. Durch diese „Kette“ von Standards lassen sich Messgeräte letztendlich direkt auf ein SRM-Artefakt zurückführen, ohne dass dieses Artefakt jemals gemessen werden muss.
Da ein Instrument oder standard immer ungenauer ist als das standard , mit dem es kalibriert wird, nimmt die Unsicherheit zu, je weiter man sich in der Kette der Standards nach unten bewegt.
In der Industrie gilt allgemein ein Testunsicherheitsverhältnis (TUR) von 4:1, was bedeutet, dass die Toleranz eines Messgeräts viermal so groß ist wie die Unsicherheit der „ standard “, anhand derer es kalibriert wurde. Bei einem TUR von 4:1 hätte beispielsweise ein „ Beschichtung “-Dicken Messgerät , das anhand von Normalen mit einer Unsicherheit von ± 0,05 mil kalibriert wurde, eine angegebene Toleranz oder „ Genauigkeit “ von ± 0,2 mil.
Im Rahmen eines Abkommens über die gegenseitige Anerkennung, das zwischen den wichtigsten nationalen Metrologieinstituten unterzeichnet wurde, erkennen alle teilnehmenden Institute die Gültigkeit der Zertifikate „ Kalibrierung “ und „ Messung “ der jeweils anderen Institute an.
„Akkreditiertes Labor gemäß Kalibrierung “: Die Norm ASTM D7091 beschränkt den Kreis der Stellen, die eine Prüfung gemäß „ Kalibrierung “ durchführen dürfen, auf „den Gerätehersteller, dessen autorisierten Vertreter oder … ein akkreditiertes Labor gemäß Kalibrierung “. Während die ersten beiden Kategorien selbsterklärend sind, ist der Begriff eines „akkreditierten Labors gemäß Kalibrierung “ weniger klar. ISO/IEC 17025 legt die Anforderungen für die Akkreditierung fest, und Laboratorien können eine solche Akkreditierung durch eine Akkreditierungsstelle erhalten, die das Abkommen der International Laboratory Accreditation Cooperation (ILAC) unterzeichnet hat.
Die ISO 17025-Akkreditierung eines Labors gilt jedoch nur für bestimmte Kalibrierung Tätigkeiten. Der Akkreditierungsumfang eines Labors listet die Tätigkeiten auf, zu deren Durchführung das Labor akkreditiert ist, sowie die Unsicherheit gemäß der „ Messung “, mit der das Labor Kalibrierungen durchführen kann. Bei der Beauftragung eines unabhängigen Labors Kalibrierung ist es entscheidend, nicht nur sicherzustellen, dass es akkreditiert ist, sondern auch, dass sein akkreditierter Umfang die Geräte umfasst, die Sie kalibrieren lassen möchten. Zwar gibt es eine große Anzahl von nach ISO 17025 akkreditierten Labors, doch nur wenige sind für die Kalibrierung von Beschichtung -Prüfgeräten akkreditiert.
Bei der Kalibrierung eines Messgeräts wird ein Dokument ausgestellt, das als Kalibrierzertifikat (Certificate of Kalibrierung ) bezeichnet wird (Abbildung 1). Dieses Dokument enthält die tatsächlichen Kalibrierergebnisse ( Messung ) sowie alle Informationen, die für eine erfolgreiche Kalibrierung des Messgeräts (instrument Kalibrierung ) relevant sind, einschließlich der Kalibrierverfolgung ( Rückführbarkeit ) auf ein nationales Referenzsystem ( standard). In Ausschreibungsunterlagen wird häufig der Nachweis einer kürzlich erfolgten Kalibrierung ( Kalibrierung) verlangt.
Viele Hersteller von Prüfgeräten stellen keine Konformitätsbescheinigungen ( Kalibrierung) aus. Stattdessen liefern sie möglicherweise „Konformitätsbescheinigungen“, „Konformitätserklärungen“, „ Genauigkeit-Bescheinigungen“ oder einfach „Bescheinigungen“. Diese sind kaum mehr als eine Herstellererklärung zur „ Genauigkeit “, bei der der Anwender darauf vertrauen muss, dass das Gerät genaue Messungen liefert. Solche „Zertifikate“ entsprechen nicht der Definition von „ Kalibrierung “ gemäß ASTM D7091 und anderen Normen und sind in der Regel auch für interne, vertragliche oder behördliche Anforderungen unzureichend.
Zwar variieren Form und Inhalt von Zertifikaten nach der Norm „ Kalibrierung “, doch muss ein ordnungsgemäßes Zertifikat bestimmte Mindestinformationen enthalten, die die Einhaltung der Anforderungen der Norm ISO/IEC 17025 gewährleisten. Abbildung 1 zeigt ein Beispiel für ein Zertifikat nach der Norm „ Kalibrierung “, wobei alle wichtigen Merkmale hervorgehoben sind.
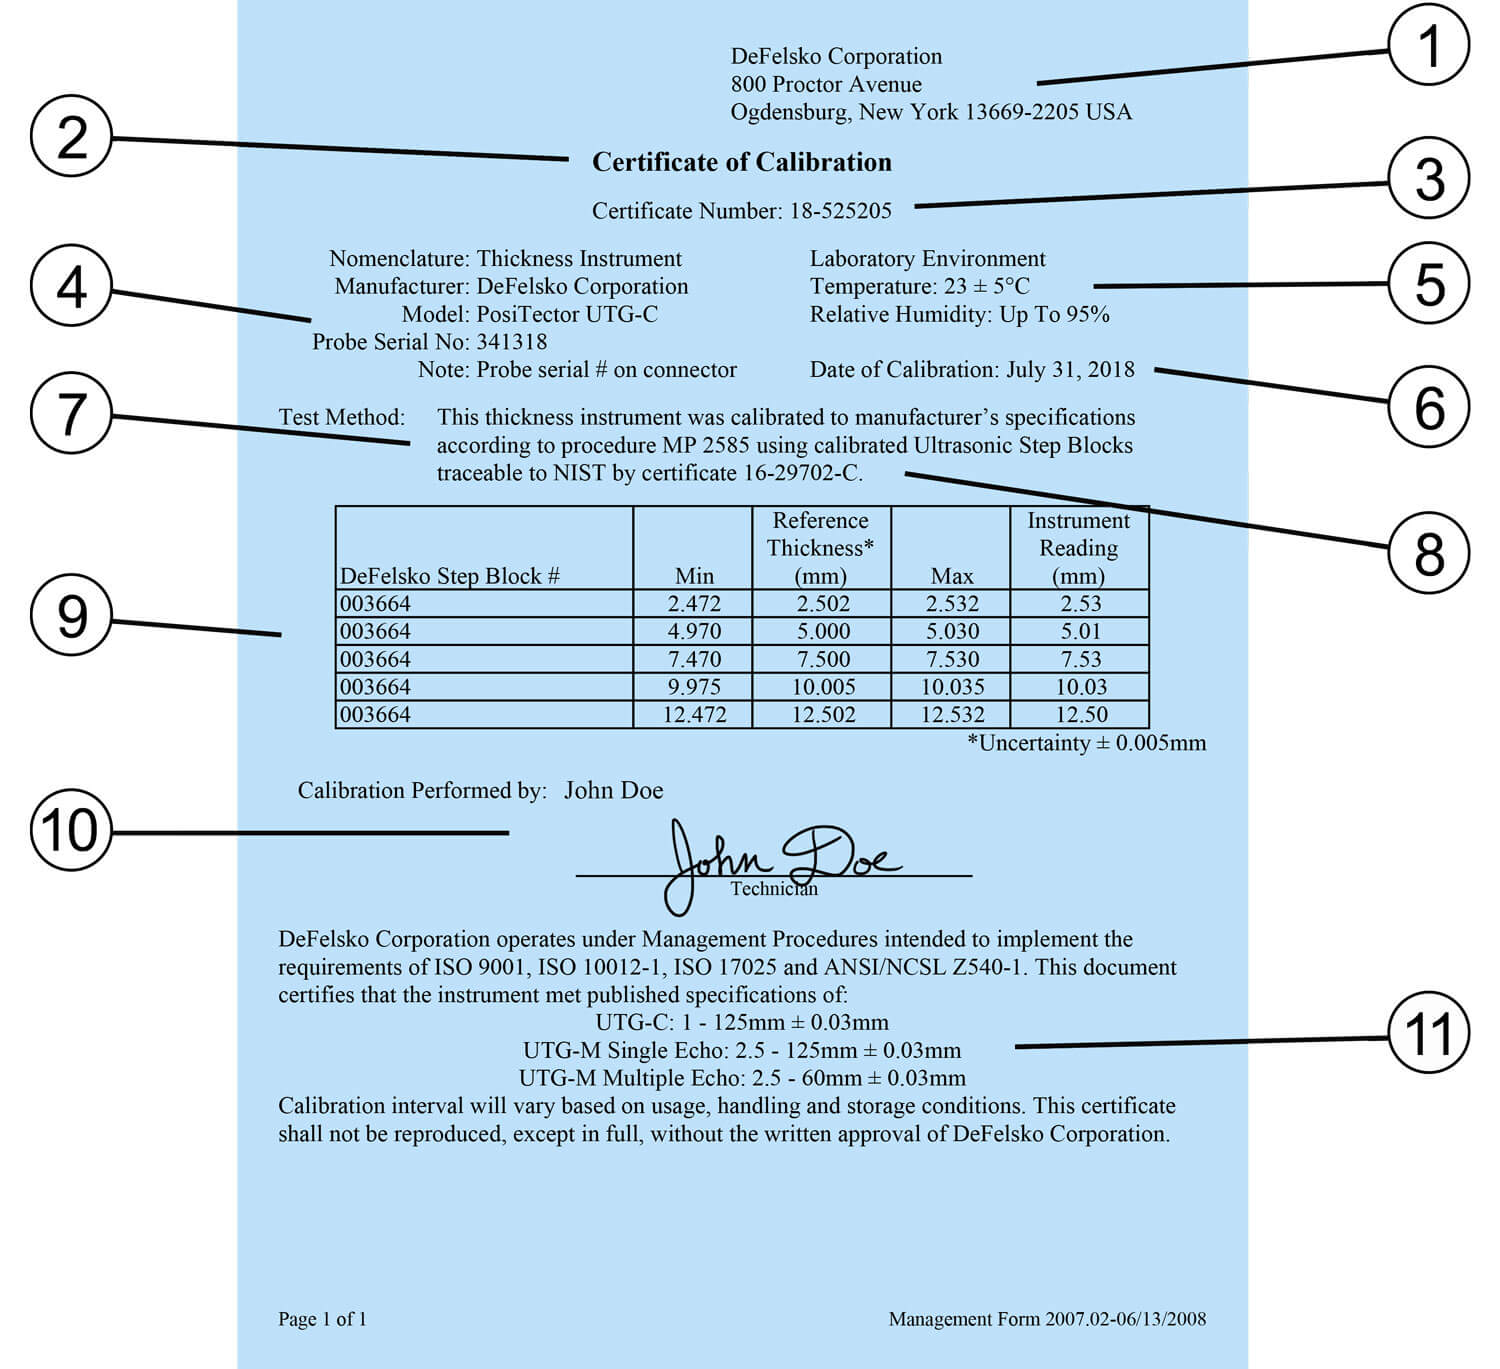
Wenn das vom Labor oder Gerätehersteller gemäß der Norm „ Kalibrierung “ ausgestellte Zertifikat diese wichtigen Merkmale nicht enthält, handelt es sich wahrscheinlich nicht um ein Zertifikat zur „Kalibrierung “, wie sie in den meisten Normen und Verträgen definiert ist.
Eine Neukalibrierung (oder Rezertifizierung) ist während des gesamten Lebenszyklus eines Messgeräts in regelmäßigen Abständen erforderlich, da sich die „ Genauigkeit “ der meisten Messgeräte mit zunehmender Nutzung verschlechtert. Ein „ Kalibrierung -Intervall“ ist der festgelegte Zeitraum zwischen den Neukalibrierungen eines Messgeräts. Gemäß den Anforderungen der ISO 17025 geben die meisten Hersteller keine „ Kalibrierung -Intervalle“ als Teil der „ Kalibrierung “-Zertifikate an. Warum? Weil sie nicht wissen, wie häufig das „ Messgerät “ verwendet wird, in welcher Umgebung es eingesetzt wird und wie gut es gewartetwird4.
Wenn Sie noch keine Erfahrung mit einem Messgerät haben, ist ein Jahr ein guter Ausgangswert für das Intervall zwischen den Kalibrierungen. Dieser Wert kann mit zunehmender Erfahrung und durch regelmäßige „ Überprüfung “ (siehe unten) angepasst werden. Kunden mit neuen Messgeräten können das Datum der Inbetriebnahme des Geräts (oder das Kaufdatum) als Beginn ihres ersten „ Kalibrierung “-Intervalls heranziehen. Der vernachlässigbare Einfluss der Lagerdauer mindert die Bedeutung des tatsächlichen Datums des „ Kalibrierung “-Zertifikats.
Ein Zertifikat „ Kalibrierung “ garantiert nicht, dass Genauigkeit während des gesamten Zeitraums von Kalibrierung aufrechterhalten bleibt. Zahlreiche Faktoren können den Betrieb von Messgerät beeinträchtigen, wie beispielsweise versehentliche Beschädigungen oder die Ansammlung von Schmutz. Um Messungen mit einem ungenauen Messgerät zu vermeiden, verlangen die meisten Normen, dass Genauigkeit und der Betrieb vor jedem Einsatz überprüft werden, in der Regel at zu Beginn jeder Arbeitsschicht. Eine erneute Überprüfung sollte erfolgen, nachdem eine große Anzahl von Messungen durchgeführt wurde, wenn das Messgerät heruntergefallen ist oder wenn der Verdacht besteht, dass es fehlerhafte Ergebnisse liefert. Häufig treffen die Vertragsparteien eine vorläufige Vereinbarung über die Einzelheiten und die Häufigkeit der Überprüfung von Messgerät Genauigkeit .
Was tun Sie at in diesen Intervallen? Das hängt von dem bei Ihnen eingesetzten Qualitätssicherungssystem ab. Manche Betreiber vermessen einfach ein Musterteil, wenn ihr Messgerät neu ist, und halten das Ergebnis fest. Dieses Muster wird dann aufbewahrt und dient dazu, die Funktionsweise und Genauigkeit des Messgerät regelmäßig zu überprüfen.
Die beste und allgemein anerkannteste Methode zur Überprüfung von Genauigkeit ist jedoch die Messung gemäß Kalibrierung in einer kontrollierten Umgebung unter Anwendung eines dokumentierten Verfahrens. ASTM D7091 enthält Formulierungen, die für viele Normen typisch sind:
„7.3 Überprüfung von Genauigkeit— Vor der Verwendung muss der Benutzer die Kalibrierung Genauigkeit jedes Geräts gemäß den Anweisungen des Herstellers unter Verwendung geeigneter Beschichtung Dickenstandards überprüfen und gegebenenfalls festgestellte Mängel beheben. Die Messgerät sollte im vorgesehenen Einsatzbereich auf Genauigkeit überprüft werden.“
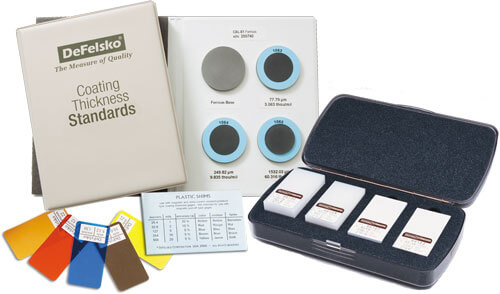
Kalibrierung Normen können je nach dem zu prüfenden Messgerät unterschiedliche Formen annehmen. Sie müssen auf ein nationales metrologisches Institut rückführbar sein und einen Wert gemäß der Norm „ Messung “ aufweisen, der innerhalb des Bereichs der Norm „ Messgerät “ liegt – idealerweise nahe am erwarteten Bereich der Norm „ Messung “. Das Verfahren zu ihrer Messung wird in einem Dokument beschrieben, das als „ Kalibrierung -Verfahren“ bezeichnet wird und von einigen Herstellern veröffentlicht oder auf Anfrage zur Verfügung gestellt wird.
Für Dickenmessgeräte der Serie „ Beschichtung “ sind Dickenmaße der Serie „Beschichtung “ entweder als zertifizierte beschichtete Metallplatten oder als Kunststoff-Einlegscheiben erhältlich. Metallplatten sind in der Regel genauer und langlebiger, aber auch teurer. Dickenmessgeräte der Serie „ Beschichtung “ vom Typ 1 (mechanisch) können nicht mit Kunststoff-Einlegscheiben kalibriert werden.
Der Mittelwert einer Messreihe sollte innerhalb der kombinierten Toleranzen sowohl des Messgerät als auch des Referenzgeräts standard liegen. Zur Ermittlung der kombinierten Toleranz werden die Toleranzen von Messgerät und standard nicht einfach addiert, sondern es sollte die Formel für die „Summe der Quadrate“ verwendet werden. Beträgt beispielsweise die Genauigkeit des Referenzgeräts standard ±2 % und die Genauigkeit des Messgeräts ±3 %, so beträgt die kombinierte Toleranz ±3,6 %, berechnet wie folgt:
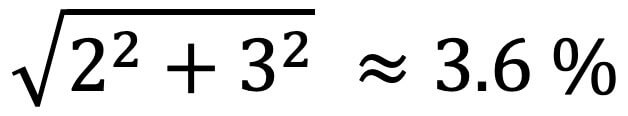
Liegen die Messwerte außerhalb der kombinierten Toleranz, liegt ein Problem mit dem Messgerät oder dem Referenz- standard vor. Der problematische Messgerät oder das problematische Referenz- standard sollte identifiziert werden, und alle seit der letzten Genauigkeit -Prüfung durchgeführten Messungen sollten als verdächtig angesehen werden.
Bei vielen Prüfgeräten reichen die Schritte unter Kalibrierung und Überprüfung aus, um sicherzustellen, dass das Gerät korrekt misst. Bei Beschichtung Dickenmessgeräten ist jedoch häufig ein dritter Schritt erforderlich: die Justierung. Der Grund dafür ist, dass Beschichtung Dickenmessgeräte nicht direkt die Dicke des Beschichtung messen, sondern die magnetischen Eigenschaften des Substrats erfassen. Diese Eigenschaften nehmen ab, je weiter sich die Sonde vom Substrat entfernt, und stehen daher in Zusammenhang mit der Beschichtung Dicke.
Es gibt jedoch noch andere Faktoren, die die magnetischen Eigenschaften des Substrats beeinflussen können. Dazu gehören:
Beschichtung Dickenmessgeräte sind in der Regel werkseitig so kalibriert, dass sie auf flachem, glattem Kohlenstoffstahl einwandfrei funktionieren. Sie können jedoch auch bei Anwendungen mit unterschiedlicher Oberfläche Rauheit, Geometrie, Zusammensetzung oder Masse genaue Messungen liefern, sofern eine Anpassung vorgenommen wird:
„3.1.2 Justierung – der physikalische Vorgang, bei dem die Dickenmesswerte eines Messgerät so angepasst werden, dass sie mit denen einer Probe bekannter Dicke übereinstimmen (Beseitigung der Abweichung), um die Genauigkeit des Messgerät bei einem bestimmten Oberfläche zu verbessern.“
Es ist wichtig zu beachten, dass eine Anpassung ausschließlich die Oberflächenrauheit, Geometrie, Zusammensetzung und/oder das Massen at s Substrats an der Stelle berücksichtigt, an der die Anpassung vorgenommen wurde. Ändert sich einer dieser Faktoren im Verlauf des Bauteils oder des Auftrags, ist häufig eine weitere Anpassung erforderlich. Einige elektronische Messgeräte, wie beispielsweise die Modelle PosiTector 6000 Advanced , können mehrere Kalibrierung Anpassungen speichern, sodass der Anwender die für die jeweilige Anwendung am besten geeignete Anpassung at auswählen kann.
Es ist außerdem zu beachten, dass nicht alle Dickenmessgeräte von Beschichtung gleich sind. Wenden Sie sich an den Hersteller oder lesen Sie die Bedienungsanleitung des Geräts, um die besten Hinweise zur Einstellung Ihres jeweiligen Geräts zu erhalten. Die folgende Übersicht dient als Anleitung zur Einstellung eines gängigen Modells der Dickenmessgeräte von Beschichtung .
Um festzustellen, ob ein Messgerät kalibriert werden muss, überprüfen Sie, ob der Durchschnittswert einer Reihe von Messwerten auf dem unbeschichteten Substrat innerhalb der Toleranz „ Messgerät “ at liegt. Liegen die Messwerte außerhalb der Toleranz, ist wahrscheinlich eine Justierung gemäß Messgerät erforderlich. Dies lässt sich oft ganz einfach bewerkstelligen, indem alle zukünftigen Messungen um den bei der Überprüfung festgestellten Fehler versetzt werden Messung. Elektronische Messgeräte vom Typ II wie das PosiTector 6000 verfügen in der Regel über eine integrierte „Nullpunktjustierung“, um diesen Vorgang zu automatisieren. Liegen nachfolgende Messungen am unbeschichteten Substrat innerhalb der Toleranz at , wurde die Justierung erfolgreich durchgeführt. Mechanische Abziehkraftmessgeräte vom Typ I wie das PosiTest verfügen über nichtlineare Skalen, sodass das Messgerät selbst nicht justiert werden sollte. Stattdessen sollte der Anwender einen „ Messwert “ (BMR) für das Grundmetall ermitteln und diesen Wert von zukünftigen Beschichtung Dickenmesswerten abziehen.
Bei fast allen Anwendungen misst das Gerät nach erfolgreicher Nullpunktjustierung über seinen gesamten Messbereich hinweg innerhalb der Toleranz. Dies lässt sich überprüfen, indem eine Unterlegscheibe auf das unbeschichtete Substrat gelegt wird und sichergestellt wird, dass der Wert unter Messgerät Messwert innerhalb der kombinierten Toleranz der Unterlegscheibe und Messgerät liegt. In dem seltenen Fall, dass der Wert unter Messgerät bei Null at innerhalb der Toleranz liegt, auf einer Unterlegscheibe jedoch außerhalb der Toleranz, ist möglicherweise eine weitere Justierung erforderlich. Weitere Einzelheiten entnehmen Sie bitte dem Handbuch des Herstellers.
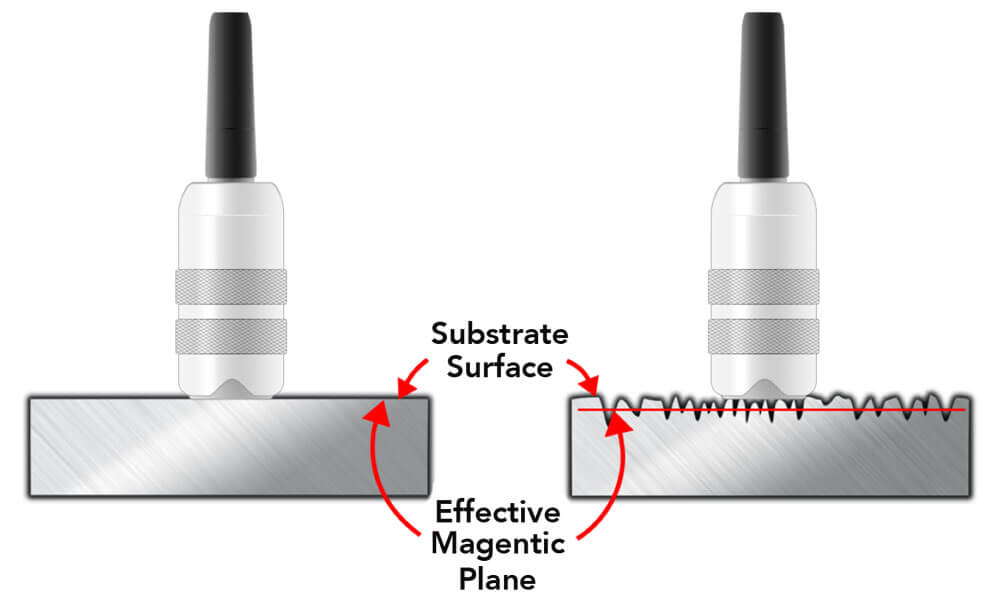
Zwar reicht eine Nullpunktkorrektur oft aus, um die Auswirkungen von Geometrie, Materialzusammensetzung und Masse zu berücksichtigen, doch sollte auf gestrahlten oder aufgerauten Oberflächen keine Nullpunktkorrektur vorgenommen werden. Auf diesen Oberflächen messen die Dickenmessgeräte von Beschichtung bis zu einem Punkt zwischen den Spitzen und Tälern der Rauheit, der als „magnetische Ebene“ bezeichnet wird. Da die meisten Normen und Spezifikationen vorsehen, dass nur die Beschichtung Dicke über den Spitzen des Oberfläche Profils angegeben werden soll, ist eine Korrektur erforderlich.
Beschichtung Um sicherzustellen, dass die Dicke Beschichtung Messgerät „über den Spitzen“ des Profils Oberfläche gemessen wird, ist es gängige Praxis, das Gerät auf die bekannte Dicke einer Unterlegscheibe abzustimmen, die auf das unbeschichtete Substrat gelegt wird. Die Unterlegscheibe liegt auf den Spitzen eines Profils Oberfläche oder eines anderen Musters auf und dient als Ersatz für den Film Beschichtung , der später aufgetragen wird. Elektronische Messgeräte vom Typ II verfügen in der Regel über eine integrierte „1-Punkt-Justierung“, um den Vorgang zu vereinfachen.
Da mechanische Abziehmessgeräte vom Typ I in der Regel anstelle einer kleinen Messspitze einen großen Magneten zum Kontakt mit dem „ Oberfläche “ verwenden, werden sie weniger durch die Rauheit der „ Oberfläche “ beeinträchtigt. Der Anwender kann ganz einfach eine Nullpunktkalibrierung durchführen, indem er eine „Base Metal R Messwert “ (BMR) auf dem unbeschichteten, gestrahlten Substrat misst und diesen Wert von zukünftigen „ Beschichtung “-Dickenmesswerten abzieht.
1 ASTM D7091 „Standard -Verfahren zur zerstörungsfreien Messung der Trockenfilmdicke von nichtmagnetischen Beschichtungen auf Eisenmetallen sowie von nichtmagnetischen, nichtleitenden Beschichtungen auf Nichteisenmetallen“ (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428), www.astm.org
2 ISO 2808, Anstrichstoffe und Lacke - Bestimmung der Schichtdicke. Erhältlich beim American National Standards Institute (ANSI), 25 W. 43rd St., 4th Floor, New York, NY 10036, http://www.ansi.org
3 SSPC PA2, Verfahren zur Feststellung der Konformität mit den Anforderungen an die Trocken Beschichtung sschichtdicke. Erhältlich bei der Society for Protective Coatings (SSPC), 40 24th St., 6. Stock, Pittsburgh, PA 15222-4656, http://www.sspc.org
4 Wartung Ihrer „ Beschichtung “-Dicken Messgerät, David Beamish, PCE – Protective Coatings Europe, und JPCL Equipment Maintenance, April 2005

DAVID BEAMISH (1955 – 2019), ehemaliger Präsident der DeFelsko Corporation, einem in New York ansässigen Hersteller von weltweit vertriebenen tragbaren Prüfgeräten für die Korrosions Beschichtung . Er verfügte über einen Abschluss in Bauingenieurwesen und mehr als 25 Jahre Erfahrung in der Entwicklung, Herstellung und Vermarktung dieser Prüfgeräte in verschiedenen internationalen Branchen, darunter Industrielackierung, Qualitätsprüfung und Fertigung. Er leitete Schulungsseminare und war aktives Mitglied verschiedener Organisationen, darunter NACE, SSPC, ASTM und ISO.


