Stahloberflächen werden vor dem Aufbringen von Schutzbeschichtungen häufig durch Strahlverfahren oder mit Elektrowerkzeugen gereinigt. Das dabei entstehende Oberfläche Profil muss genau bewertet werden, um die Einhaltung der Auftrags- oder Vertragsvorgaben sicherzustellen.
Aber ist die Profilhöhe allein (der am häufigsten gemessene Parameter) ein guter Indikator für die langfristige Leistung von Beschichtung ?
Dieser Beitrag berichtet über aktuelle Untersuchungen, bei denen zahlreiche Profile hinsichtlich ihrer Abziehhaftung verglichen wurden. Zur Ermittlung von drei Profilparametern aus einem Replikationsband Messung wurde ein einfaches, kostengünstiges Feldmessgerät verwendet: Profilhöhe, Spitzendichte und entwickelte Oberfläche Fläche. Die Testoberflächen wurden mit komplexen, teuren 3D-Mikroskopen erneut vermessen, und die Ergebnisse wurden mit denen des Replikationsbands verglichen.
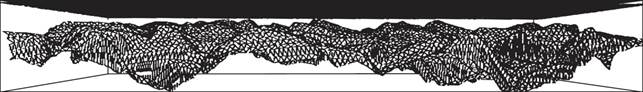
Durch das Strahlen und die Reinigung mit Elektrowerkzeugen werden von Stahloberflächen vorhandene Beschichtungen, Walzzunder, Rost und Verunreinigungen entfernt. Zudem wird die Oberfläche Oberfläche aufgeraut, um die Haftung der Beschichtung Beschichtung zu verbessern. Das daraus resultierende Oberflächenprofil Oberfläche , auch als Verankerungsmuster bezeichnet, besteht aus einem komplexen Muster aus Erhebungen und Vertiefungen, das genau bewertet werden muss, um die Einhaltung der Auftrags- oder Vertragsvorgaben zu gewährleisten und den Erfolg des Beschichtungsprojekts sicherzustellen (Abb. 1).
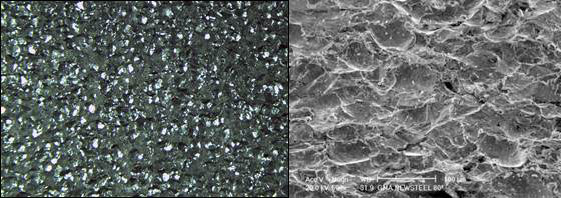
Es ist allgemein anerkannt, dass die Beschaffenheit dieser Oberflächen ausschlaggebend für die langfristige Beschichtung Leistung ist. Zu den Merkmalen einer gestrahlten Oberfläche Oberfläche gehören Spitzenhöhe, Spitzendichte, die entwickelte Oberfläche Oberfläche, die Kantigkeit, die Schärfe und die Form. Heutzutage wird üblicherweise nur die Spitzenhöhe (H) gemessen. Ist diese Höhe unzureichend, haftet der Lack nicht. Ist sie zu groß, wird mehr Lack benötigt, um die „Täler“ auszufüllen, und die hohen Spitzen können durch den Lack hindurchragen und zu Korrosionsherden werden.
Frühe Charakterisierungsmethoden bestanden aus visuellen Standards, die zum Vergleich auf die gestrahlte Oberfläche Oberfläche aufgelegt wurden. Diese qualitative Lösung wird zwar auch heute noch verwendet, ist jedoch weitgehend durch quantitative Messgeräte Messung ersetzt worden, deren Preis und Komplexität davon abhängen, ob sie für den Einsatz vor Ort oder im Labor bestimmt sind. Die derzeit gängigsten Feldmethoden umfassen die Messung der durchschnittlichen Höhe zwischen Spitze und Tal des Profils mithilfe von Tiefenmikrometern und/oder Abziehband.
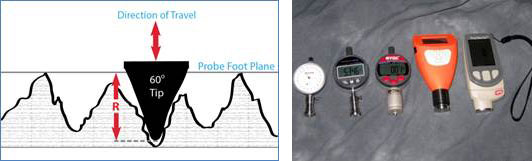
Ein Tiefenmikrometer- Oberfläche -Profilmessgerät verfügt über eine flache Basis, die auf dem Oberfläche aufliegt, sowie über eine federbelastete Sonde, die in die Täler des Oberfläche -Profils absinkt. Die flache Basis ruht auf den höchsten Erhebungen, und jede Messung entspricht somit dem Abstand zwischen den höchsten lokalen Erhebungen und dem jeweiligen Tal, in das die Spitze eingedrungen ist. Diese Geräte sind in der Regel für ebene Oberflächen vorgesehen und bieten den Vorteil, dass sie große Profilhöhen messen können, die den Messbereich der meisten anderen Instrumente übersteigen (Abb. 2).
Das Replikatklebeband, um das es in diesem Beitrag geht, ist seit langem für die Charakterisierung von Oberflächen bekannt. Es ist einfach, relativ kostengünstig und besonders nützlich bei gekrümmten Oberflächen. Seine Funktionsweise wird in einer Reihe von internationalen Normen beschrieben, darunter ASTM1 D44172, ISO 8503-53, NACE RP02874 und AS 3894.55.
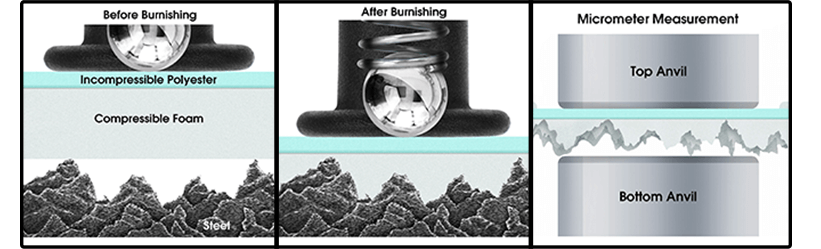
Replica-Klebeband besteht aus einer Schicht aus komprimierbarem Schaumstoff, die auf einem nicht komprimierbaren Polyester-Trägermaterial mit einer äußerst gleichmäßigen Dicke von 2 mils +0,2mils⁶(50,8 Mikrometer + 5 Mikrometer) aufgebracht ist. Wird das Band gegen eine aufgeraute Stahl Oberfläche gedrückt, wird der Schaumstoff zusammengedrückt und bildet einen Abdruck des Oberfläche. Liegt das komprimierte Band zwischen den Anvils eines Mikrometer-Dicken Messgerät s und wird der Beitrag des inkompressiblen Substrats (2 mils bzw. 50,8 Mikrometer) abgezogen, ergibt sich ein Maß für die Profilhöhe des Oberfläche (Abb. 3).

Im Jahr 1974 schrieben Keane et al.⁷, dass eine durch Strahlreinigung für den Anstrich vorbereitete Oberfläche ( Oberfläche ) nicht allein durch die Messung des Abstands zwischen Spitzen und Tälern (H) vollständig beschrieben werden könne. Ihre Arbeit untermauerte praktische Erfahrungen, die darauf hindeuteten, dass es neben H noch einen weiteren wichtigen Parameter gab, nämlich die Anzahl der Spitzen pro Längeneinheit (Peak Count – Pc) oder die Anzahl der Spitzen pro Flächeneinheit (Peak Density – Pd). Die Arbeit erläuterte, dass eine Erhöhung der Anzahl der Spitzen in einem definierten Bereich nicht nur die Haft Oberfläche sfläche vergrößerte, sondern auch die Kantigkeit dieses Bereichs erhöhte. Dadurch wurde auf die Beschichtung eher eine Scherhaftspannung als eine Zugspannung (Abziehspannung) ausgeübt. Dies führte zu einer erhöhten Beschichtung Haftfestigkeit für die aufgetragene Beschichtung , da Scherwerte stets höher sind als Zugwerte. Die aufgetragene Beschichtung muss natürlich 100 % der Oberfläche benetzen.
Abbildung 4 zeigt anhand eines vereinfachten Beispiels, warum sowohldie Spitzenhöheals auchdie Spitzendichtefür das Verständnis der Leistung von „ Beschichtung “ wichtig sind. Die beiden Oberflächen weisen unterschiedliche Geometrien auf, dennoch sind ihre Höhenmesswerte identisch. Um ein klareres Bild von der für die Verklebung verfügbaren „ Oberfläche “ zu erhalten, müssen auch Messungen der Spitzenanzahl durchgeführt werden. Darüber hinaus ermöglichen beide Messwerte die Untersuchung der Zunahme der„Oberfläche “-Fläche, die durch den Strahlprozess entsteht.

Es besteht kaum ein Zweifel daran, dass die Messung der Spitzendichte für die Korrosionsindustrie wichtig ist, aber das Problem war bisher, dass die Anzahl der Spitzenwerte nicht einfach zu bestimmen war.
Im Juni 2005 wurde in einer bedeutenden Veröffentlichung von Roper et al.⁸berichtet, dass die Anzahl der Peaks gesteuert werden könne und – ebenso wie die Peakhöhe – die Leistung des „ Beschichtung “ beeinflusse. Ihre Arbeit führte zur Erstellung der Norm ASTMD71279, die ebenfalls in diesem Jahr veröffentlicht wurde.
In einem Folgeartikel im darauffolgenden Jahr kamen sie zu dem Schluss: „Die optimalen Stahlprofile für eine breite Palette industrieller Beschichtungen standard , die die Oberflächen vollständig benetzen, weisen eine Profilhöhe von 2 bis 3 mil (50 bis 75 Mikrometer) und eine Spitzenanzahl zwischen 110 und 150 Spitzen/Zoll (40 und 60 Spitzen/cm) auf. Die optimale Spitzenanzahl für eine bestimmte Beschichtung Beschichtung hängt von deren rheologischen Eigenschaften ab.“ Sie erklärten: „Eine allgemeine Regel zur Anpassung der Spitzenanzahl zur Optimierung der Beschichtung -Leistung lautet, das kleinste und härteste Strahlmittel zu verwenden, das die Aufgabe erfüllt. Um eine gleichmäßige Oberfläche zu erzielen, müssen die Strahltechnik und die Partikelgröße des Strahlmittels kontrolliert werden. Das Beschichtung muss in der Lage sein, die Oberfläche vollständig zu benetzen.“10
Die Autoren empfahlen, dass in der Korrosionsindustrie Tasterrauhigkeitsmessgeräte, das beste at verfügbare Feldinstrument, verwendet werden sollten, um beide kritischen Profilinformationen zu liefern - Spitzenhöhe UND Spitzendichte.
Rauheitsmessgeräte mit Taster erfassen die Auf- und Abbewegungen eines externen Tasters, der über eine „ Oberfläche “ (Abb. 5) fährt. Sie messen gemäßISO 11428712 einen Höhenparameter namens Rt, der den vertikalen Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb einer beliebigen Auswertungslänge von 0,5 Zoll (12,5 mm) angibt. Es werden fünf Messdurchläufe durchgeführt und die Rt-Werte gemittelt, um den Durchschnittswert der maximalen Abstände zwischen Spitze und Tal zu ermitteln.
In einer ASTM-Ringstudie13 aus dem Jahr 2011 wurde festgestellt, dass die mit Tastschnittgeräten gemessene Rauheitshöhe Rt in engem Zusammenhang mit dem mit Tiefenmikrometern und Abdruckband gemessenen H steht.

Wenn aber Tastschnittgeräte sowohl die Peakhöhe als auch die Anzahl der Peaks entlang einer Abtastlänge messen können, warum hat die Korrosionsindustrie sie dann nur langsam übernommen?
Diese Zurückhaltung ist wahrscheinlich auf wirtschaftliche und praktische Gründe zurückzuführen. Taststift-Rauheitsmessgeräte sind von Natur aus empfindlich, da sie von einem genau kalibrierten Taststift abhängen, der sich oft über eine gewisse Entfernung vom Gerätekörper selbst erstreckt. Sie können kompliziert einzurichten und zu bedienen sein, und sie liefern eine Reihe von Rauheitsparametern, die für die Beschichtungsindustrie nur von begrenztem Interesse sind. All diese Faktoren schrecken potenzielle Nutzer wahrscheinlich ab.
Welche anderen Messlösungen gibt es? In der Korrosionsbranche herrscht die weit verbreitete Annahme, dass für die definitive Messung Geräte auf Laborverfahren wie Weißlichtinterferometrie, Fokusvariationsmikroskopie, konfokale Lasermikroskopie und Rasterkraftmikroskopie zurückgreifen müssen. Doch diese leistungsstarken Geräte stoßen bei der Messung komplexer gestrahlter Oberflächen an ihre Grenzen. Sie sind in der Anschaffung kostspielig, lassen sich nicht vor Ort einsetzen und erfordern umfangreiche Schulungen zur Einrichtung unzähliger Testparameter für die topografische Analyse, darunter Dinge wie Totbandbereiche, Flächen-Skalen-Diagramme, Komplexitäts-Skalen-Analysen, Filter, Bildzusammenfügen und räumliche Flächengrößen.
Korrosionsspezialisten möchten einfach nur wissen, ob sie über eine geeignete Oberfläche verfügen, auf die sie eine Beschichtung auftragen können. Wurde die Oberfläche ordnungsgemäß vorbereitet? Ist sie für den Kunden akzeptabel? Sie wollen messbare Ziele und einstellbare Strahlparameter, mit denen sie diese Ziele erreichen können.
Daher ist es wünschenswert, über ein kostengünstiges, robustes Feldmessgerät zu verfügen, das speziell für die Korrosionsbranche entwickelt wurde und sowohl Messungen der Spitzenhöhe (H) als auch der Spitzendichte (Pd) ermöglicht, um Inspektoren eine aussagekräftigere und funktional korrelierte Vorhersage der Leistung von „ Beschichtung “ während der Vorbereitung von „ Oberfläche “ zu liefern.
Die Lösung liegt in der Verwendung von Replikationsbändern. Es ist kaum bekannt, dass die mit Testex Tape erstellten Replikate von Oberfläche weitaus mehr Informationen enthalten als nur die mit einem Mikrometer gemessene Spitzenhöhe. Durchdigitale Bildgebung stehen wichtige Daten zur Verfügung.
Seit Ende der 1960er Jahre wird Replikationsband zur Messung des Profils von strahlgestrahltem Stahl verwendet. Die Funktionsweise ist in einer Reihe internationaler Normen beschrieben, darunter ASTM D4417, ISO 8503-5 und NACE RP0287. Im Vergleich zu anderen Verfahren bietet es die Vorteile der Robustheit, relativ geringer Anschaffungskosten, guter Re Wiederholbarkeit s und der Möglichkeit, eine physikalische Nachbildung der zu bewertenden Oberfläche ( Oberfläche ) aufzubewahren. Das Verfahren ist weit verbreitet und allgemein bekannt. (Abb. 7)
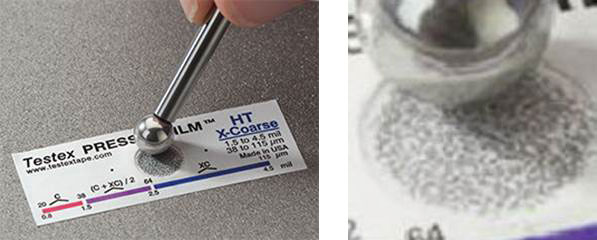
Ein weiterer, manchmal unterschätzter Vorteil besteht darin, dass die Replika-Methode – im Gegensatz zu Stifttechniken – einen zusammenhängenden zweidimensionalen (2D) Bereich abtastet, der groß genug ist, um aussagekräftige statistische Ergebnisse zu liefern. Ein einzelner Scan mit einem elektronischen Rauheitsmessgerät vom Typ „ Oberfläche “ erfasst beispielsweise eine Linie entlang einer sandgestrahlten Oberfläche Oberfläche , die 12,5 mm (0,5”) lang und 10 μm breit ist, was einer Gesamtfläche von 0,12 mm² entspricht. Eine einzelne Replik aus Kunststoffschaum erfasst etwa 31 mm², eine Fläche, die 250-mal größer ist. Ein neuer Ansatz besteht darin, eine Eigenschaft des Klebebands zu nutzen, die zwar mit seiner Fähigkeit zur Oberflächenreplikation zusammenhängt, sich jedoch von dieser unterscheidet, nämlich die Zunahme der optischen Transmission des Klebebands an den Stellen, an denen es komprimiert wird. Die Transmission ist proportional zum Kompressionsgrad. Bei vielen der für diesen Artikel durchgeführten Tests wurden bereits vorhandene Reproduktionsbänder der Qualitäten „Coarse“ und „X-Coarse“ verwendet. Zur Verbesserung der optischen Auflösung und zur Reduzierung optischer Artefakte stellte dieFirma„ Testex “¹⁴zudem eine für optische Anwendungen geeignete Version ihres kürzlich auf den Markt gebrachten „X-Coarse“-Bandes zur Verfügung.
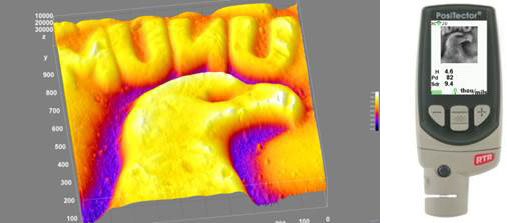
Ein Foto eines hinterleuchteten Bandstücks (Abb. 9) zeigt helle Bereiche mit höherer Kompression (Spitzen) und dunkle Bereiche mit geringerer Kompression (Täler).

Unter Anwendung des Transparenzprinzips lassen sich die Spitzenanzahlen ermitteln, indem einfach die hellen Punkte auf dem Abdruck gezählt werden, der mit einem digitalen Bildaufnah Sensor, aufgenommen wurde. Diese Helligkeitsmessungen entsprechen Dickenmessungen, die wiederum das Profil des Originals widerspiegeln Oberfläche. Ein tragbares Messgerät (Abb. 11) kann Spitzen identifizieren und die flächengroße Spitzendichte bestimmen, d. h. wie viele Spitzen pro Quadratmillimeter vorhanden sind (Pd), wie in ASME B46.115 definiert.
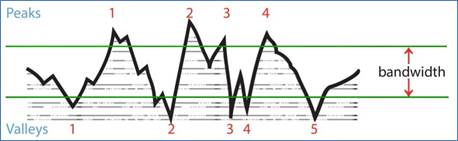
Obwohl sie in der metallverarbeitenden Industrie weit verbreitet sind, haben tastspitzenbasierte Rauheitsmessgeräte Schwierigkeiten mit den komplexen Mustern, die bei der Reinigung mit dem „ Oberfläche “-Verfahren entstehen. Sie messen nur eine einzige Linie auf einer aufgerauten Oberfläche Oberfläche , und die meisten Merkmale, die sie als „Spitzen“ erfassen, sind in Wirklichkeit „Spitzenschultern“, bei denen die Tastspitze nicht über die Spitze, sondern über die Seite der Spitze gestreift ist (Abb. 16). Im Gegensatz dazu berechnen Spitzenzähler mit Replikationsband, ebenso wie empfindliche und teure interferometrische optische Profilmessgeräte in Laborqualität, die tatsächliche zweidimensionale Spitzendichte.
Ein weiterer Vorteil dieser Bilder besteht darin, dass zur Ableitung jedes „ Messung “ mehr Daten verwendet werden (1.000.000 Punkte für eine einzelne Replikationsband- Messung -Aufnahme gegenüber 5.000 Punkten für einen einzelnen 1-Zoll-Stylus-Scan). Zudem erfolgt all dies mit einem robusten Feldmessgerät, das mit kostengünstiger Hardware „ Oberfläche “-Charakterisierungsdaten liefert, die mit denen von Laborgeräten vergleichbar sind.
Weitere Parameter zur Charakterisierung von „ Oberfläche “ lassen sich gewinnen, sobald das Verhältnis von Dicke zu Transparenz mithilfe eines dreidimensionalen (3D) Rendering- Software s auf die Auswertung des Intensitätsbildes angewendet wurde. Das Ergebnis sind 3D-Karten des gestrahlten Stahls Oberfläche at , deren Kosten weit unter denen interferometrischer oder konfokaler Profilmessgeräte liegen. Ein Beispiel für die Funktionsweise dieses Verfahrens ist in den Abbildungen 10 bis 12 dargestellt.



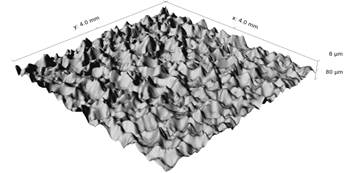
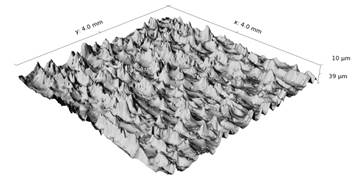
Anhand von 3D-Bildern lässt sich ein entscheidender, damit zusammenhängender Parameter messen, von dem angenommen wird, dass er sowohl die chemische als auch die mechanische Haftung fördert, nämlich die Zunahme der „ Oberfläche “-Fläche, die durch einen Strahlvorgang entsteht. Sdr ist das „Developed Interfacial AreaRatio“¹⁶, ausgedrückt als prozentualer Anteil der zusätzlichen „ Oberfläche “-Fläche, die durch die Textur im Vergleich zu einer idealen Ebene in der Größe des „ Messung “-Bereichs entsteht. Beschichtung Fachleute sind der Ansicht, dass dieser Profilparameter eine funktionale Korrelation zur Anwendungstechnik herstellt, indem er ihnen einen Rauheitswert liefert – die durch das Strahlen geschaffene zusätzliche Oberfläche Fläche als prozentuale Zunahme (tatsächliche Fläche / x-y-Fläche).¹⁷Spätere Ausführungen in diesem Artikel werden jedoch darauf hindeuten, dass die Angabe der entwickelten Oberfläche Fläche in der Strahlreinigungsbranche kaum praktischen Nutzen hat.
Um die Messungen mit dem 3D-Replikationsband zu untermauern, wurden die beiden neuen, anhand des Bandes ermittelten Parameter – die Spitzendichte Pd und die entwickelte Rauheits Oberfläche sfläche Sdr – mit zwei etablierten Methoden zur Messung der Rauheits Messung ( Oberfläche ) verglichen: der konfokalen Mikroskopie und der Taststiftprofilometrie.
Zunächst wurde überprüft, ob die Lichtintensitätsmessung an Replikat-Klebeband Pd- und Sdr-Werte ergab, die mit denen bekannter Labormethoden vergleichbar waren. Es wurde eine Untersuchung mit drei von KTALabs18 hergestellten Stahlplatten durchgeführt. Dabei kamen die Strahlmittel Amasteel G-50, GMA Garnet Coarse und Amasteel S-230/G40 zum Einsatz. Die drei Platten wurden zusammen mit drei Sätzen polierter Replikationsklebebänder in optischer Qualität zur Untersuchung unter dem LEXT-Konfokalmikrosk Messung 19 andas WPI19geschickt (Abb. 13).

Die Bilder wurden at Schwellenwert versehen, der dem Mittelwert plus 10 % von Sz20 entsprach. Alle Inseln, die größer als 1.000 µm2 waren, wurden zu Vergleichszwecken als ein Peak gezählt. Die Ergebnisse waren vergleichbar (Abb. 14).

Zum Vergleich der Messungen von 3D-Replikationsbandbildern mit Tasterrauhigkeitsmessgeräten wurden Messungen der Spitzendichte an den fünf Platten vorgenommen, die in der ASTM-Rundversuchsstudie 2011 verwendet wurden. Dies lieferte Tastereinsatz-Testergebnisse von elf unabhängigen Bedienern, die fünfmal auf jeder der fünf Platten lineare Spitzenwerte, Pc oder Rpc, mit drei im Handel erhältlichen Tastereinsatz-Rauheitsmessgeräten gemessen haben: dem Mitutoyo SJ-201, dem Taylor Hobson Surtronic 25 und dem MahrSurf PS1.
Zur Gewinnung von 3D-Abbildungsdaten wurden auf jeder Platte drei Glättungen mit einem für optische Zwecke geeigneten Abbildungsband vorgenommen und mit dem PosiTector 6000 RTR-P Abbildungsband-Imager gemessen (Abb. 11).
Da die Messgeräte zur Stift-Rauheitsmessung ein 2D- Messung -Ergebnis in Spitzen/mm liefern und die 3D-Replika-Band-Methode Messwerte in Spitzen/mm² liefert, sind die beiden Datensätze nicht direkt vergleichbar. Für die Zwecke dieser Analyse wurden die Stift-Rauheitsmesswerte quadriert, sodass beide „ Messung “-Verfahren dimensional vergleichbare Messwerte liefern würden. Ein Vergleich der „ Messung “-Methoden ist in Abbildung 15 zusammengefasst.

Wie aus dieser Grafik ersichtlich ist, besteht ein starker linearer Zusammenhang zwischen den beiden Methoden Messung . Die Messwerte von vier der fünf getesteten Platten liegen innerhalb einer Standardabweichung standard von einer Trendlinie durch den Ursprung. Aus Abbildung 15 lassen sich jedoch zwei Erkenntnisse ableiten. Erstens besteht kein 1:1-Verhältnis zwischen den beiden Methoden Messung . Zweitens passen die Daten nicht perfekt an die Trendlinie an, was zu einem R²-Wert von 0,91 führt.
Das Fehlen eines 1:1-Verhältnisses zwischen den quadrierten Messungen des Tastereinsatzes und den 3D-Bildgebungsverfahren ist nicht überraschend. Obwohl die Quadrierung der Messungen des Taststiftes zu Messungen mit denselben Abmessungen führt, kann sie die zweidimensionale Natur des Taststiftes nicht berücksichtigen. So ist es beispielsweise möglich, dass beim Abfahren einer geraden Linie ein Grat mehrfach überquert wird, was zu mehreren "Spitzen" führt, während in Wirklichkeit nur eine einzige Spitze an den Weg des Tastereinsatzes angrenzt. Darüber hinaus ist die Klassifizierung dessen, was eine "Spitze" in drei Dimensionen darstellt, nicht trivial, und die 3D-Bildanalyse ignoriert wahrscheinlich Merkmale, die auf dem Taststift-Rauheitsmessgerät als Spitze registriert würden.

Stift-Rauheitsmessgeräte können je nach Abtastverlauf 0, 1 oder 2 Spitzen registrieren. Es ist unklar, warum die Daten nicht perfekt an die Trendlinie angepasst sind. Da jede der fünf Testplatten ein breites Spektrum unterschiedlicher Präparationsmethoden widerspiegeln sollte, ist es wahrscheinlich, dass die Abweichung at zumindest teilweise auf die Unzulänglichkeiten des Stiftmessgeräts zurückzuführen ist. Bei Profilen mit scharfen, schmalen Spitzen kann der Taster die Spitze manchmal umfahren, anstatt über sie hinwegzufahren. Dies kann dazu führen, dass das Tastermessgerät bei einigen Profilen zu niedrige Werte anzeigtMesswert .
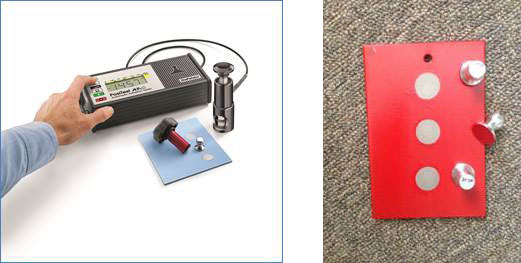
Angesichts der früheren Forschungsarbeiten von Roper et al. zum Zusammenhang zwischen der Haftfestigkeit und sowohl der Profilhöhe (H) als auch der Spitzendichte (Pd) wurde eine Studie durchgeführt, um festzustellen, ob Bildgebungsverfahren mit 3D-Replikationsband zu ähnlichen Ergebnissen führen. 25 Stahlproben wurden mitdem Sponge-Jet21unter Verwendung verschiedener Strahlmittel vorbereitet. Nach dem Strahlen wurden Messungen mit dem 3D-Replikationsband-Bildgeber durchgeführt. Anschließend wurden die Proben mit einem Epoxidharz, einem 2-Komponenten-Acrylharz und einem Polymerverbund Beschichtung besprüht und ausgehärtet. Danach wurden an jeder Probe drei Abziehhaftungstests gemäß der in ASTMD454122beschriebenen „ Prüfverfahren “ unter Verwendung eines hydraulischen Abziehhaftungstesters vom Typ V durchgeführt, der in Anhang A4 (Prüfverfahren E) dieser „ standard “ beschrieben ist (Abb. 17).
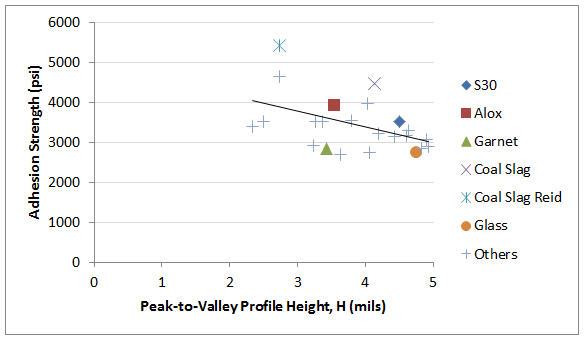
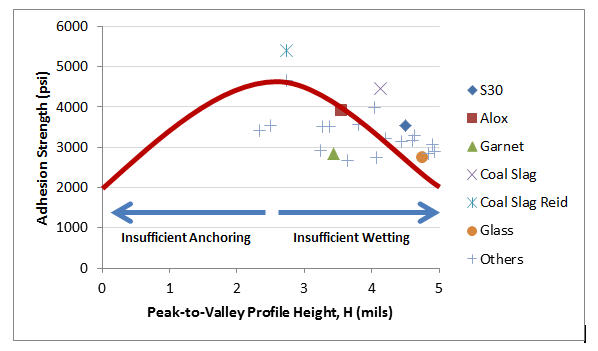
In der Veröffentlichung von Roper et al. aus dem Jahr 2006 wurde folgende Hypothese aufgestellt: „Nach den Erfahrungen der Autoren liegen die optimalen Stahlprofile für eine breite Palette industrieller Beschichtungen standard , die die Oberflächen vollständig benetzen, bei einer Profilhöhe von 2 bis 3 mil (50 bis 75 Mikrometer).“ Die Beobachtungen in dieser Studie scheinen diese Hypothese zu bestätigen. Die höchsten Haftfestigkeiten wurden im Bereich von 2 bis 3 mil beobachtet, wobei die Haftwerte mit zunehmender Profilhöhe über 3 mil abnahmen (Abb. 18). Obwohl keine Proben mit Profilhöhen unter 2 mil entnommen wurden, wird angenommen, dass die Haftfestigkeit mit abnehmender Profilhöhe ebenfalls abnehmen würde. Wie bereits zuvor in diesem Beitrag dargelegt, wird angenommen, dass die Haftfestigkeit bei Profilen von über 3 Mil ab at t abnimmt, da die „ Beschichtung “ das Substrat nicht vollständig benetzen kann. Es wird angenommen, dass die Haftfestigkeit bei Profilen von unter 2 Mil ab at t abnimmt, da das Profil nicht ausreicht, um die „ Beschichtung “ zu verankern. Eine hypothetische Trendlinie, bei der Pd und Sdr konstant gehalten werden, ist in Abbildung 19 über die Daten dieser Studie gelegt.
Es scheint eine starke positive Korrelation zwischen der Spitzendichte und der Haftung zu bestehen (Abb. 20), was die Hypothese von Roper et al. untermauert, dass die Spitzenanzahl für die Leistung von „ Beschichtung “ relevant ist. In ihrer Arbeit stellten sie fest: „Die optimalen Stahlprofile für eine breite Palette von standard industriellen Beschichtungen, die die Oberflächen vollständig benetzen, weisen … eine Spitzenanzahl zwischen 110 und 150 Spitzen/Zoll (40 und 60 Spitzen/cm) auf.“

Da die Autoren bei ihren Untersuchungen ein Taststiftprofilometer verwendeten, sind ihre Zahlen nicht direkt mit den Daten dieser Studie vergleichbar. Aus der offensichtlichen Beziehung zwischen den Messungen mit dem Taststiftprofilometer und den optischen Messungen mit dem 3D-Abdruckband, über die weiter oben in dieser Arbeit berichtet wurde, lässt sich jedoch eine äquivalente 3D-Spitzendichte von 4 bis 8 Spitzen/mm2 ableiten. Daher wird die Hypothese aufgestellt, dass die beobachtete positive Beziehung zwischen Haftfestigkeit und Spitzendichte at höheren Spitzendichten als den in dieser Studie beobachteten nicht bestehen bleibt. Diese theoretische Beziehung zwischen Adhäsion und Pd, wobei H und Sdr konstant gehalten werden, ist in Abbildung 21 dargestellt.
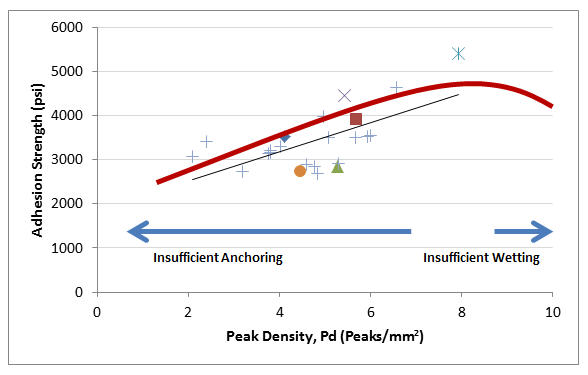
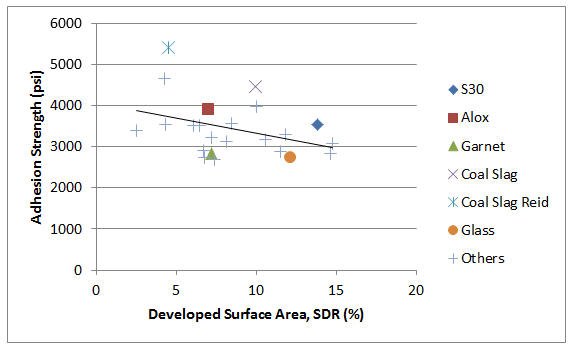
Abbildung 22 zeigt eine grafische Darstellung der beobachteten entwickelten Oberfläche -Fläche im Vergleich zur Adhäsion. Die Daten at scheinen zunächst der Behauptung von Roper et al. zu widersprechen, dass „je größer die Oberfläche -Fläche bei Beschichtung ist, desto besser“. Die Autoren führen jedoch weiter aus, dass die beiden wichtigsten Methoden zur Vergrößerung der Oberfläche -Fläche – die Erhöhung der Spitzenhöhe und die Erhöhung der Spitzendichte – die Benetzung hemmen und ab einem bestimmten Optimum die Beschichtung -Leistung beeinträchtigen können. Es wird angenommen, dass die Daten dieser Studie ihre Behauptung untermauern. Die hohen Messwerte für die entwickelte Oberfläche -Fläche bei einigen Proben (z. B. Glasperlen) scheinen auf die großen Abstände zwischen Spitzen und Tälern in diesen Proben zurückzuführen zu sein. Es überrascht daher nicht, dass die Proben mit großen entwickelten Oberfläche -Flächen aufgrund übermäßig hoher Spitzen-Tal-Abstände eine schlechte Beschichtung -Leistung aufwiesen.
Es wird davon ausgegangen, dass die durch das Strahlen vergrößerte Oberfläche der „ Oberfläche “ in direktem Zusammenhang mit der Spitzenhöhe und der Spitzendichte steht, sodass eine Messung und Angabe dieser Größe nicht erforderlich ist. Eine ausführlichere Erörterung findet sich im Anhang.
Es gilt allgemein als anerkannt, dass die Beschaffenheit von durch Strahlreinigung bearbeiteten Stahloberflächen ausschlaggebend für die langfristige Korrosionsbeständigkeit ( Beschichtung ) ist. Die Korrosionsschutzbranche versteht die Dynamik dieses komplexen Problems zwar noch nicht vollständig, verfügt jedoch über mehrere messbare Parameter, darunter Spitzenhöhe, Spitzendichte, Fläche der „ Oberfläche “, Winkeligkeit, Schärfe und Form. Nach gängiger Auffassung in der Branche würde eine Erhöhung mehrerer dieser Parameter die langfristige Korrosionsbeständigkeit ( Beschichtung ) verbessern. Empirische Daten deuten jedoch darauf hin, dass es nicht ganz so einfach ist.
Der wichtigste dieser Parameter, die Peakhöhe (H), wird heute üblicherweise gemessen und ist meist der einzige Parameter, der angegeben wird. Auch wenn seine Bedeutung unbestreitbar ist, lässt sich die Dynamik einer Beschichtung/Substrat-Beziehung nicht vollständig anhand eines einzigen Parameters beschreiben.
Die Spitzendichte (Pd) ist ebenfalls ein wichtiger Leistungsindikator. Zwar kann auch sie nicht wie der H-Wert seit mehreren Jahrzehnten als alleiniger Maßstab dienen, doch liefert siezusammenmit dem H-Wert eine bessere Vorhersage der Langzeit Beschichtung , gemessen anhand von Abziehhaftungstests.
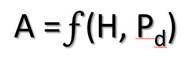
Dieser Zusammenhang erklärt, warum H-Messungen allein nicht immer eine zuverlässige Methode zur Vorhersage der Leistung für alle Beschichtung Typen waren. Ein Beschichtung kann sich ebenso gut an ein Oberfläche mit niedrigem H-Wert und hohem Pd-Wert binden wie an eines mit hohem H-Wert und niedrigem Pd-Wert. Aus diesem Grund sollte die Korrosionsindustrie beide Werte angeben, damit Kunden das beste Verhältnis für ihre jeweilige Beschichtung Anwendung ermitteln können. Beide Parameter lassen sich durch die richtige Auswahl von Art und Größe des Schleifmittels steuern. Möglicherweise wird in Zukunft ein Hybridparameter festgelegt.
Oberfläche Mit Replikationsband erstellte Repliken enthalten weitaus mehr Informationen als nur den mit einem Mikrometer gemessenen H-Wert. Durch digitale Bildgebung stehen aussagekräftige Daten zur Verfügung. Ein einfaches und kostengünstiges tragbares Gerät mit Dicken- und Bildsensoren kann das Replikationsband charakterisieren und Bilder sowie statistische Daten des Originals Oberfläche – vor allem von Pd – erstellen.
Die Ergebnisse dieser Studie bestätigen eine enge Beziehung zwischen dem Replikatband, der Tasterrauhigkeit und den konfokalen Mikroskopiemessungen der beiden wichtigsten Parameter:
H – Der Durchschnitt der maximalen Spitzen-Tals-Abstände, die durch Messung der Dicke eines polierten Replikationsbandes mit einem Mikrometer oder einem Dicken Sensor , der die Nichtlinearität des Bandes ausgleicht, ermittelt wurden. Die besten Werte für die Abziehhaftung ergeben sich aus gleichmäßigen Profilhöhen im Bereich von 2,5 mil (65 µm) bei einer hohen Spitzenanzahl Oberfläche , wobei die aufgetragenen Beschichtungen hundert Prozent der Oberfläche benetzen.
Pd – Flächen-Spitzendichte gemäß ASME B46.1. Eine Erhöhung dieses Wertes steigert die Kantigkeit, wodurch eher die Scherhaftfestigkeit als die Zugfestigkeit verbessert wird. Für eine optimale Beschichtung Haftung (Korrosionsschutz) sollte die Spitzenanzahl so hoch wie möglich sein, wobei gleichzeitig eine vollständige Benetzung der vorbereiteten Oberfläche Oberfläche gewährleistet sein muss.
Der Autor möchte sich für die Unterstützung durch Leon Vandervalk von der DeFelsko Corporation bedanken.
Beschränkungen der Sdr
Gemäß ASME B46.1 ist das entwickelte Grenzflächenflächenverhältnis Sdr der prozentuale Anteil der zusätzlichen Oberfläche Fläche, die durch die Textur im Vergleich zu einer idealen Ebene mit der Größe des in Abbildung 23 berechneten Bereichs Messung entsteht. Es wird als Funktion des Maßstabs berechnet, indem die Flächen einer Reihe virtueller Kacheln summiert werden, die den gemessenen Bereich Oberfläche mosaikartig abdecken.
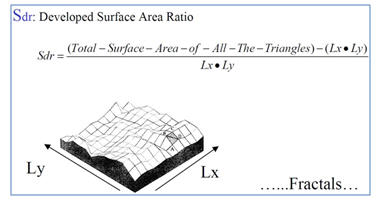
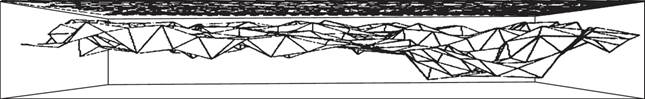
Die Schwierigkeit bei der Anwendung dieser Methode zur Charakterisierung einer sandgestrahlten Stahl Oberfläche e besteht darin, dass die Berechnungen von der Auslegung der Definition abhängen. Wählt ein Labor bei einem hochauflösenden Abtastgerät eine sehr kleine Dreiecksgröße, wird es zwangsläufig einen höheren Anstieg der „ Oberfläche “-Fläche angeben als ein anderes Labor, das andere Geräte mit niedrigeren Schwellenwerteinstellungen verwendet (Abb. 24). Die durch die Dreieckskacheln gemessene Gesamtfläche nimmt zu, je kleiner der Beobachtungsmaßstab (Kachelfläche) ist.
Es wird davon ausgegangen, dass die Größe der durch das Strahlen vergrößerten Oberfläche „ Oberfläche “ in direktem Zusammenhang mit der Spitzenhöhe und der Spitzendichte steht, sodass eine separate Messung und Angabe dieser Größe nicht erforderlich ist. Die Angaben zu H und Pd reichen aus. Alternativ kann sie auf ähnliche Weise wie anhand der folgenden Pythagoras-Formel berechnet werden:

Es wird die Hypothese aufgestellt, dass bei konstant gehaltener Spitzenhöhe und Spitzendichte eine positive Korrelation zwischen der entwickelten Oberfläche Fläche und der Haftfestigkeit bestehen würde. Diese positive Korrelation scheint jedoch gering zu sein und ist, wie diese Studie zeigt, im Vergleich zu den Auswirkungen von Spitzenhöhe und Spitzendichte nicht signifikant. Darüber hinaus sind dem Autor dieses Artikels keine praktischen Möglichkeiten bekannt, die entwickelte Oberfläche Fläche mit Strahlmitteln zu verändern und dabei die Werte für Spitzenhöhe und Spitzendichte konstant zu halten. Daher scheint die Angabe der „Developed Oberfläche “-Fläche in der Strahlreinigungsbranche kaum praktischen Nutzen zu haben.
-------------------------------------------------------------------------------------------------------------------
1 ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428.
2ASTM D4417 „Standard : Prüfverfahren zur Feld Messung s des Profils von mit Strahlmitteln gereinigtem Stahl ( Oberfläche )“ (ASTM International, West Conshohocken, PA)
3ISO 8503-5 „Vorbereitung von Stahluntergründen vor dem Auftragen von Anstrichstoffen und verwandten Produkten – Oberfläche Rauheitsmerkmale von strahlgereinigten Stahluntergründen – Teil 5: Replica-Tape-Verfahren zur Bestimmung des Oberfläche -Profils“ (Genf, Schweiz: ISO)
4NACE- Standard -RP0287-2002, „Feld Messung en zur „ Oberfläche -Profilierung von durch Strahlreinigung aufbereiteten Stahloberflächen unter Verwendung von Replica-Klebeband“. (National Association of Corrosion Engineers (NACE), 1440 South Creek Dr., Houston, TX, USA 77084-4906)
5Australische Norm „ Standard “ AS 3894.5-2002, „Vor-Ort-Prüfung von Schutzbeschichtungen, Methode 5: Bestimmung des Profils der „ Oberfläche ““. (Standards Australia, GPO Box 476, Sydney NSW 2001, Australien)
6 Zur Umrechnung von imperialen in metrische Einheiten wird 1 mil = 25,4 Mikrometer (μm) verwendet.
7J.D. Keane, J.A. Bruno und R.E.F. Weaver, „Oberfläche -Profil für Korrosionsschutzfarben“, Veröffentlichung Nr. 74-01, SSPC: The Society for Protective Coatings, Pittsburgh, PA 15222, 1974
8H.J. Roper, R.E.F. Weaver und J.H. Brandon, „The Effect of Peak Count or Oberfläche Roughness on Beschichtung Performance“, Journal of Protective Coatings and Linings, Juni 2005, S. 52–64
9 ASTM D7127 „Standard Prüfverfahren for Messung of Oberfläche Roughness of Abrasive Blast Cleaned Metal Surfaces Using an Electronic Portable Stylus Instrument“ (ASTM International, West Conshohocken, PA)
10 H.J. Roper, R.E.F. Weaver, und J.H. Brandon, Peak Performance from Abrasives, Journal of Protective Coatings and Linings, Juni 2006, S. 24 - 31
11 Internationale Organisation für Normung (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genf 20, Schweiz
12ISO 4287: 1997 „Geometrische Produktspezifikationen (GPS) –Oberfläche -Oberflächenstruktur: Profilverfahren – Begriffe, Definitionen und Oberflächenparameter“ (Genf, Schweiz: ISO)
13 ASTM Forschungsbericht RR:D01-1169 (ASTM International, West Conshohocken, PA)
14 Testex, 8 Fox Lane, Newark, DE 19711 USA
15ASME B46.1-2009 „Oberfläche textur (Oberfläche -Rauheit, Welligkeit und Lage)“ (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990, USA)
16ISO 25178-2 „Geometrische Produktspezifikationen (GPS) – Textur nach dem Verfahren „ Oberfläche “: Flächenhaft – Teil 2: Begriffe, Definitionen und Oberfläche Texturparameter“ (Internationale Organisation für Normung (ISO), 1 rue de Varembé, Postfach 56, CH-1211, Genf 20, Schweiz)
17 C.A. Brown und S. Siegmann, "Fundamental scales of adhesion and area-scale fractal analysis", International Journal of Machine Tools and Manufacture, 41 (2001) 1927-1933
18 KTA-Tator, Inc. (KTA), 115 Technology Drive, Pittsburgh, PA 15275 USA.
19 Worcester Polytechnic Institute. (WPI), 100 Institute Rd., Worcester, MA 01609-2208 USA Matthew A. Gleason unter der Aufsicht von Professor Christopher A. Brown.
20Hierbei handelt es sich um einen 3D-Parameter, der aus dem Rauheitsparameter (2D) Rz abgeleitet wird. Er bezeichnet den Abstand zwischen der höchsten Erhebung und der tiefsten Vertiefung auf der „ Oberfläche “ innerhalb des gemessenen Bereichs.
21 Sponge-Jet, Inc. 14 Patterson Lane, Newington, NH 03801 USA unter der Aufsicht von Michael Merritt
22ASTM D4541 „Standard Prüfverfahren s zur Bestimmung der Abziehfestigkeit von Beschichtungen mit tragbaren Haftfestigkeitsprüfgeräten“ (ASTM International, West Conshohocken, PA)
23 Christopher A. Brown, William A. Johnsen, Kevin M. Hult, Scale-sensitivity, Fractal Analysis and Simulations, Int. J. Mach. Tools Manufact. Vol 38, Nos 5-6, pp. 633-637, 1998)

DAVID BEAMISH(1955 – 2019), ehemaliger Präsident der DeFelsko Corporation, einem in New York ansässigen Hersteller von weltweit vertriebenen Handmessgeräten für die Korrosionsprüfung ( Beschichtung ). Er verfügte über einen Abschluss in Bauingenieurwesen und mehr als 25 Jahre Erfahrung in der Entwicklung, Herstellung und Vermarktung dieser Prüfgeräte in verschiedenen internationalen Branchen, darunter Industrielackierung, Qualitätsprüfung und Fertigung. Er leitete Schulungsseminare und war aktives Mitglied verschiedener Organisationen, darunter NACE, SSPC, ASTM und ISO.