
David Beamish, DeFelsko Corporation
Ursprünglich veröffentlicht in: Materials Performance (Februar 2004); Abschnitt Beschichtungen & Auskleidungen
Aktualisiert: Oktober, 2021
Optimale Umgebungsbedingungen sind für die Oberfläche Vorbereitung, den Auftrag und die Aushärtung von Beschichtungen und Auskleidungen unerlässlich, um ein optimales Ergebnis zu erzielen. In diesem Artikel werden die fünf Umgebungsbedingungen vorgestellt, die beachtet und gemessen werden sollten, sowie die Auswirkungen der einzelnen Bedingungen auf den Erfolg der Arbeiten. Außerdem werden verschiedene mechanische und elektronische Messgeräte vorgestellt und deren ordnungsgemäße Verwendung erläutert.
Oberfläche Die Vorbereitung und das Aufbringen von Beschichtungen und Auskleidungen sollten unter optimalen Umgebungsbedingungen erfolgen, um Ausfälle zu vermeiden. Es stehen verschiedene Messgeräte zur Verfügung, mit denen die fünf zu beachtenden und zu überwachenden Bedingungen gemessen werden können:
Es ist allgemein bekannt, dass die meisten Beschichtungen bei niedrigen Temperaturen und hoher relativer Luftfeuchtigkeit (RH) at nicht richtig trocknen. Weniger bekannt ist hingegen, welchen Einfluss Oberfläche Feuchtigkeit auf die Lebensdauer und Leistungsfähigkeit von Materialien hat.
Feuchtigkeit bildet sich auf einer „ Oberfläche “, wenn wärmere, feuchte „ air “ damit in Kontakt kommt – ein Vorgang, der als Kondensation bezeichnet wird. Feuchtigkeit führt dazu, dass ungeschützter Stahl rostet. Befindet sich Feuchtigkeit zwischen einer „ Beschichtung “ und einem Untergrund, führt dies wahrscheinlich zu einem vorzeitigen Versagen des aufgetragenen Systems.
Leichte Kondensation auf sandgestrahlten Oberflächen ist unter Umständen schwer zu erkennen. Anstatt diese Feuchtigkeit nachzuweisen, werden Messgeräte eingesetzt, um dasRisikoeiner Feuchtigkeitsbildung von vornherein einzuschätzen. Es sollten Tests durchgeführt werden, um die Taupunkttemperatur vor, während und nach dem Beschichtung -Verfahren zu ermitteln. Die Taupunkt -Temperatur sollte mit der Oberfläche -Temperatur verglichen werden, um sicherzustellen, dass der Abstand zwischen beiden groß genug ist, sodass eine Feuchtigkeitsbildung unwahrscheinlich ist.
Eine sorgfältige Beobachtung der atmosphärischen Bedingungen und ein gutes Verständnis ihrer Auswirkungen auf die Qualität und die langfristige Haltbarkeit von Beschichtung sowie von Beschichtungsarbeiten sind für alle Bauunternehmer und Gutachter von großer Bedeutung.
Die ersten Parameter, die zur Beurteilung des Risikos der Feuchtigkeitsbildung auf einem Untergrund erforderlich sind, sind die Temperatur des Oberfläche , der vorbereitet oder beschichtet werden soll, und die Temperatur des air in der Nähe dieses Oberfläche. At NachtsstrahltStahlwerk in der Regel Wärmeabund kühlt unter die air Temperatur ab. Tagsübernimmtes Wärmeaufund ist in der Regel wärmer als die air Temperatur.
Da sich die Temperatur des Oberfläche oft von der Temperatur des air unterscheidet – insbesondere bei Arbeiten im Außenbereich –, sollten beide Temperaturen gemessen werden, um Anwendungsprobleme zu vermeiden, falls die Temperaturen des air oder des Stahls zu hoch oder zu niedrig für eine zufriedenstellende Filmbildung werden. Die Anwendung at bei falschen Temperaturen kann zu Defekten wie Blasenbildung, Lochbildung, Kraterbildung, Trockenspritzung und Rissbildung führen. Der Hersteller des Beschichtung sollte die maximalen und minimalen Oberfläche Temperaturen für das Auftragen eines Beschichtung angeben.
ASTM D3276, „Standard : Leitfaden für Lackinspektoren (Metalluntergründe)“,¹ legt fest, dass die Mindest Oberfläche stemperatur für den Beschichtung n Auftrag in der Regel 40 °F (5 °C) beträgt. Sie kann bei „kalt aushärtenden“ Ein- oder Zweikomponentensystemen bis auf 0 °F (–18 °C) und bei herkömmlichen Zweikomponentensystemen bis auf 50 °F (10 °C) sinken. In den Farbspezifikationen kann ferner festgelegt sein, dass Lackierarbeiten nicht durchgeführt werden sollten, wenn die Temperatur sinkt und sich innerhalb von 5 °F (3 °C) der Untergrenze befindet.
Die maximale Temperatur Oberfläche für die Beschichtung -Anwendung beträgt in der Regel 125 °F (50 °C), sofern nicht ausdrücklich anders angegeben. Ein zu heißer Oberfläche kann dazu führen, dass die Lösungsmittel Beschichtung so schnell verdampfen, dass die Anwendung erschwert wird, Blasenbildung auftritt oder ein poröser Film entsteht.
Die Aushärtungsgeschwindigkeit wird direkt von der relativen Luftfeuchtigkeit (RH) beeinflusst – dem Feuchtigkeitsgehalt in der air , ausgedrückt als Prozentsatz der bei einer bestimmten Temperatur möglichen Gesamtfeuchtigkeit (Sättigung) at . Feuchtigkeitsgesättigte air können nicht so viel Lösungsmittel aufnehmen wie trockene air. Daher kann eine hohe relative Luftfeuchtigkeit die Verdunstungsgeschwindigkeit des Lösungsmittels verlangsamen. Aus diesem Grund wird die maximale relative Luftfeuchtigkeit at , bei der Beschichtungen oder Auskleidungen aufgetragen und ausgehärtet werden können, im Allgemeinen auf at 85 % festgelegt. Einige Beschichtungenbenötigenjedoch Feuchtigkeit, um auszuhärten. Daher ist es wichtig, die Spezifikationen der Beschichtung zu überprüfen.
Die Taupunkttemperatur ist die Temperatur at , bei der sich Feuchtigkeit auf einer Stahloberfläche Oberfläche zu bilden beginnt. Es handelt sich um die Temperatur, auf die ein Volumen von air abgekühlt werden muss, um den Sättigungszustand zu erreichen. Sie ist eine Funktion der air Temperatur und der relativen Luftfeuchtigkeit (RH).
Der letzte zu beachtende Parameter ist der Abstand zwischen der Temperatur nach der „ Oberfläche “-Methode und der Taupunkttemperatur. Sind diese Werte gleich, bildet sich wahrscheinlich Feuchtigkeit. Selbst wenn sie nahe beieinander liegen, kann das Risiko der Feuchtigkeitsbildung unannehmbar hoch sein. Dokumente wie ASTM D3276 und die internationale Norm „ standard “ ISO8502-42 legen fest, dass die Temperatur des „ Oberfläche “ während der drei kritischen Phasen „ Beschichtung “ – Vorbereitung, Auftrag und Aushärtung – mindestens 5 °F (3 °C) über der Taupunkttemperatur liegen muss. Dieser Mindestabstand trägt auch dazu bei, einen Temperaturrückgang des „ Oberfläche “ zu ermöglichen, wenn Lösungsmittel verdampfen oder wenn kalte Materialien „ Beschichtung “ aufgetragen werden.
Die air , die Taupunkttemperatur und die relative Luftfeuchtigkeit können mit einem Schleuder- oder batteriebetriebenen Psychrometer bestimmt werden. Diese Geräte sind mit zwei Thermometern ausgestattet. Das erste Thermometer, das so genannte "Trockenkugelthermometer", misst die Temperatur der air . Das zweite Thermometer ist in einen Musselinstrumpf oder einen Docht eingewickelt, der vor der Verwendung befeuchtet wird - daher der Name "Feuchtkugel". Diese "Feuchtkugeltemperatur" stellt den Wärmeverlust durch die Verdunstung von Wasser in der Socke dar. Eine niedrige Luftfeuchtigkeit führt zu einer schnelleren Verdunstung und einer niedrigeren Feuchtkugeltemperatur als eine hohe Luftfeuchtigkeit.
Das Schlingenpsychrometer (Abbildung 1) wird durch die air gewirbelt, um die beiden Temperaturwerte zu erhalten. Das elektrische Psychrometer bleibt stationär, während ein motorbetriebenes Gebläse die air über die Thermometer zieht.
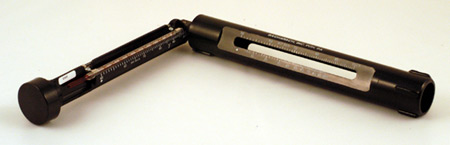
Lesen Sie die Bedienungsanleitung sorgfältig durch. Das Gerät sollte vor jedem Test überprüft und entsprechend vorbereitet werden. Überprüfen Sie die feuchte Abdeckung regelmäßig und halten Sie sie in gutem Zustand. Die Verdunstung des Wassers aus dem Musselin hinterlässt immer eine kleine Menge an festem Material. Es ist daher wünschenswert, so reines Wasser wie möglich zu verwenden und den Musselin von Zeit zu Zeit zu erneuern.
Der physikalische Ort der Prüfung und die Dauer, während der das Thermometer über dem Feuchtthermometer geschwenkt oder mit Luft ange air wird, sind Faktoren, die sich direkt auf die Genauigkeit des Prüfergebnisses auswirken. Die Thermometer sollten 15 bis 20 Sekunden lang schnell geschwenkt, dann angehalten und rasch abgelesen werden – wobei zuerst der Feuchtthermometer abgelesen werden sollte, da sich dessen Wert zu ändern beginnt, sobald die air Bewegung aufhört. Die Prüfung sollte so lange wiederholt werden, bis zwei oder mehr Feuchtthermometer-Messwerte dem niedrigsten erzielten Messwert entsprechen.
Um optimale Mess Genauigkeit n zu erzielen, sollte das Psychrometer im Schatten geschwenkt werden. Der Beobachter sollte mit dem Gesicht zum Wind stehen und ein paar Schritte hin und her gehen, um zu verhindern, dass sein Körper die Messungen negativ beeinflusst. Beachten Sie, dass das Psychrometer bei Temperaturen nahe oder unter dem Gefrierpunkt kein besonders zuverlässiges Instrument zur Messungder Luftfeuchtigkeit ist3.
Ein Psychrometer misst die relative Luftfeuchtigkeit und die Taupunkttemperatur nicht direkt. Diese Werte werden mit Hilfe einer Formel berechnet, in die die Trocken- und die Webbirnen-Temperatur eingesetzt werden. Hierfür stehen Diagramme und psychrometrische Rechenschieber zur Verfügung. Diagramme wie die psychrometrischen Tabellen des U.S. Weather Bureau(Abbildung 2) machen die Bestimmung etwas einfacher. Wählen Sie die Tabelle aus, die dem örtlichen Luftdruck für den betreffenden Tag entspricht: Dieser Wert kann beim nächstgelegenen Wetteramt des Flughafens erfragt werden. Im Allgemeinen werden 76 cm (30 Zoll) Quecksilber verwendet, was der Meereshöhe entspricht. At höheren Lagen sollten Sie 29 bis 23 Zoll (74 bis 58 cm) verwenden.
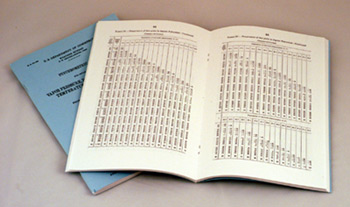
Lesen Sie die Thermometer sorgfältig ab, denn es gibt viele Möglichkeiten für Interpolationsfehler. Geringfügige Unterschiede in den Werten, die von Temperaturskalen und Feuchtigkeitsnachschlagetabellen erhalten werden, können zu erheblich unterschiedlichen Ergebnissen führen.
Hier ein Beispiel: Nehmen wir an, dass sowohl das Feuchtthermometer als auch das Trockenthermometer in 1-Grad-Schritten anzeigen, man jedoch auf ein halbes Grad interpolieren könnte. Bei einem typischen +1-Grad- Genauigkeit, bei dem die Trockenbulb-Temperatur 75 °F (23,9 °C) und die Feuchtbulb-Temperatur 73 °F (22,8 °C) betrugen, könnten die möglichen Messwerte denen in Tabelle 1 ähneln.
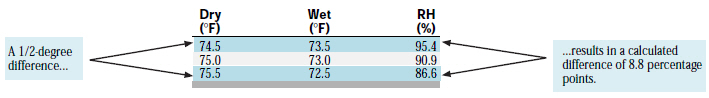
Obwohl beide Thermometerwerte innerhalb der Toleranz liegen, weicht die daraus resultierende Formelberechnung der Luftfeuchtigkeit um 8,8 Prozentpunkte ab! Wird anstelle einer Formelberechnung eine Nachschlagetabelle verwendet, kann der Unterschied sogar noch größer sein. Dieses Fehlerbudget ist bei den Feucht-/Trockenbirnenberechnungen at sehr niedriger und sehr hoher RH am größten.
Die rF kann auch direkt an einem Hygrometer abgelesen oder mit einer Ganglinie kontinuierlich aufgezeichnet werden.
Ein Temperaturmessgerät „ Oberfläche “, wie es inAbbildung 3dargestellt ist, verwendet ein Bimetall-Messelement. Es lässt sich magnetisch an einem Stahl Oberfläche befestigen, und mit Klebeband lässt es sich an anderen Oberflächen anbringen.
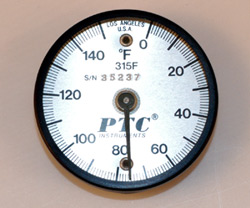
Thermometer sollten so lange an Ort und Stelle verbleiben, bis sich die Temperatur stabilisiert hat – in der Regel 2 bis 3 Minuten. Klopfen Sie leicht auf das Zifferblatt, bevor Sie die endgültige Messung vornehmen Messwert , und achten Sie darauf, die Anzeige direkt von vorne abzulesen. Vermeiden Sie direkte Sonneneinstrahlung, Wind, Wärmestrahlung, Heizungs- oder Lüftungskanäle sowie andere derartige Einflüsse. Erfassen Sie Daten sowohl für warme und kalte Bereiche als auch für Bereiche mit durchschnittlichen Temperaturen.
Digitale, berührungslose Infrarot-Thermometer, wie beispielsweise das PosiTector IRTPosiTector DPM IR, können ebenfalls zur Messung der Oberfläche -Temperatur verwendet werden. Lesen Sie die Gebrauchsanweisung des Geräts sorgfältig durch. Je weiter das Gerät vom Oberfläche entfernt gehalten wird, desto größer ist der Bereich der Messung – was zu möglichen Messfehlern führen kann.
Die atmosphärischen Bedingungen ändern sich ständig; daher sollten regelmäßig Messungen und Berechnungen durchgeführt werden. Vier Stunden sind ein typischer Mindestzeitraum. Es wird empfohlen, an verschiedenen Stellen Messungen vorzunehmen und die Bedingungen vor, während und nach den Arbeiten zu protokollieren. Einige Spezifikationen verlangen eine kontinuierliche Messung , solange der sandgestrahlte Stahl freiliegt oder während Beschichtungen oder Auskleidungen aushärten: Eine kontinuierliche Messung stellt sicher, dass das Metall wärmer ist als die Taupunkt.
Manche Messgeräte berechnen lediglich die Temperatur „ Taupunkt “, während praktischere Geräte über eine integrierte Temperatursonde „ Oberfläche “ verfügen (Abbildung 4). Eine Temperatursonde „ Oberfläche “ ermöglicht es dem Messgerät, den wichtigenDelta-Wertzu berechnen und anzuzeigen – also die Differenz zwischen der Temperatur „ Oberfläche “ und der Taupunkttemperatur.
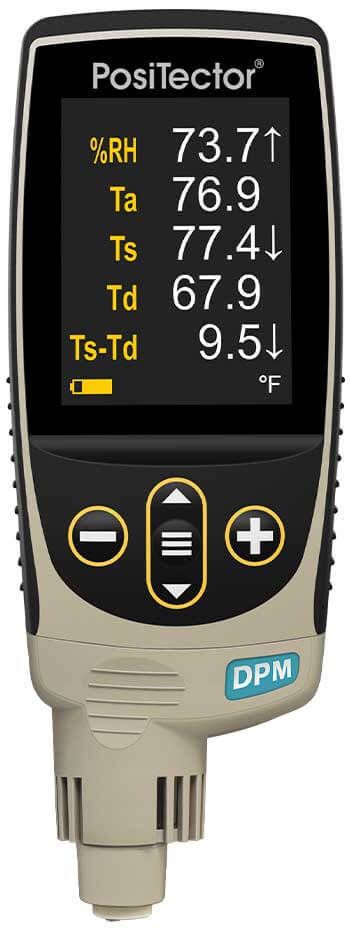
Die kontinuierliche Messung ist ein Grund, warum digitale All-in-One-Messgeräte schnell an Beliebtheit gewinnen. Sie vereinfachen den Prozess des Messens und Berechnens kritischer Umweltparameter erheblich. Schnell ansprechende Präzision-Sensoren liefern genaue, wiederholbare Messwert mit hoher Zuverlässigkeit und Langzeitstabilität. Kalibrierung-Zertifikate, die eine direkte Rückführbarkeit auf Standards des National Institute of Standards and Technology belegen, sind in der Regel verfügbar.
Das „PosiTector “ DPM- Taupunkt -Messgerät zeigt kontinuierlich und gleichzeitig alle fünf Umgebungsparameter auf dem LCD-Display an. Die Werte werden nicht nur angezeigt, sondern können auch im „ Messgerät“ unter Speicher at durch Drücken einer Taste Taste zusammen mit Datum und Uhrzeit gespeichert werden. Noch besser: Geben Sie ein Zeitintervall ein, und das „ Messgerät “ kann unbeaufsichtigt alle fünf Werte at diesem Intervall aufzeichnen – beispielsweise alle 15 Minuten oder jede Stunde (Abbildung 5). Die aufgezeichneten Daten können so lange gespeichert werden, bis das Taupunkt -Messgerät vom Standort abgeholt wird, oder der Benutzer kann die Fernüberwachung aktivieren und Live-Daten direkt vor Ort einsehen. Dies ist praktisch, um eine lückenlose Aufzeichnung der Umgebungsbedingungen vor, während und nach der Anwendung des Beschichtung zu führen.
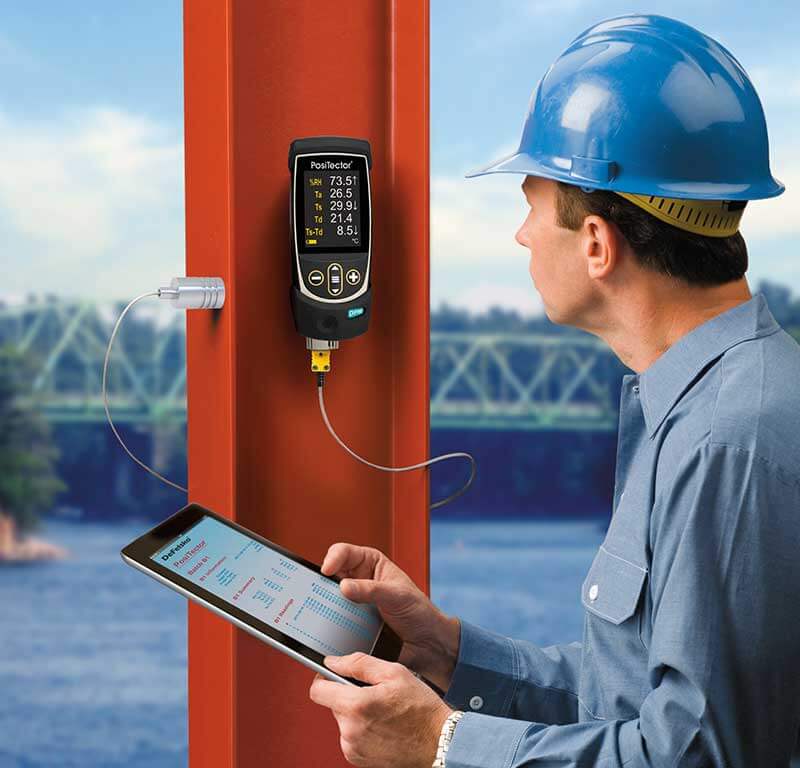
All-in-One-Messgeräte wie das „PosiTector DPM“Taupunkt bieten in der Regel eine höhere Genauigkeit( Genauigkeit), eine einfachere Handhabung und eine schnellere Reaktionszeit als mechanische Verfahren. Ihre einfache Einhandbedienung erweist sich als praktisch beim Besteigen einer Leiter oder eines Gerüsts sowie beim Erreichen entfernter Stellen und kleiner, schwer zugänglicher Bereiche. Die Anzeige erfolgt schnell und kontinuierlich.
Andere All-in-One- Taupunkt -Messgeräte, wie beispielsweise der „PosiTector “DPM L Taupunkt Meter Logger, verfügen über umweltgeschützte Gehäuse und können die Umgebungsbedingungen bis zu 200 Tage lang autonom messen, ohne dass die Batterien gewechselt werden müssen.
Ein weiterer Vorteil digitaler Messgeräte besteht darin, dass sie das Messen wesentlich einfacher machen. Viele Modelle verfügen über Alarme, die den Benutzer automatisch warnen, wenn die Oberfläche -Temperatur zu nahe an der Taupunkttemperatur liegt; diese Funktion weist auf ein hohes Risiko der Feuchtigkeitsbildung hin. Die meisten zeigen die Werte sowohl in Celsius als auch in Fahrenheit an. Einige zeichnen den Temperaturwert Oberfläche erst auf, nachdem sich dieser stabilisiert hat. Mit anderen Worten: Berührt man ein kaltes oder heißes Oberfläche , misst das Gerät die Temperatur Messwert , während diese auf die tatsächliche Oberfläche sinkt oder ansteigt. Innerhalb weniger Sekunden, sobald das Messgerät feststellt, dass sich die Messwert stabilisiert hat, gibt das Messgerät einen Signalton ab und friert die Anzeige ein. Dies ist besonders praktisch bei Messungen an schwer zugänglichen Stellen, an denen die Anzeige nur schwer oder gar nicht zu erkennen ist.
1. ASTM D3276-15e1, "Standard Guide for Painting Inspectors (Metal Substrates)" (West Conshohocken, PA: ASTM 2015)
2. ISO 8502-4:2017, „Vorbereitung von Stahluntergründen vor dem Auftragen von Anstrichstoffen und verwandten Produkten – Prüfverfahren zur Bewertung der Oberfläche en Sauberkeit – sowohl der Feucht- als auch der Trockentemperatur; Teil 4: Leitfaden zur Abschätzung der Kondensationswahrscheinlichkeit vor dem Anstrich“ (Genf, Schweiz: ISO, 2017)
3. ASTM E337-15, „Standard Prüfverfahren s zur Messung der Luftfeuchtigkeit mit einem Psychrometer ( Messung s der Feucht- und Trockentemperaturen)“ (West Conshohocken, PA: ASTM 2015)

DAVID BEAMISH (1955 – 2019), ehemaliger Präsident der DeFelsko Corporation, einem in New York ansässigen Hersteller von weltweit vertriebenen tragbaren Prüfgeräten für die Korrosions Beschichtung . Er verfügte über einen Abschluss in Bauingenieurwesen und mehr als 25 Jahre Erfahrung in der Entwicklung, Herstellung und Vermarktung dieser Prüfgeräte in verschiedenen internationalen Branchen, darunter Industrielackierung, Qualitätsprüfung und Fertigung. Er leitete Schulungsseminare und war aktives Mitglied verschiedener Organisationen, darunter NACE, SSPC, ASTM und ISO.


