In diesem Beitrag werden Methoden zur Messung von Oberflächenprofilen ( Oberfläche ) bewertet, die durch Elektrowerkzeuge erzeugt werden, insbesondere durch Nadelabtragungsgeräte ( air ), Borstenreiniger und Rotationshämmer (roto peen scalers). Ein besonderer Schwerpunkt liegt dabei auf der Verwendung von Replikationsband und dessen Eignung zur Charakterisierung von Oberflächenprofilen mithilfe eines digitalen Replikationsbandlesegeräts mit 3D-Bildgebungsfunktion. Konkret soll in diesem Beitrag ermittelt werden, ob die in ASTM D4417 beschriebenen Messverfahren zur Oberflächenprofilmessung ( Messung ) für die Messung der Oberflächenprofile ( Messung ), die durch Elektrowerkzeuge erzeugt werden, geeignet sind.
NAVSEA definiert handgeführte Elektrowerkzeuge als tragbare, automatisch betriebene Geräte, die zur Vorbereitung von „ Oberfläche “ eingesetzt werden und sich in drei Grundkategorien unterteilen lassen:
Zwar gibt es zahlreiche Normen bezüglich der „ Messung “ (Rauheits- und Profilmessung) von „ Oberfläche “-Profilen, die durch das Strahlen von Stahloberflächen entstehen, doch gibt es kaum Forschungsergebnisse oder Leitlinien zur Messung von Profilen, die mit Elektrowerkzeugen erzeugt werden.
In diesem Beitrag werden drei gängige Methoden zur Bestimmung von „ Oberfläche “-Profilparametern Messung untersucht und hinsichtlich ihrer Eignung für mit Elektrowerkzeugen bearbeitete Oberflächen bewertet: Federmikrometer mit Replikationsband, Tiefenmikrometer und Taster-Rauheitsmessgeräte. Für diese Studie wurden Profile untersucht, die mit air Nadel-Entzunderern, Bürstenreinigern und Rotopeen-Entzunderern auf Stahlprüfplatten erzeugt wurden.
Es wird geprüft, wie effektiv die einzelnen Messung -Verfahren bei der Messung aller drei von Elektrowerkzeugen erzeugten Profile sind und ob eines der Elektrowerkzeuge Profilmerkmale erzeugt, die Schwierigkeiten bereiten. Anhand der Auswertung der Daten, der grafischen Darstellung der Ergebnisse und der Verwendung von 3D- Oberfläche -Bildgebung wird eine abschließende Empfehlung abgegeben, welches Messung -Verfahren am besten geeignet ist.
Oberfläche Die Vorbereitung wirkt sich unmittelbar auf die Leistungsfähigkeit von Korrosionsschutzsystemen ( Beschichtung ) aus. Es ist von entscheidender Bedeutung, sicherzustellen, dass ein Werkstück ( Oberfläche ) frei von Rost und Walzzunder sowie von Verunreinigungen ( Oberfläche ) wie Schmutz, Öl, löslichen Salzen und Fett ist. Ebenso wichtig ist das Profil des Werkstücks ( Oberfläche ), dessen Eigenschaften zur Lebensdauer ( Beschichtung ) und zur Haftfestigkeit (adhesion strength) beitragen. Die Bewertung des Profils des Werkstücks ( Oberfläche ) ist daher von entscheidender Bedeutung.
Elektrowerkzeuge werden häufig zur Reinigung von Stahloberflächen vor dem Auftragen von Schutzbeschichtungen eingesetzt. Während das Profil von gestrahlten Oberflächen routinemäßig mit Replika-Bändern, Tiefenmikrometern oder tragbaren Tasterrauhigkeitsmessgeräten gemessen wird, sind Beschichtungsfachleute oft unsicher, welche Methode sich am besten für Profile eignet, die mit Elektrowerkzeugen wie air , Borstenreinigern und Rotationsentrostern erzeugt werden.
Durch den Aufprall von Schleifpartikeln entstehen komplexe, zufällige Muster auf der Oberfläche Oberfläche. Die mit Elektrowerkzeugen erzeugten Profile Oberfläche weisen jedoch wiederkehrende Muster auf, die eine Herausforderung für die korrekte Höhe des Höhenunterschieds zwischen Spitze und Tal sowie die Spitzendichte darstellen Messung.
In einem im Februar 2015 verfassten Artikel zeigte D.Beamish²auf, wie Replikatband zur Bestimmung kritischer Parameter des Oberflächenprofils ( Oberfläche ) bei gestrahlten Stahloberflächen eingesetzt werden kann, und setzte diese Parameter in Beziehung zur Abziehhaftfestigkeit. Insbesondere wurde in dem Artikel erörtert, dass durch Messungen mit Replikationsband deutlich mehr Informationen zur Verfügung standen als bei anderen Methoden zur Messung , wodurch die Spitzendichte (Pd) und das entwickelte Grenzflächenflächenverhältnis (Sdr) bestimmt werden konnten, die in direktem Zusammenhang mit der Abziehhaftfestigkeit standen. Darüber hinaus wurde gezeigt, dass die mit Replikationsband gemessenen Parameter der „ Oberfläche “ eng mit etablierten Techniken zur Messung von gestrahlten Profilen korrelierten, wie beispielsweise der konfokalen Mikroskopie und der Tasterprofilometrie. In diesem Beitrag wird diese Analyse vertieft und die Eignung von Replikationsband nicht nur zur Messung der „ Oberfläche “-Parameter von gestrahlten Profilen, sondern auch zur Messung des „ Oberfläche “-Profils auf einer Vielzahl von mit Elektrowerkzeugen bearbeiteten Oberflächen untersucht.
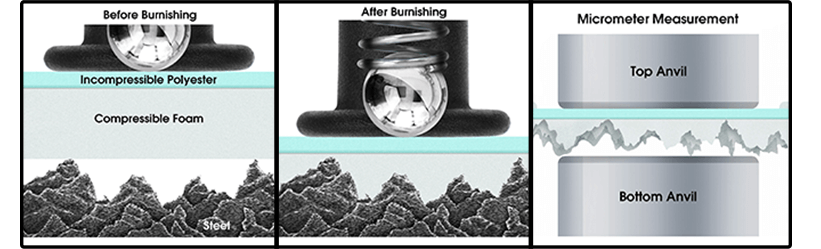
Replica-Klebeband wird seit den 1960er Jahren zur Messung des Oberfläche -Profils von gestrahltem Stahl verwendet. Das in der Beschichtung -Branche weit verbreitete Replica-Klebeband besteht aus einer Schicht aus zerdrückbarem Kunststoffschaum, die auf einem nicht komprimierbaren Polyester-Trägermaterial mit einer äußerst gleichmäßigen Dicke von 2 mils ± 0,2 mils (50,8 Mikrometer ± 5 Mikrometer) aufgebracht ist. Die Schaumstoffdicke hängt von der Bandqualität ab. Replika-Klebeband ist in zwei Ausführungen – „Regular“ und „Optical“ – sowie in zwei Qualitäten – „Coarse“ und „X-Coarse“ – erhältlich. Für die meisten Anwendungen ist normales Replika-Klebeband ausreichend. Replica-Klebeband der optischen Güteklasse wird bei der Erstellung von 3D-Bildern des Klebeband- Oberfläche s verwendet. Die beiden Klebebandgüteklassen sind „Coarse“ (grob), das Profile von 0,8 bis 2,5 mil (20 bis 64 µm) misst, und „X-Coarse“ (extra grob), das Profile von 1,5 bis 4,5 mil (38 bis 115 µm) misst.
Wird der Schaumstoff gegen eine aufgeraute Stahlplatte Oberfläche gedrückt, bildet er einen Abdruck bzw. eine Negativkopie des Originals Oberfläche. Der Schaumstoff kann auf etwa 25 % seiner ursprünglichen Dicke zusammengedrückt werden. Wenn also die höchsten Erhebungen des Originals Oberfläche gegen die Polyester-Trägerfolie drücken, wird der vollständig komprimierte Schaumstoff seitlich verdrängt. Ebenso erzeugen die tiefsten Vertiefungen des Originals die höchsten Erhebungen in der Kopie.
Legt man das komprimierte Band zwischen die Messbacken eines Federmikrometers, wie beispielsweise des PosiTector RTR H, und zieht den Beitrag des inkompressiblen Polyester-Substrats (2 mils / 50 µm) ab, erhält man einen Wert für das durchschnittliche maximale Rauheitsprofil von Spitze zu Tal Oberfläche (Abb. 1).

Dieses Verfahren für Oberfläche Messung ist robust, relativ einfach, kostengünstig und ermöglicht es dem Anwender, eine physische Nachbildung des zu bewertenden Oberfläche zu behalten. Es ist eine der gängigsten Methoden zur Bestimmung der Höhe zwischen Spitzen und Tälern von gestrahlten Oberflächen in der Beschichtung -Branche.
Das Replica-Tape bietet gegenüber anderen Methoden zur Oberflächenrauheitsmessung ( Messung ) den zusätzlichen Vorteil, dass es das Oberflächenprofil ( Oberfläche ) über einen zweidimensionalen Bereich misst und nicht nur an einem einzelnen Punkt oder entlang einer geraden Linie ( Messung). Die spitze Sonde eines Tiefenmikrometers misst einen einzelnen Punkt mit einem Radius von etwa 0,05 mm (50 Mikrometer), was einer Messfläche von 0,007mm² entspricht. Die typische Abtastlinie eines Taster-Rauheitsmessgeräts ist 12,5 mm lang und 4 Mikrometer breit, was einer Gesamt Messung sfläche von 0,05mm² entspricht. Die Messung sfläche des Replikationsbands beträgt 31mm². Dies entspricht einer Messung sfläche, die etwa 258-mal größer ist als die Messung sfläche eines Taster-Rauheitsmessgeräts und etwa 4.400-mal größer als die des Tiefenmikrometers. Darüber hinaus kann bei Verwendung eines Geräts wie dem PosiTector RTR 3D, können durch die digitale Bildaufnahme des polierten Replikationsbandes 3D-Bilder von Oberfläche -Profilen erzeugt werden, wodurch der Anwender die Oberfläche vor der Beschichtung -Anwendung visuell begutachten kann.
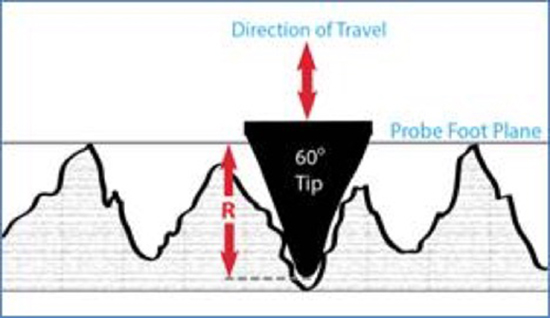
Ein Tiefenmikrometer, wie das PosiTector SPG, verfügt über eine flache Basis, die auf den Spitzen des Profils „ Oberfläche “ aufliegt, sowie über eine federbelastete Sondenspitze, die in der Basis montiert ist und in die Täler des Profils absinkt. Die flache Basis ruht auf den höchsten Spitzen, und jede „ Messung “ entspricht somit dem Abstand zwischen den höchsten lokalen Spitzen und dem jeweiligen Tal, in das die Spitze vorgedrungen ist, wie in Abbildung 2 dargestellt. Tiefenmikrometer haben den Vorteil, dass sie Profilhöhen messen können, die den Messbereich vieler anderer Instrumente übersteigen.
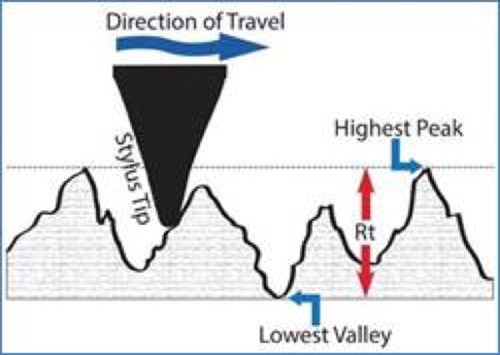
Ein tragbares Taster-Rauheitsmessgerät verwendet einen Taster, der mit konstanter Geschwindigkeit über eine at Oberfläche geführt wird, und zeichnet die Auf- und Abbewegungen auf, um den Rt-Wert zu ermitteln, d. h. den vertikalen Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb einer beliebigen Auswertungslänge. Das Gerät misst und zeichnet den vertikalen Abstand auf, den der Taster beim Überfahren der Oberfläche zurücklegt, wie in Abbildung 3 dargestellt.
In der Regel wird eine vorgegebene Auswertungslänge in 7 Abtastlängen unterteilt, und das Gerät misst die Höhe von Spitze zu Tal innerhalb jeder Abtastlänge, Ry, jedes Abschnitts, wobei der erste und der letzte Abschnitt außer Acht gelassen werden. Der Durchschnitt der verbleibenden Ry's wird zur Berechnung von Rz verwendet. Für diese Studie entspricht Rz dem RzDIN, der dem Durchschnitt der Abstände zwischen dem höchsten Gipfel und dem tiefsten Tal in jeder Probenahmelänge gemäß ASME Y14.36M7 entspricht.
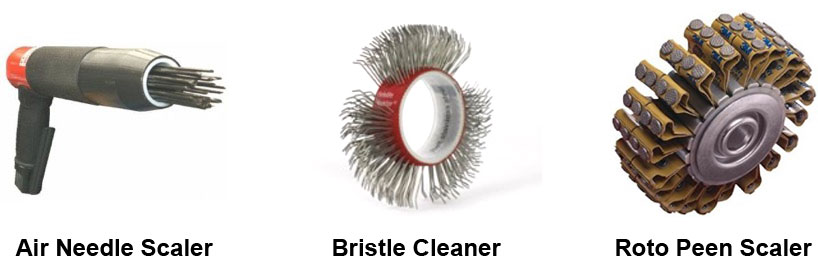
Zwölf Stahlplatten wurden mit drei verschiedenen Elektrowerkzeugen präpariert: einem air , einem Borstenreiniger und einem Roto-Peen-Entroster, wie in Abb. 4 dargestellt. Diese Platten wurden innerhalb jeder Gruppe mit den Nummern 1 bis 4 gekennzeichnet.
Die folgenden Panels wurden bewertet:
Oberfläche Die Profile auf den Platten wurden mit den folgenden drei Messgeräten ausgewertet:
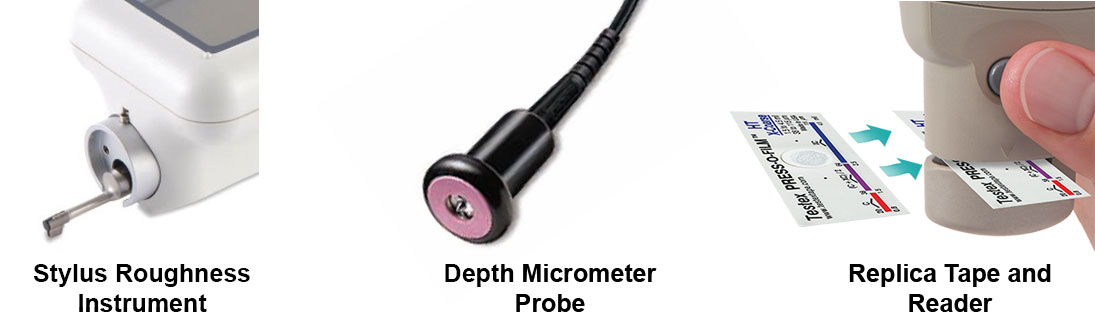
Die Tests wurden mit jedem Gerät auf folgende Weise durchgeführt:
1. Zur Bestimmung von Rz und Rpc für jede Platte wurde ein tragbares Stylus-Rauheitsmessgerät verwendet. An jeder Platte wurden drei Messstrecken at an fünf Stellen durchgeführt, wobei jede Mess Messung eine Auswertungslänge von 12,5 mm und eine Abtastlänge von 2,5 mm aufwies.
a. Die Positionen derMessung -Elemente sind in Diagramm 1 dargestellt. Es ist zu beachten, dass bei den mit einem Borstenreiniger vorbereiteten Platten die Messungen 2 und 4 in Vorpannungsrichtung erfolgen, während die Messungen 1, 3 und 5 entgegen der Vorpannungsrichtung erfolgen. Bei den mit dem Rotopeen-Scaler bearbeiteten Platten verlaufen die Messspuren 2 und 4 entgegen der Vorspannungsrichtung und die Messspuren 1, 3 und 5 in Vorspannungsrichtung.

2. Zur Bestimmung von Rt wurde ein digitales Tiefenmikrometer verwendet. Es wurden 10 Messungen at 5 Stellen auf jeder Platte vorgenommen, insgesamt also 50 Messungen pro Platte. Gemäß D4417 wurden 10 Messwerte pro Stelle genommen. In dieser Studie wurden 5 Stellen verwendet, und die Maximalwerte der 10 Messwerte an den 5 Stellen wurden aufgezeichnet und gemittelt. Der Durchschnitt der 50 Einzelmessungen wurde ebenfalls aufgezeichnet. Die Probenahmestellen sind in Diagramm 2 dargestellt:

3. Ein digitaler Replica-Tape-Leser und -Imager verwendete Replica-Tape zur Messung von HL und Pd. Pro Platte wurden vier Abdrücke genommen. Drei davon wurden mit normalem Replica-Tape (grob und/oder extra grob) und einer mit optischem Replica-Tape genommen. Die Positionen der „Messung “ sind in Diagramm 3 dargestellt:

1. In den Ergebnissen zeigten sich Muster. Bei der Untersuchung der Oberflächenbilder waren auf den mit dem Borstenreiniger und dem Rotationshämmer-Entzunderer behandelten Oberflächen gerichtete Streifen zu erkennen. Die mit dem Rauheitsmessgerät in Richtung dieser Streifen und quer dazu gemessenen Werte bestätigten deutliche Unterschiede bei den Parametern „ Oberfläche “. Darüber hinaus zeigten Aufnahmen der mit einem „ air “-Nadelskalierer bearbeiteten Oberflächen, dass diese nur wenige deutliche Spitzen und Täler aufwiesen, was zu der Vermutung führte, dass das Tiefenmikrometer die tatsächlichen Spitzen-Täler-Höhen möglicherweise nicht ausreichend erfasst hatte. Es wurde die Hypothese aufgestellt, dass sich die Ergebnisse durch modifizierte „ Messung “-Techniken verbessern würden, die die Verzerrung bzw. die Spitzendichte berücksichtigen:
a. Mit einer Bürstenreinigungsmaschine bzw. einem Rotationshammerschleifer vorbehandelte Platten wiesen eine richtungsabhängige Verzerrung auf, die Herausforderungen für tragbare Taststift-Rauheitsmessgeräte darstellte. Ein tragbares Taststift-Rauheitsmessgerät ist möglicherweise nicht geeignet, da die Messwerte von dieser Verzerrung abhängig sind. Die ursprünglichen Spezifikationen (D7127) für die Messung von mit Elektrowerkzeugen gereinigten Oberflächen berücksichtigen weder die Abweichung noch die Dichte der Spitzen. Dies kann zu zu niedrig oder zu hoch angegebenen Werten im „ Oberfläche “-Profil führen. Um aussagekräftige Ergebnisse zu erzielen, ist es notwendig, die „ Prüfverfahren “ so anzupassen, dass Messwerte, die in Richtung der Abweichung aufgenommen wurden, ignoriert werden.
b. Es wurde festgestellt, dass die mit dem air Needle Scaler präparierten Platten eine sehr niedrige Spitzendichte (Spitzenfrequenz) aufwiesen. Es wurde vorgeschlagen, dass eine Erhöhung der Anzahl der Messungen mit dem Tiefenmikrometer dazu beitragen könnte, diese verringerte Frequenz auszugleichen und ein genaueres Ergebnis zu erzielen. Um diese Hypothese zu überprüfen, wurde eine zweite Testrunde durchgeführt, bei der 20 Messungen pro Punkt an allen 5 Stellen vorgenommen wurden, was insgesamt 100 Messungen pro Platte ergab. Es wurde der Durchschnitt der 5 Höchstwerte ermittelt.
2. Die Ergebnisse zeigten, dass das Replika-Maßband bei allen drei mit Elektrowerkzeugen erstellten Profilen verwendet werden konnte. Die mit einem digitalen Replika-Maßbandlesegerät erzielten Ergebnisse wurden durch die Abweichung und die Dichte, die bei den anderen Messgeräten Probleme verursachen, nicht wesentlich beeinflusst, und es bestand keine Notwendigkeit, das Messverfahren „ Prüfverfahren “ anzupassen.
3. Die Ergebnisse der Tiefenmikrometermessung zeigten, dass die Verwendung des Durchschnitts der Maximalwerte der fünf Messstellen zu Ergebnissen führte, die enger mit den Ergebnissen der anderen Methoden zur „ Messung “ korrelierten als der Durchschnitt der 50 Einzelmesswerte.
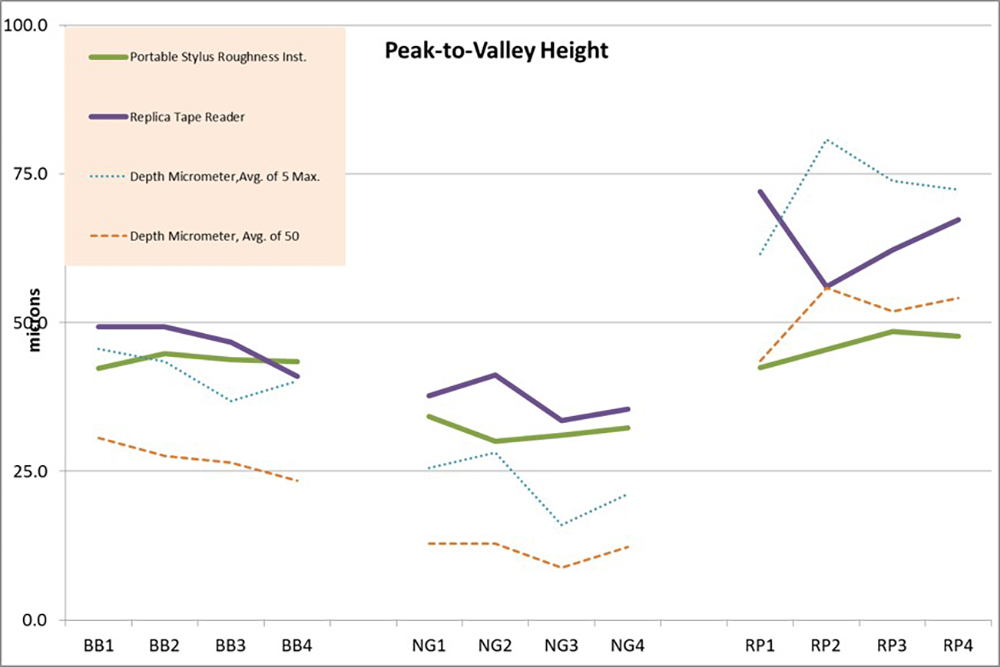
Abbildung 1 zeigt die ersten Ergebnisse der drei Messverfahren. Die Ergebnisse des Tiefenmikrometers werden sowohl als Durchschnitt aller 50 Messwerte als auch als Durchschnitt der 5 Höchstwerte dargestellt. Es wurde festgestellt, dass die von den Werkzeugen erzeugten Merkmale einige der „ Messung “-Werkzeuge vor Herausforderungen stellten und deren Ergebnisse weniger konsistent machten.
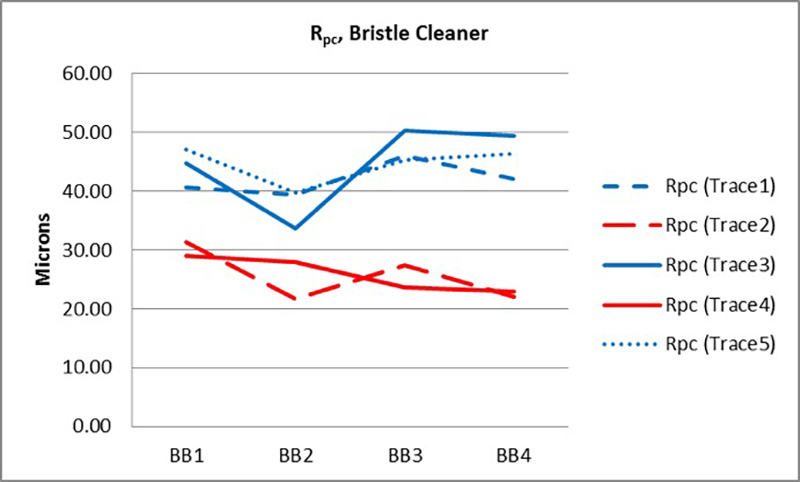
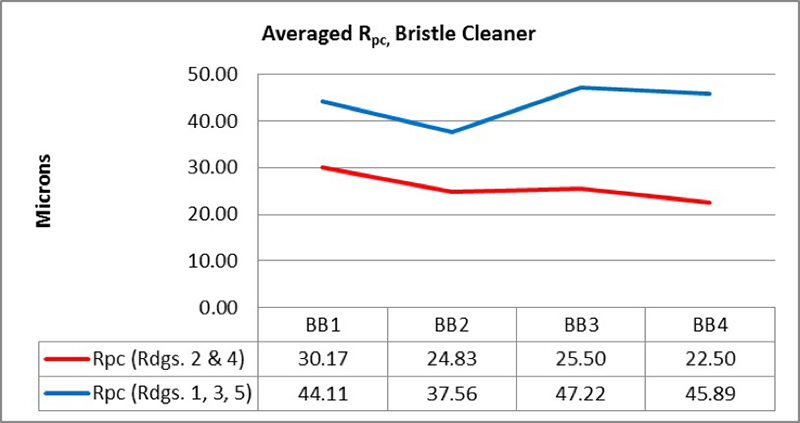
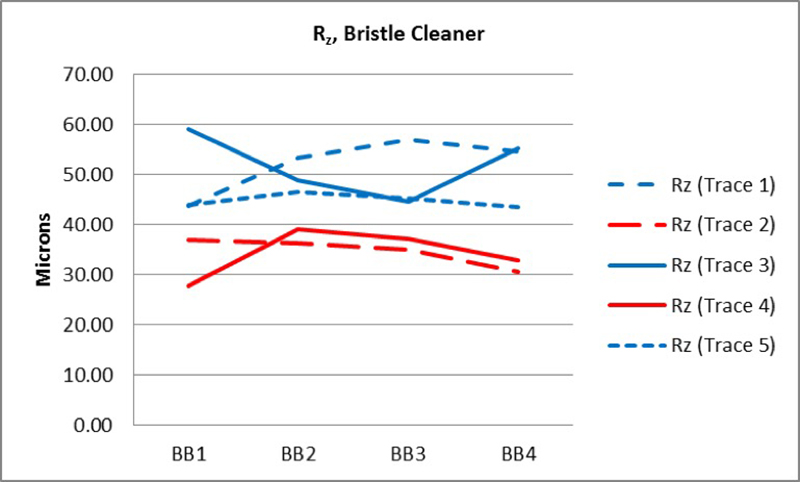
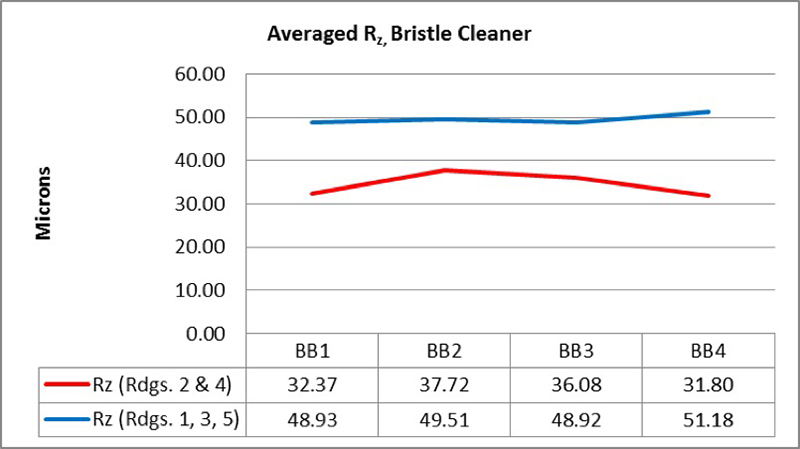
Die nachstehenden Diagramme veranschaulichen dies. Einzelne Kurven sind in den Diagrammen 2 und 4 dargestellt. Bei den Borstenreinigern waren die Messwerte 2 und 4 bei allen Parametern durchweg niedriger als die Messwerte 1, 3 und 5. Die Messwerte 2 und 4 wurden in Richtung der Vorspannung gemessen (rot dargestellt), während die Messwerte 1, 3 und 5 quer zur Vorspannung gemessen wurden (blau dargestellt). Die Diagramme 3 und 5 zeigen die Ergebnisse aller Messkurven, die mit der Verzerrung gemessen wurden, gemittelt und alle Messkurven, die quer zur Verzerrung gemessen wurden, gemittelt.
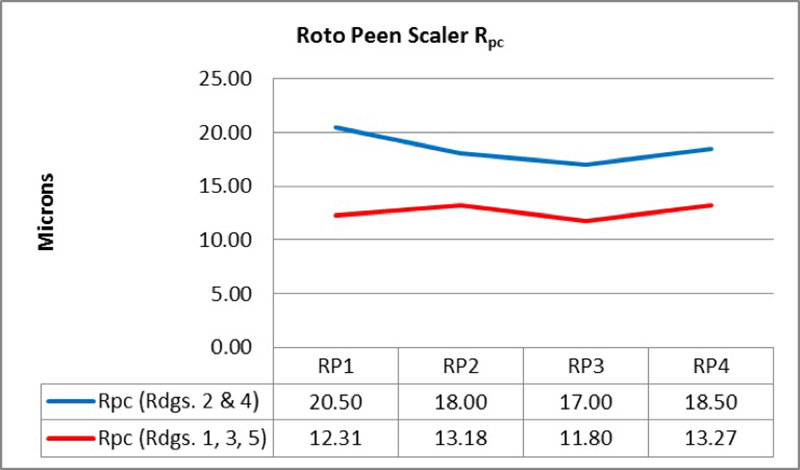
Die einzelnen Messkurven für die Rotationsentschupperplatten sind in den Abbildungen 6 und 8 dargestellt. Die Messwerte 2 und 4 waren bei allen Parametern durchweg höher als die Messwerte 1, 3 und 5. Die Messwerte 2 und 4 wurden quer zur Richtung der Vorspannung gemessen (blau dargestellt), während die Messwerte 1, 3 und 5 mit der Vorspannung gemessen wurden (rot dargestellt). Die Diagramme 7 und 9 zeigen die Ergebnisse aller Messkurven mit der Vorspannung und aller Messkurven quer zur Vorspannung, gemittelt über alle Messwerte.



Beim Vergleich der Spitzendichten der drei Plattentypen zeigte die air deutlich niedrigere Messwerte als die anderen, wie in Abbildung 10 zu sehen ist.
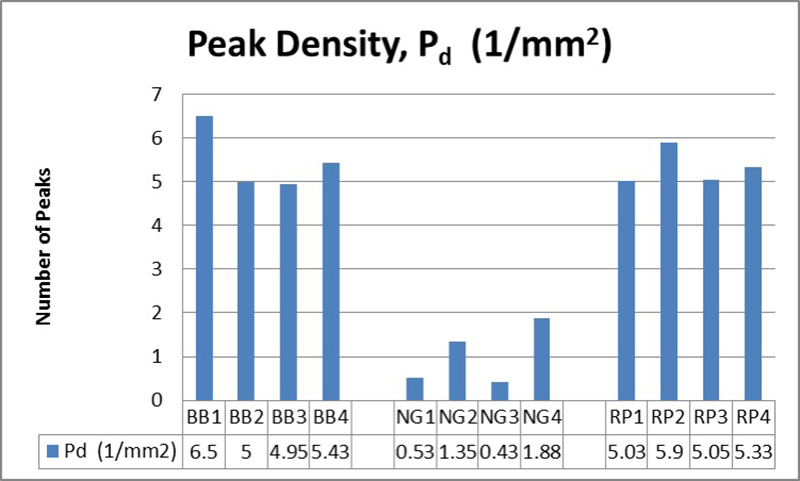
Aufgrund der geringeren Dichte wurde die Hypothese aufgestellt, dass die Tiefenmikrometermessungen durch die geringere Wahrscheinlichkeit, dass das Instrument in den tiefsten Tälern platziert wird, beeinträchtigt werden könnten.
Beim Vergleich der Methoden zur „ Messung “ zeigten erste Beobachtungen, dass unter den Methoden zur Untersuchung der Oberflächen von Elektrowerkzeugen und der „ Messung “ die „Replica Tape“-Methode am wenigsten durch Einflüsse wie Verzerrungen oder die Anzahl der Spitzen beeinträchtigt wurde.
Nach Abschluss der Tests zeigte die Analyse der Daten, dass die mit dem tragbaren Taststift-Rauheitsmessgerät erzielten Ergebnisse offenbar erheblich durch die Richtungsabhängigkeit der Platten beeinflusst wurden. Dies war vor allem bei den mit dem Borstenreiniger behandelten Platten der Fall und in geringerem Maße bei den mit dem Roto-Peen-Entroster behandelten Platten.
Das erste untenstehende 3D-Bild eines Borstenreinigers ( Oberfläche ) (Abbildung 6) zeigt Streifen von links nach rechts, die der Richtung entsprechen, in der der Borstenreiniger auf die Platte aufgebracht wurde, wodurch im Wesentlichen Täler und/oder Erhebungen entstehen, die in dieser allgemeinen Richtung verlaufen. Das zweite 3D-Bild eines Rotationshammers ( Oberfläche ) (Abbildung 7) weist ähnliche Merkmale auf.
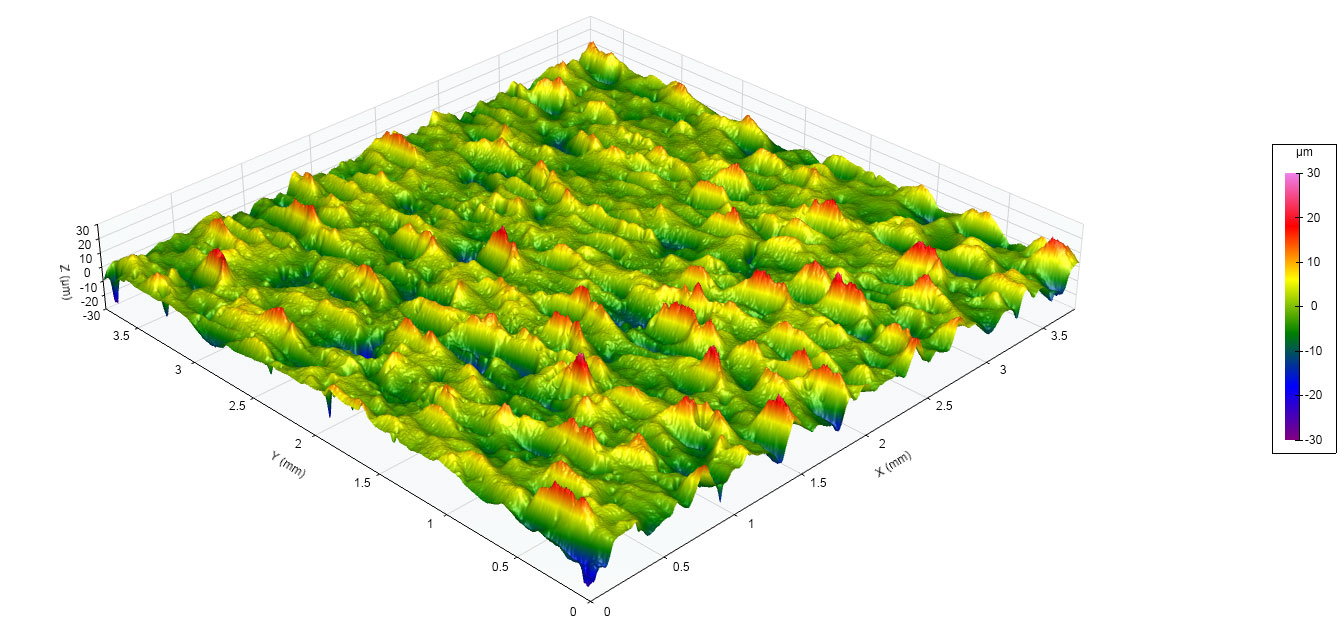

Um die Auswirkungen auf die mit dem Tastschnittgerät ermittelten Ergebnisse zu bestätigen, wurden zusätzliche Tests an den mit dem Borstenreiniger präparierten Platten durchgeführt, wobei besonders auf die Richtungsabhängigkeit geachtet wurde.
Bei diesen zusätzlichen Tests wurden vier Messungen mit der Schräglage und vier Messungen quer zur Schräglage, die durch den Borstenreiniger erzeugt wurde, durchgeführt. Zwei Werte, Rpc und Rz, wurden dann zwischen dem horizontalen und dem vertikalen Test verglichen. Die Ergebnisse sind unten in den Diagrammen 11 und 12 dargestellt:
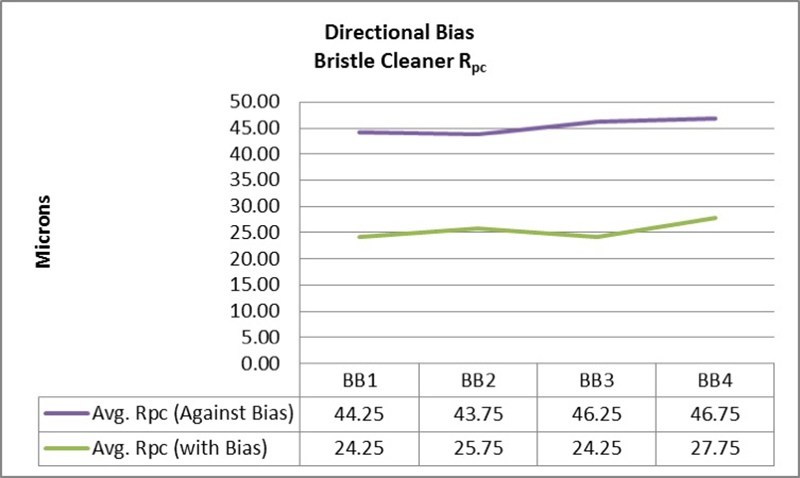
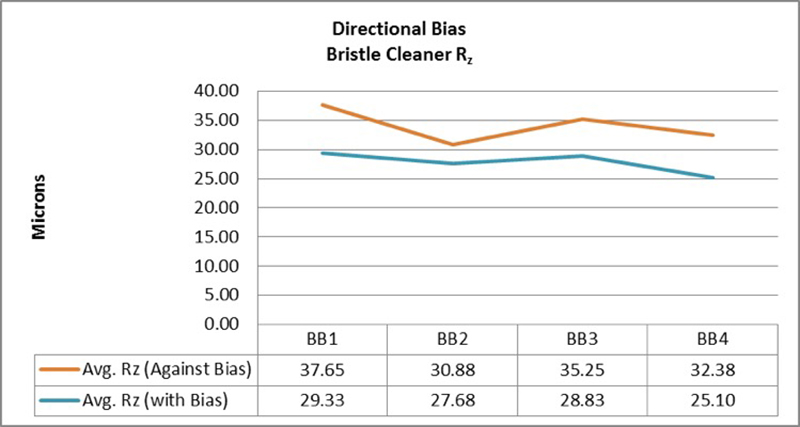
Messungen, die mit der Vorspannung und quer zur Vorspannung durchgeführt wurden, lieferten deutlich unterschiedliche Ergebnisse. Messungen nach dieser Methode könnten zu einer fehlerhaften Charakterisierung des „ Oberfläche “ führen, wenn die Richtungsvorspannung nicht berücksichtigt wird oder nicht bekannt ist. Dies könnte zu einer falschen oder unzureichenden Anwendung eines „ Beschichtung “ führen. Messungen mit Replika-Klebeband oder Tiefenmikrometern wurden durch die Richtungsvorspannung nicht beeinflusst.
Die Bedienungsanleitungen des Herstellers für den Borstenreiniger und den Roto-Peen-Entzunderer wurden durchgesehen, um festzustellen, ob darin Methoden zur Vermeidung von Richtungsabweichungen beschrieben wurden. In keiner der beiden Anleitungen wurden spezifische Anweisungen gefunden, die sich mit Richtungsabweichungen oder der Entstehung von „ Oberfläche “-Riefen befassten. In der Anleitung für den Roto-Peen-Entzunderer heißt es in Bezug auf die Behandlung von „ Oberfläche “: „Um eine gleichmäßige Beanspruchung zu gewährleisten, führen Sie kreisende oder oszillierende Bewegungen über den gesamten Bereich aus.“
Es gibt jedoch keine Anweisungen oder Vorschläge zur Verwendung, die das Auftreten von Richtungsfehlern ansprechen oder verhindern.
Messung Die Ergebnisse zeigten, dass die mit dem „ air “-Nadelschaber hergestellten Platten im Vergleich zu den mit anderen Elektrowerkzeugen hergestellten Platten eine geringe Spitzendichte aufwiesen. Eine geringere Spitzendichte erschwert es dem Tiefenmikrometer, die tatsächliche Höhe zwischen Spitze und Tal zu ermitteln. Dies ist auf eine geringere statistische Wahrscheinlichkeit zurückzuführen, dass die Messspitze des Mikrometers direkt auf dem tiefsten Punkt des Profils auftrifft. Sofern das Messgerät nicht die tiefste Vertiefung des Profils findet, fallen die Ergebnisse fälschlicherweise zu niedrig aus. Eine 3D-Darstellung eines mit dem „ air “-Nadelskalierer hergestellten Platt Oberfläche , ist unten in Abbildung 8 zu sehen. Es ist deutlich zu erkennen, dass das „ Oberfläche “ nur wenige ausgeprägte Spitzen und/oder Täler aufweist und größtenteils abgerundet und flach erscheint.
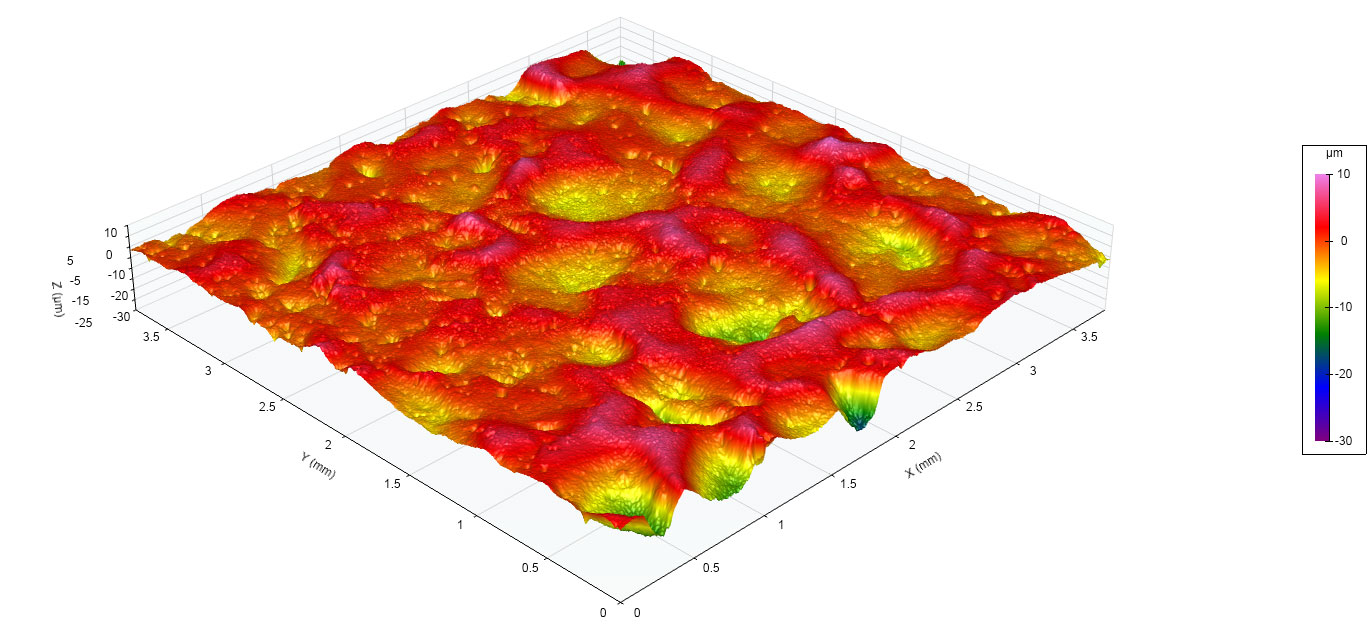
Nachdem mit Hilfe der digitalen Bildgebung des Replikationsbandes niedrige Spitzendichten beobachtet wurden, wurde festgestellt, dass eine Erhöhung der Anzahl der mit dem Tiefenmikrometer durchgeführten Messungen genauere Messungen von Spitze zu Tal ergab. Um diese Hypothese zu testen, wurde die Anzahl der Messungen an jeder Stelle auf 20 verdoppelt, was insgesamt 100 Messungen pro Platte ergab. Durch die Verdoppelung der Anzahl der Messungen ist das Ergebnis repräsentativer für die Ergebnisse, die mit einem Tastschnittgerät und einem Abdruckband ermittelt wurden, wie in Diagramm 13 dargestellt.

Bei drei der vier untersuchten Platten führte die Verdopplung der Anzahl der Tiefenmikrometermessungen pro Stelle zu Werten, die besser mit dem Tastschnittgerät und dem Abdruckband korrelierten. Obwohl dies hier nicht untersucht wurde, könnte eine weitere Erhöhung der Anzahl der Messungen pro Messfleck zu Messwerten führen, die besser mit anderen Methoden übereinstimmen.
Es wird angenommen, dass das Stilus-Rauheitsmessgerät in ähnlicher Weise von einer geringeren Spitzen-Dichte beeinflusst wird. Das Stilus-Rauheitsmessgerät misst jedoch über einen größeren Bereich als das Tiefenmikrometer, und dieser größere Mess Messung sbereich könnte ausreichen, um die höchste Spitze und das tiefste Tal zu erfassen. Unabhängig davon ist die Wahrscheinlichkeit, die tatsächliche maximale Profilhöhe von Spitze zu Tal auf mit dem „ air “-Nadelskalierer vorbereiteten Oberflächen zu ermitteln, geringer – einfach aufgrund der geringeren Anzahl deutlicher Spitzen und Täler.
Im Gegensatz zu Messungen, die mit anderen Methoden zur Oberflächenanalyse ( Messung ) durchgeführt wurden, wurden die anhand des Replikatbands gewonnenen Messwerte weder durch eine Richtungsabhängigkeit noch durch die Spitzendichte beeinflusst. Diese Methode lieferte auf allen drei mit Elektrowerkzeugen gereinigten Oberflächen konsistente Ergebnisse.
Bei Panels, die von einer richtungsabhängigen Vorspannung betroffen sind, erfasst der Bereich „ Messung “ des Replikatbands Muster in beiden Richtungen der Vorspannung. Da HL als maximale Höhe zwischen Spitze und Tal über den gesamten Bereich gemessen wird, hat die Vorspannung keinen Einfluss. Aus diesem Grund waren die Ergebnisse der Messungen mit dem Replikatband repräsentativer für das „ Oberfläche “ und erforderten keine Anpassung der „ Messung “-Methode, um aussagekräftige Ergebnisse zu erzielen.
Ebenso wurden die Messungen mit dem Replikatband nicht durch die Spitzendichte beeinträchtigt. Da die Messfläche des Replikatbandes Messung größer ist als der horizontale Abstand zwischen Spitzen und Tälern, spielte die verringerte Dichte keine Rolle. Auch hier waren die Messergebnisse aufgrund der großen Messfläche Messung des Replikatbandes repräsentativer als bei der Messung mit dem Mikrometer oder dem Stiftrauheitsmessgerät.
Mit Methode C – Replikationsband und Federmikrometern – ließen sich die von allen drei Werkzeugen erzeugten Oberflächen am genauesten messen, vor allem weil der Oberfläche untersuchte Bereich größer ist als bei den anderen Methoden. Die vergrößerte Messung Fläche des Replikationsbands berücksichtigte die Eigenschaften der mit Elektrowerkzeugen erzeugten Oberflächen, die sich bei den anderen Messung Methoden negativ auswirkten.
Oberflächen, die mit Elektrowerkzeugen bearbeitet wurden, weisen Eigenschaften auf, die bei der Auswahl eines Oberfläche Profils Messung berücksichtigt werden müssen. Werkzeuge, die richtungsabhängige Streifen (Bias) auf der Oberfläche hinterlassen, können zu ungenauen Messungen der Oberfläche Profilparameter führen, wenn tragbare Taster-Rauheitsmessgeräte verwendet werden. Werkzeuge, die zu Oberfläche -Profilen mit geringer Spitzen-Dichte führen, sind in den Normen (ASTM D4417) nicht vorgesehen; daher werden bei Verwendung eines Tiefenmikrometers gemäß dieser Prüfverfahren niedrigere Messwerte für die Spitzen-Tal-Höhe angegeben. Werden diese Eigenschaften nicht berücksichtigt, kann dies zu ungenauen Ergebnissen führen.
Obwohl bei der Verwendung von tragbaren Stifte-Rauheitsmessgeräten und Tiefenmikrometern auf mit Elektrowerkzeugen bearbeiteten Oberflächen Einschränkungen bestehen, lassen sich die Methoden unter Messung so anpassen, dass diese Geräte diese Oberflächen effektiv messen können. Stifte-Rauheitsmessgeräte nach Methode D waren für die Messung des Profils „ Oberfläche “ auf diesen Oberflächen nicht geeignet, es sei denn, es wurde darauf geachtet, nur quer zur Vorspannung zu messen. Die Messwerte der Tiefenmikrometer nach Methode B deuteten darauf hin, dass sich die Ergebnisse durch eine Erhöhung der Anzahl der Messungen verbessern würden, um der geringen Spitzen-Dichte Rechnung zu tragen.
Zudem zeigten die Ergebnisse der Tiefenmikrometer nach Methode B eindeutig, dass die Verwendung des Durchschnitts der Maximalwerte der fünf Messstellen zu Ergebnissen führte, die enger mit den Ergebnissen der anderen Methoden der „ Messung “ korrelierten als die Verwendung des Durchschnitts der 50 Einzelmesswerte. Dies stützt andere Studien, die zu denselben Ergebnissen gelangt sind, insbesondere „Oberfläche -Profil – Ein Vergleich der Methoden der ‚ Messung ‘“ von D.Beamish⁹, in der diese Methode erstmals vorgeschlagen wurde.
Abbildung 14 zeigt die Ergebnisse aller „ Messung “-Verfahren, nachdem Anpassungen vorgenommen wurden, um Fehler aufgrund von Richtungsabweichungen und geringer Spitzen-Dichte zu berücksichtigen. Bei den mit dem Bürstenreiniger und dem Rotopeen-Scaler vorbereiteten Platten wurde die Richtungsabweichung berücksichtigt, indem die in Richtung der Abweichung vorgenommenen Spurenmessungen entfernt wurden. Dies führte dazu, dass die Ergebnisse der mit dem Borstenreiniger behandelten Platten im Durchschnitt um 13,2 % näher an den Ergebnissen des Replikatbandes lagen und die Ergebnisse der mit dem Rotopeen-Scaler behandelten Platten im Durchschnitt um 8,9 % näher an den Messwerten des Replikatbandes lagen.
Die geringe Spitzendichte auf den air wurde berücksichtigt, indem die Ergebnisse sowohl mit 10 als auch mit 20 Messwerten pro Stelle aufgetragen und der Durchschnitt der Höchstwerte für die fünf Stellen angegeben wurde. Auf diese Weise stimmten die Messwerte des Tiefenmikrometers um 15,9 % besser mit den Messwerten des tragbaren Tastschnittgerätes für die Rauheit und um 14,2 % besser mit den Messwerten des Abdruckbandes überein.
Die Ergebnisse des Replikationsbandes werden jedoch unverändert angezeigt, ohne Anpassung an „ Oberfläche “-Effekte. Es ist offensichtlich, dass die unveränderten Ergebnisse des Bandes mit denen anderer „ Messung “-Methoden übereinstimmen.
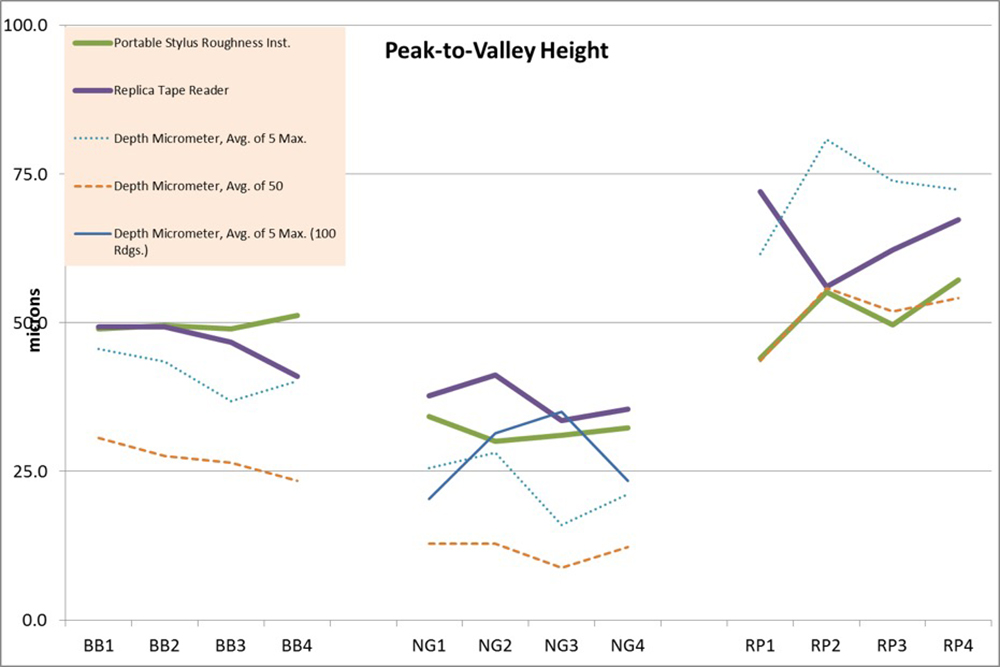
Diese Ergebnisse deuten stark darauf hin, dass Replikationsband eine einfachere und effektivere Lösung für die Messung an Oberflächen darstellt, die durch den Einsatz verschiedener Elektrowerkzeuge entstanden sind. Bei der Verwendung des Bandes müssen weder Vorspannungen noch Spitzendichten besonders berücksichtigt werden. Im Gegensatz zu anderen Methoden zur Messung der Oberflächen Messung , bei denen die durch Elektrowerkzeuge verursachten Profileffekte berücksichtigt werden müssen, können die mit Replikationsband erzielten Ergebnisse unverändert verwendet werden.
In der Lackier- und Beschichtung -Branche wurden umfangreiche Untersuchungen zur Bewertung von strahlgereinigten Profilen auf Stahluntergründen durchgeführt.
ISO 8503-5– Vorbereitung von Stahluntergründen vor dem Auftragen von Anstrichstoffen und verwandten Produkten – Oberfläche Rauheitsmerkmale von strahlgereinigten Stahluntergründen – Teil 5: Replica-Tape-Verfahren zur Bestimmung des Oberfläche -Profils3
Die Norm ISO 8503-5 beschreibt die Vorbereitung von Stahluntergründen vor dem Auftragen von Farben und verwandten Produkten sowie die Rauheitsmerkmale von strahlgereinigten Stahluntergründen nach der Norm „ Oberfläche “:
1 Anwendungsbereich
Dieses Dokument beschreibt ein Feldverfahren zur Messung des Profils „ Oberfläche “, das durch eines der in ISO 8504-2 aufgeführten Strahlreinigungsverfahren erzeugt wird. Das Verfahren nutzt Replikationsband und ein geeignetes Mess Messgerät , um vor Ort die Rauheit einer Oberfläche Oberfläche vor dem Auftragen von Farbe oder einer anderen Schutz Beschichtung zu messen.
Das Verfahren ist innerhalb des für eine bestimmte Qualität (oder Dicke) des Replikationsbands angegebenen Bereichs an Profilhöhen anwendbar. Die derzeit im Handel erhältlichen Qualitäten ermöglichen durchschnittliche Spitzen-Tal- Messung e der Profile von 20 μm bis 115 μm. Das Verfahren gilt für Oberflächen, die mit Schleifmitteln gereinigt wurden.
ASTM D7127–Standard Prüfverfahren zur Messung von Oberfläche Rauheit von durch Strahlreinigung behandelten Metalloberflächen unter Verwendung eines tragbarenTaststiftgeräts4
ASTM D7127 beschreibt die „ Messung “ (Messung der Oberflächenrauheit von durch Strahlverfahren gereinigten Oberflächen) Oberfläche der Rauheit von durch Strahlverfahren gereinigten Metalloberflächen unter Verwendung eines tragbaren Tastkopfgeräts:
1. Umfang
1.1 Diese Norm „ Prüfverfahren “ beschreibt ein Werkstatt- oder Feldverfahren zur Bestimmung der Rauheitseigenschaften von Oberflächen, die durch Strahlen für die Lackierung vorbereitet wurden. Das Verfahren verwendet ein tragbares Profilmessgerät mit oder ohne Gleitvorrichtung. Die gemessenen Kenngrößen sind: Rt und Rpc. Zusätzliche Messgrößen der Profilhöhe (Rmax und/oder Rz) können ebenfalls ermittelt werden, sofern dies zwischen Käufer und Verkäufer vereinbart wurde.
NACE SP0287– Feld Messung s von Oberfläche Profil von durch Strahlreinigung aufbereiteten Stahloberflächen unter Verwendung vonReplica-Klebeband5
NACE SP0287 beschreibt und charakterisiert ein Verfahren zur Messung des Profils nach der „ Oberfläche “ (NACE-Standard) von mit Strahlmittel gereinigtem Stahl. Bei der „ Messung “-Technik wird ein Klebeband verwendet, das das Profil der „ Oberfläche “ nachbildet. Andere gängige Methoden zur Messung des Profils nach der „ Oberfläche “ werden nicht behandelt:
1.1 Diese standard beschreibt ein Verfahren zur Vor-Ort- Messung s des Profils „ Oberfläche “ von durch Strahlreinigung bearbeiteten Stahloberflächen, deren Profil „ Oberfläche “ gemäß der Definition in Abschnitt 2 zwischen 38 und 114 μm (1,5 und 4,5 mil) liegt.
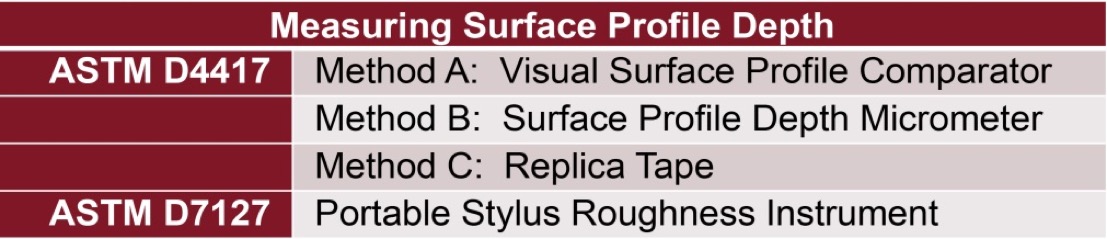
ASTM D4417– „Standard “ Prüfverfahren für die Feld Messung en von Oberfläche -Profil-strahlgereinigtem Stahl
ASTM D4417 beschreibt in der nachstehenden Tabelle 1 drei Verfahren zur Bewertung des Profils nach der Norm „ Oberfläche “ (ASTM D4417) von gestrahlten Stahloberflächen:
1. Umfang
1.1 Diese Prüfverfahren umfassen die Beschreibung von Techniken zur Messung des Profils von gestrahlten Oberflächen im Labor, vor Ort oder in der Fertigungswerkstatt.
SSPC PA 17-Bestimmung derProfilkonformität6
SSPC PA 17 enthält zusätzliche Leitlinien zur Feststellung der Konformität mit den Anforderungen des „ Oberfläche “-Profils. Während die ASTM-Normen beschreiben, wie Messungen durchzuführen sind, konzentriert sich SSPC PA 17 darauf, wo diese Messungen vorzunehmen sind und in welchen Abständen.
In diesen Industrienormen fehlen weitgehend Verfahren und Beschreibungen für die Bewertung von mit Elektrowerkzeugen gereinigten Oberflächen. Mit der zunehmenden Verbreitung von Elektrowerkzeugen wird es immer wichtiger, die beste und genaueste Methode zur Bewertung dieser Oberflächen zu finden.
In diesen Normen wird nur an einer Stelle darauf eingegangen, wie mit Elektrowerkzeugen vorbereitete Oberflächen zu bewerten sind. In Absatz 1.2 der Norm ASTM D4417-14 heißt es: „Verfahren B kann auch für die Beurteilung ( Messung ) von Profilen geeignet sein, die unter Verwendung von Elektrowerkzeugen erzeugt wurden.“
Da es an Normen und/oder Leitlinien mangelt, gibt es kaum Informationen darüber, ob die Methode B nach ASTM D4417 die beste Methode für alle Oberflächen von Elektrowerkzeugen ist oder ob es möglicherweise andere, dynamischere Lösungen zur Messung von Oberflächen gibt. Mit Elektrowerkzeugen vorbereitete Oberflächen weisen Eigenschaften auf, die bei strahlgereinigten Oberflächen nicht vorhanden sind, nämlich eine Richtungsabhängigkeit und Schwankungen der Spitzendichte zwischen den einzelnen Werkzeugen. Die Auswirkungen dieser Eigenschaften auf bestimmte Messung Methoden sind nicht genau bekannt.
1 ASTM D4417 „Standard -Prüfverfahren für die Feld Messung s des Oberfläche -Profils von strahlgereinigtem Stahl“ (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2 D. Beamish, "Replica Tape - Unlocking Hidden Information", Journal of Protective Coatings and Linings, Februar 2015, S. 1 - 6
3 ISO 8503-5 „Vorbereitung von Stahluntergründen vor dem Auftragen von Anstrichstoffen und verwandten Produkten – Oberfläche Rauheitsmerkmale von strahlgereinigten Stahluntergründen – Teil 5: Replica-Tape-Verfahren zur Bestimmung des Oberfläche -Profils“ (Internationale Organisation für Normung (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genf 20, Schweiz)
4 ASTM D7127 „Standard Prüfverfahren “ zur „ Messung of Oberfläche “ „Roughness of Abrasive Blast Cleaned Metal Surfaces Using a Portable Stylus Instrument1“ (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
5 NACE- Standard . SP0287, „ Messung sverfahren zur Bestimmung des Oberfläche -Profils von durch Strahlen gereinigten Stahloberflächen unter Verwendung von Replica-Klebeband“. (Houston, TX: NACE, 2016)
6 SSPC-PA-17 „Verfahren zur Feststellung der Konformität mit den Anforderungen an die Rauheit und die Spitzenanzahl gemäß der Norm ‚Steel Profile/Oberfläche ‘“ (SSPC: Society for Protective Coatings, 800 Trumbull Drive, Pittsburgh, PA 15205, USA)
7 ASME Y14.36M 1996 „Oberfläche textur-Symbole“ (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990, USA)
8 ASME B46.1-2009 „Oberfläche textur (Oberfläche -Rauheit, Welligkeit und Lage)“ (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990, USA)
9 D. Beamish, „Oberfläche -Profil – Ein Vergleich der Methoden zur Messung “, DeFelsko Corporation, Januar 2013