
von David Beamish, DeFelsko Corporation
Aktualisiert: 09/20/2021
Zusammenfassung: Die Leistung von „Beschichtung “ hängt von der Profilhöhe auf Stahl ab Oberfläche. Zur Messung dieses Profils Oberfläche stehen drei Arten von Messgeräten zur Verfügung: Replikationsband, Tiefenmikrometer mit spitzen Sonden und Rauheitsmessgeräte mit Taster. Dieser Beitrag präsentiert die Ergebnisse einer aktuellen Analyse von Messungen, die mit den drei Gerätetypen an Stahl durchgeführt wurden, der mit verschiedenen Strahlmitteln gestrahlt wurde, und schlägt eine neue Methode zur Tiefenmikrometer- Messung vor, die als „Durchschnitt der maximalen Spitzenwerte“ bezeichnet wird.
Stahloberflächen werden vor dem Aufbringen von Schutzbeschichtungen häufig durch Strahlen gereinigt. Durch diesen Vorgang werden alte Beschichtungen entfernt und die Oberfläche aufgeraut, um die Beschichtung Haftung zu verbessern. Das dabei entstehende Oberfläche Profil, auch Verankerungsmuster genannt, besteht aus einem komplexen Muster aus Erhebungen und Vertiefungen, das genau bewertet werden muss, um die Einhaltung der Auftrags- oder Vertragsvorgaben sicherzustellen.
Fachleuten im Bereich der Schutz Beschichtung stehen verschiedene Prüfverfahren zur Bestimmung des Oberfläche -Profils zur Verfügung. Bislang gab es nur wenige Informationen, die ihnen bei der Auswahl eines Messgeräts oder beim Vergleich der Ergebnisse verschiedener Verfahren helfen konnten.
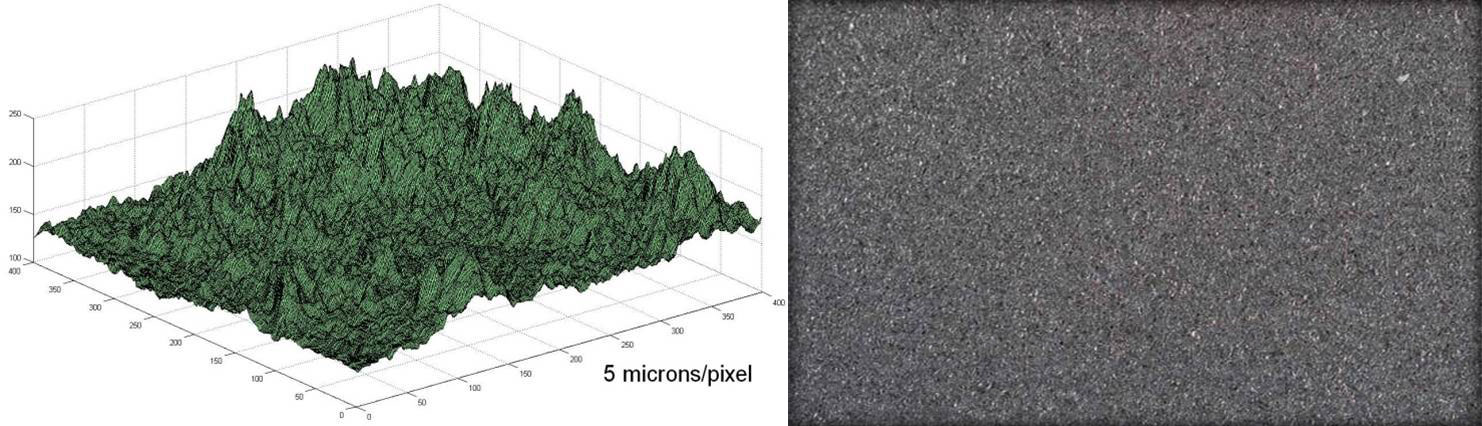
Ein Stahl Oberfläche , der einer Strahlreinigung unterzogen wurde, weist zufällige Unebenheiten mit Erhebungen und Vertiefungen auf, die sich nur schwer charakterisieren lassen. Geräte, die dieses Profil mit hoher Präzision ( Präzision) messen können, wie beispielsweise Rasterelektronenmikroskope, eignen sich nur für den Laboreinsatz. Feldmessverfahren sind daher wünschenswert. Häufig werden bestimmte Profile im Bereich von Oberfläche vorgegeben, und das empfohlene Profil Oberfläche unterscheidet sich je nach Art der Beschichtung.
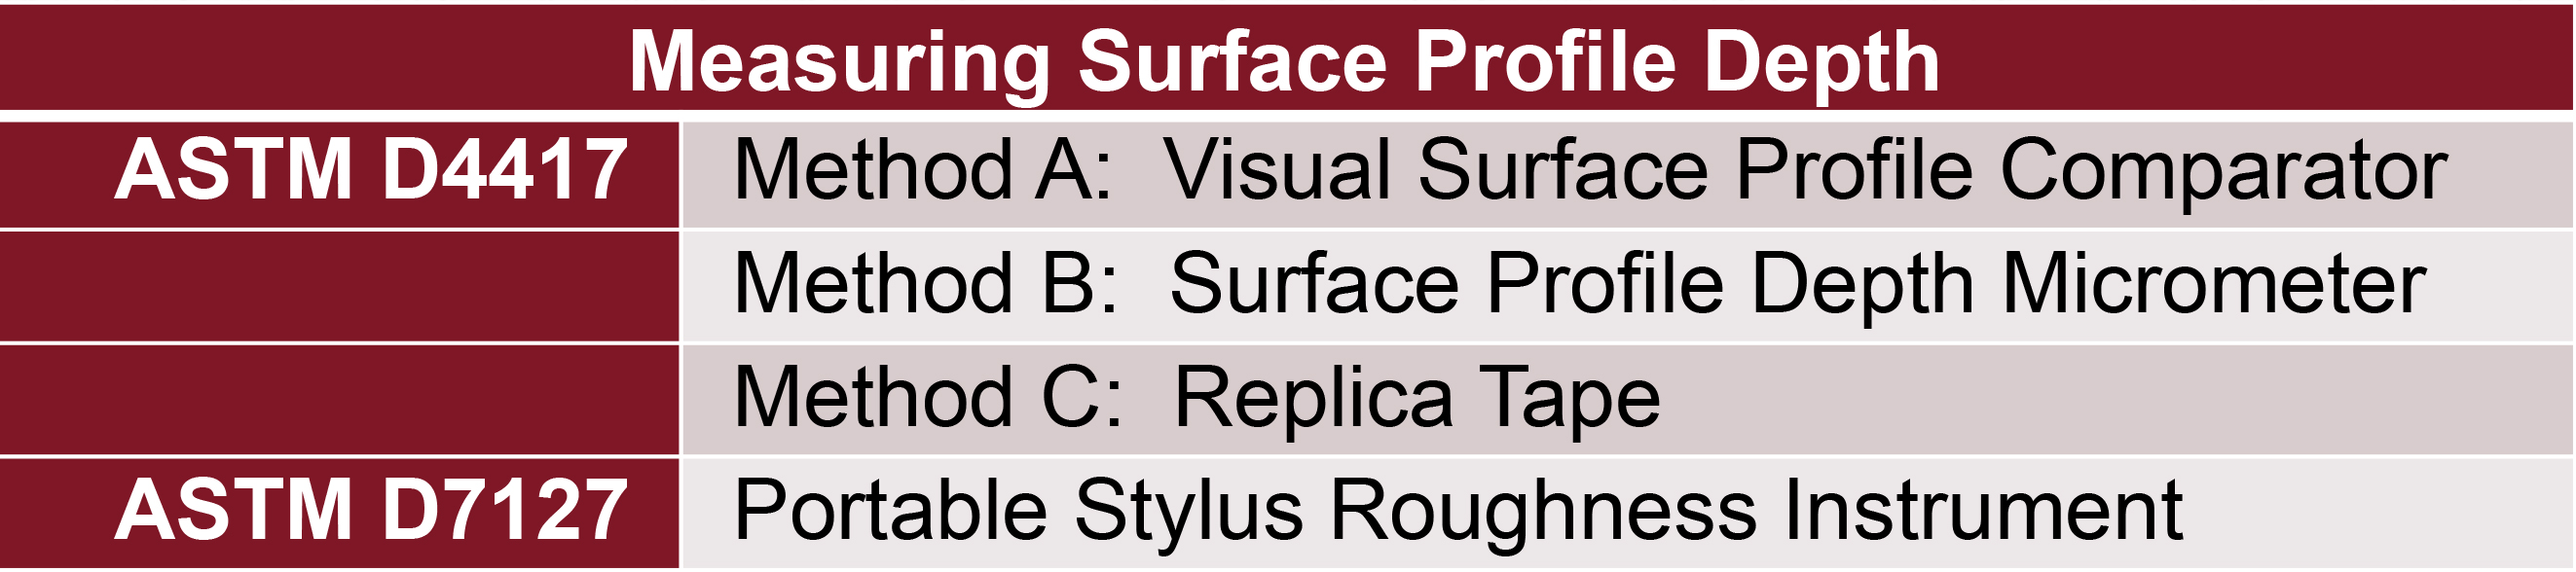
Die Bestimmung des Profils „ Oberfläche “ hängt von dessen Definition ab. ISO 18503-12definiert es als die Höhe der höchsten Erhebungen im Verhältnis zu den tiefsten Senken. ASTMD71274beschreibt es als die positiven und negativen vertikalen Abweichungen, gemessen von einer Mittelachse, die ungefähr der Mitte des zu bewertenden Profils entspricht. ASTMD4417-115definiert das „ Oberfläche “-Profil als „die Höhe der Hauptspitzen im Verhältnis zu den Haupttälern“. Es beschreibt drei verschiedene Methoden zur „ Messung “:
In der Branche gibt es keine Profilnormen, deren Werte auf ein nationales Metrologieinstitut rückführbar sind. Gäbe es solche Normen, könnten Messgeräte anhand dieser Normen geeicht, „ Genauigkeit “-Erklärungen veröffentlicht und hätten die Anwender die Möglichkeit, ihre Ergebnisse miteinander abzugleichen. Anhand dieser Normen ließe sich die Beziehung zwischen den mit Replikband ermittelten Werten und denen, die mit Tiefenmikrometern ermittelt wurden, festlegen und so weiter.
Da es keine physikalischen Standards gibt, hat sich die Branche für eine Referenzmethode entschieden.NACE6, ASTM und ISO beschreiben die Profilhöhe nach der Methode „ Oberfläche “ als den Abstand, der von der Spitze des höchsten Gipfels bis zum Boden des tiefsten Tals im Sichtfeld eines optischen Mikroskops gemessen wird. Das Mikroskop wird auf den höchsten Gipfel innerhalb des Sichtfelds fokussiert. Der Weg, den die Linse zurücklegt, um auf das tiefste Tal innerhalb desselben Sichtfelds zu fokussieren, entspricht einer Einzel Messung e der Profilhöhe. Der arithmetische Mittelwert aus 20 solcher Messungen ergibt die mittlere maximale Spitze-Tal-Höhe. Mit anderen Worten: den Durchschnitt der höchsten Spitzen.
Da die Mikroskop-Methode vor Ort nicht praktikabel ist, unterstützen die großen Organisationen eine Reihe von alternativen Methoden, die sowohl praktisch sind als auch von den Inspektoren routinemäßig angewendet werden.
ISO stellt Profilvergleichsgeräte „ Oberfläche “ für Stahl her, dermit Schrot oder Sand gestrahltwurde⁷,die auf dem Fokussiermikroskopverfahren basieren. Der Anwender vergleicht die Stahl Oberfläche en visuell oder taktil mit dem Profil der einzelnen Segmente des Vergleichsgeräts, um eine angemessene Einstufung in „fein“, „mittel“ oder „grob“ vorzunehmen. Anhang B der ISO 8503-5 zeigt, dass eine gute Korrelation zwischen diesen Vergleichslehre und den „ Messung “ besteht, die mittels Replikatband- und Stylus-Verfahren ermittelt wurden. Es gibt kein ISO-Verfahren für Tiefenmikrometer, und Tiefenmikrometer sollten aufgrund der mangelnden Ebenheit der Vergleichslehre auch nicht zur Messung an Profilvergleichslehre verwendet werden.
Die NACE RP0287 (2016 aktualisiert zu SP0287-2016-SG) zeigt auch8 , dass die Messungen mit dem Abdruckband und dem Fokussiermikroskop in 11 von 14 Fällen innerhalb ihrer Vertrauensgrenzen (zwei standard Abweichungen) übereinstimmen.
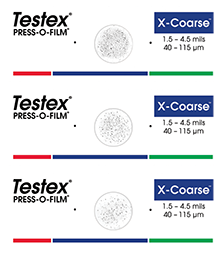
Replica-Klebeband ist einfach zu handhaben, relativ kostengünstig und weist eine gute Übereinstimmung mit den Ergebnissen der Fokussiermikroskopie auf. Es überrascht daher nicht, dass es sich wohl zur beliebtesten Feldmethode zur Messung des „ Oberfläche “-Profils entwickelt hat.
Das Replica-Band besteht aus einer Schicht aus komprimierbarem Schaumstoff, die auf einem inkompressiblen Polyester-Trägermaterial mit äußerst gleichmäßiger Dicke (2 mils +0,2 mils9) aufgebracht ist. Beim Andrücken an eine aufgeraute Stahl Oberfläche, wird der Schaumstoff zusammengedrückt und bildet einen Abdruck des Oberfläche. Legt man das komprimierte Band zwischen die Ambosse eines mikrometrischen Dickenmessgeräts Messgerät und zieht den Beitrag des inkompressiblen Trägermaterials (2 mils) ab, erhält man ein Maß für das Profil Oberfläche .
Mit dem PosiTector RTR H Replica Tape Reader wird die 50,8 μm (2 mils) inkompressible Folie automatisch von allen Messwerten abgezogen.
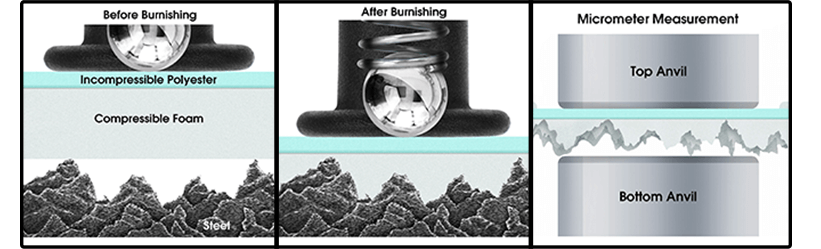
Gemäß ISO 8503-5 „misst dieses Verfahren ein ‚durchschnittliches maximales Peak-to-Valley-Profil‘, da die Ambosse des Mikrometer- Messgerät s das Profil der Replik leicht abflachen, sodass der Messwert einem durchschnittlichen Maximalwert entspricht, auch wenn dieser nicht mit einem mathematischen Mittelwert identisch ist.“ Wir haben also wiederum ein Verfahren, das im Wesentlichen den Durchschnitt der maximalen Spitzenwerte misst.
In den letzten Jahren haben zwei weitere Methoden der Profil Messung e an Beliebtheit gewonnen: das Taster-Rauheitsmessgerät (ASTM D7127) und das Tiefenmikrometer (ASTM D4417, Methode B). Elektronische Versionen dieser Geräte bieten den Vorteil, dass der Einfluss des Bedieners geringer ist und die Erfassung sowie Auswertung der Daten über „ Messung “ digital erfolgt.
Weitere Informationen zu den digitalen Profilmessgeräten „ Oberfläche “ finden Sie unter PosiTector SPG (Digitales Profilmessgerät „ Oberfläche “ ), Messgerät oder unter PosiTector RTR H (Digitaler Replica-Tape-Reader).
Ein tragbares Taster- Oberfläche -Rauheitsmessgerät funktioniert, indem ein Taster at mit konstanter Geschwindigkeit über die Oberfläche geführt wird. Das Gerät zeichnet die Auf- und Abwärtswege auf, die der Taster beim Überqueren der Oberfläche zurücklegt. Es misst Rt gemäß ISO428710, wobei Rt der vertikale Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb einer beliebigen Auswertungslänge von 0,5 Zoll ist. Es werden fünf solcher Aufzeichnungen erstellt und die Rt-Werte gemittelt, um erneut den Mittelwert der maximalen Spitzenwerte zu ermitteln.
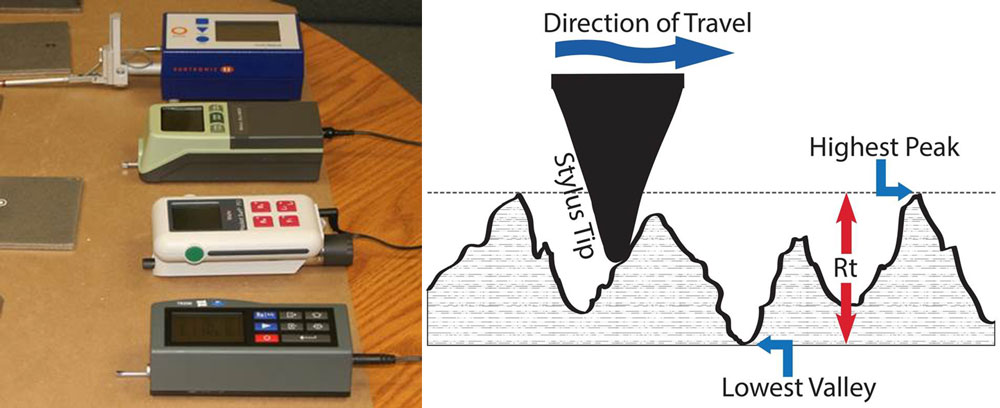
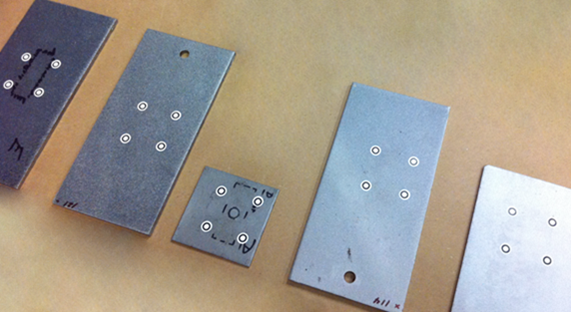
Der ASTM-Ausschuss D01.46 führte eine Ringversuchsreihe mit 11 Laboren durch, um die Messgenauigkeit ( Präzision ) und den Messfehler (bias) dieser Methode zu bewerten. Dabei ließen die Teilnehmer fünf gestrahlte Stahlprüfplatten mit Replikationsband und drei Taststiftmessgeräten vermessen. Sie wählten Taststiftmessgeräte mit einem ausreichenden vertikalen Messbereich aus, damit diese für die Messung der Rauheit ( Messung ) der vergleichsweise rauen Oberflächen geeignet waren, die für die Beschichtungs- und Auskleidungsindustrie von Interesse sind. Dennoch überschritt das Profil einiger Platten die Messgrenzen einiger der ausgewählten Messgeräte.
Vorläufige Ergebnisse bestätigten eine enge Beziehung zwischen den Methoden für die Nachbildung von Klebeband und der Tastereinsatz-Rauheit, genau wie es die ISO gefordert hatte. Sobald die Ergebnisse veröffentlicht sind, werden die Fachleute in der Branche Zugang zu zuverlässigen Korrelationsdaten haben.
Damit bleibt nur noch die Methode mit dem Tiefenmikrometer, für die keine Vergleichsstudie vorliegt. Um eine Korrelation zwischen allen drei Gerätetypen herzustellen, wird in diesem Beitrag vorgeschlagen, die Messungen mit dem Tiefenmikrometer mithilfe einer Methode zu analysieren, die ähnliche Ergebnisse wie die Messungen mit Messband und Taster liefert und mit deren Zielen im Rahmen des „ Messung “ im Einklang steht – eine Methode, die als „Durchschnitt der maximalen Spitzenwerte“ bezeichnet wird.
Um diesen Wert zu ermitteln, wird das Profil an einer ausreichenden Anzahl von Mess at n gemessen, um den „ Oberfläche “ zu charakterisieren – in der Regel fünf. At An jedem Mess werden zehn Messwerte erfasst und der höchste Messwert notiert. Der Durchschnitt (Mittelwert) aller Mess wird als Profil des „ Oberfläche “ angegeben.
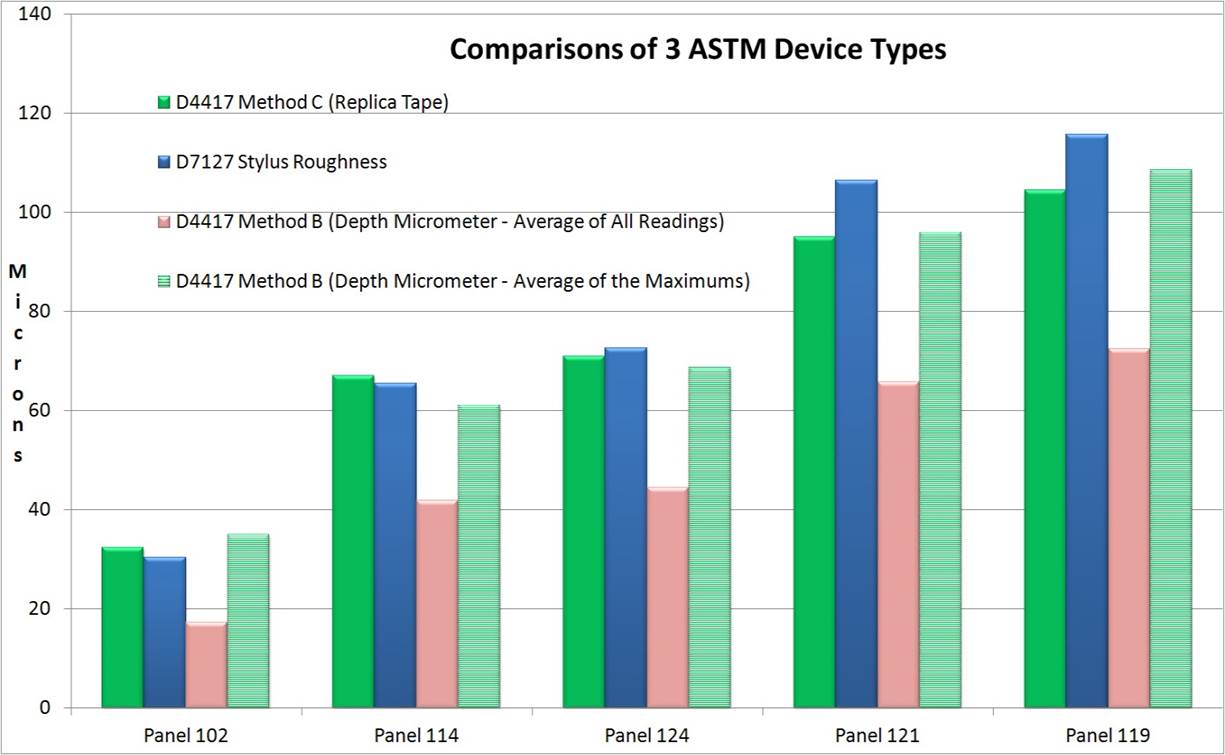
Den Anstoß zu dieser Studie gaben Vorversuche an ASTM-Platten mit einem einzigen Tiefenmikrometer. Wie in Abbildung 5 zu sehen ist, stimmten die Ergebnisse der Tiefenmikrometer bei Verwendung des Durchschnitts der maximalen Peaks mit den Ergebnissen von Messband und Taststift überein.
Ein Tiefenmikrometer verfügt über eine flache Basis, die auf der Oberfläche aufliegt, sowie über eine federbelastete Sonde, die in die Täler des Oberfläche Profils absinkt. Die flache Basis ruht auf den höchsten Erhebungen, und jede Messung entspricht somit dem Abstand zwischen den höchsten lokalen Erhebungen und dem jeweiligen Tal, in das die Spitze eingedrungen ist.
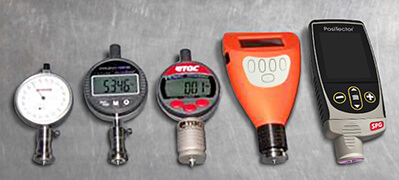
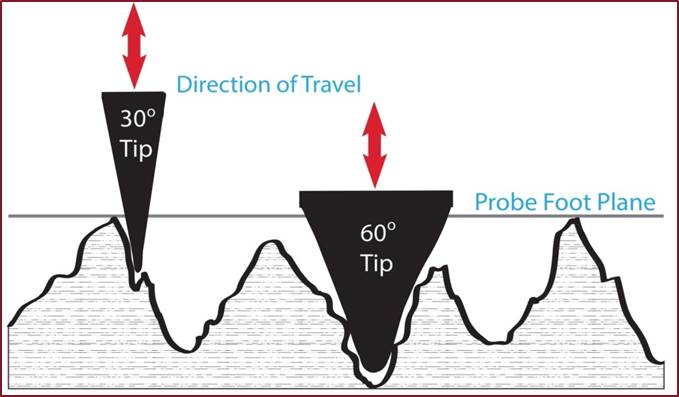
Derzeit verlangt die ASTM D4417, dass der Benutzer den Durchschnitt aller Tiefenmikrometermessungen bildet, unabhängig davon, wie niedrig einige Messwerte sind. Es überrascht nicht, dass die berechneten Endergebnisse in der Regel unter denen liegen, die mit der Band- und Tastschnittmethode erzielt werden. Diese Studie bestätigte diese Vermutung (Abb. 12). Gelegentlich verzeichnete eines der Geräte Werte, at Ergebnissen des Maßbandes at oder darüber lagen, aber das war die Ausnahme.
Nach der oben erwähnten ASTM-Studie mit fünf Testgeräten war die Tiefenmikrometer-Methode die einzige Methode, für die keine Vergleichsstudie vorlag. Um eine Korrelation zwischen allen drei Gerätetypen herzustellen, wird in diesem Beitrag vorgeschlagen, die Tiefenmikrometer-Messungen mit einer Methode zu analysieren, die ähnliche Ergebnisse wie die Messungen mit Maßband und Taster liefert und mit deren Zielen gemäß der „ Messung “ im Einklang steht – eine Methode, die als „Durchschnitt der maximalen Spitzenwerte“ bezeichnet wird.
Um diesen Wert zu ermitteln, wird das Profil an einer ausreichenden Anzahl von Mess at n gemessen, um den „ Oberfläche “ zu charakterisieren – in der Regel fünf. At An jedem Mess werden zehn Messwerte erfasst und der höchste Messwert notiert. Der Durchschnitt (Mittelwert) aller Mess wird als Profil des „ Oberfläche “ angegeben.
Den Anstoß zu dieser Studie gaben Vorversuche an ASTM-Platten mit einem einzigen Tiefenmikrometer. Wie in Abbildung 5 zu sehen ist, stimmten die Ergebnisse der Tiefenmikrometer bei Verwendung des Durchschnitts der maximalen Peaks mit den Ergebnissen von Messband und Taststift überein.
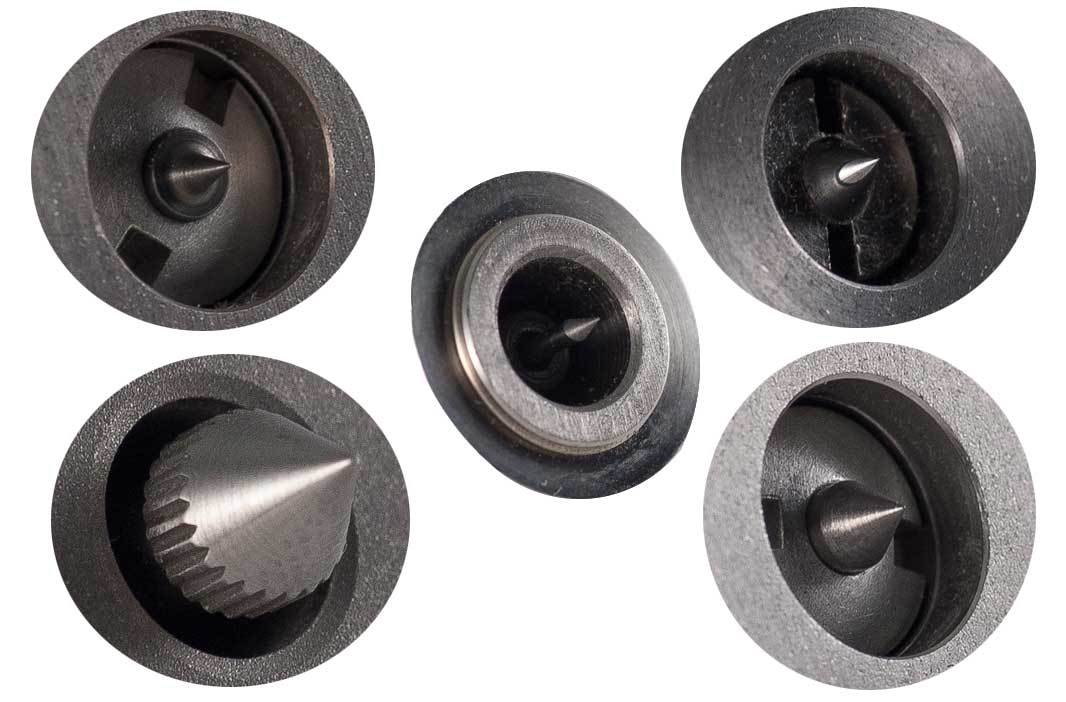
Um diese Ergebnisse zu bestätigen, wurden zwanzig mit gängigen Medien gestrahlte Platten von KTA Labs11 bezogen und fünf gängige Tiefenmikrometer erworben. Fünf Personen führten mit jedem Gerät 50 Messungen an jeder Platte in einer kontrollierten Büroumgebung durch, was insgesamt 5.000 Messwerte ergab.
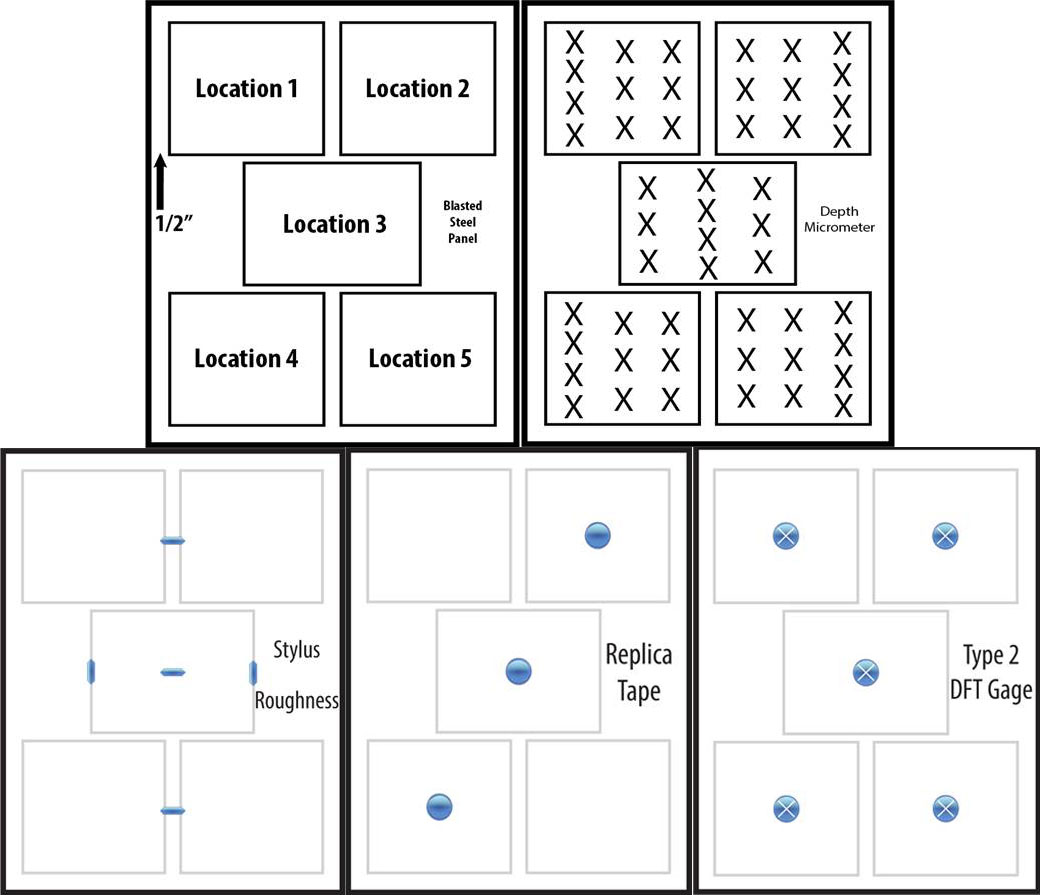
An jedem Paneel wurden mindestens 3 Messungen mit dem Replikationsband durchgeführt und der Mittelwert gebildet. Fielen die Ergebnisse in die äußeren Bereiche des Bandes, wurden zusätzliche Messungen mit dem nächsthöheren Band durchgeführt und der Mittelwert gemäß den Anweisungen des Herstellers ermittelt.
Weitere Informationen zu„Replica Tape – Eine Quelle für neue Informationen zum „ Oberfläche “-Profil“ finden Sie unter Messung.
Zum Vergleich wurden Rauheitsmessungen mit dem Taster an drei gängigen Feldmessgeräten durchgeführt. Schließlich wurden die Messwerte für unedle Metalle (BMR) an jedem Messfeld mit magnetischen Dickenmess Beschichtung n vom Typ 1 und Typ 2 ermittelt.
DFT Die Sonden messen den Abstand zwischen ihrer Sondenspitze und der magnetischen Ebene im Stahl. Bei glattem Stahl fällt die magnetische Ebene mit der „ Oberfläche “ des Stahls zusammen. Bei rauem Stahl liegt die magnetische Ebene irgendwo zwischen dem höchsten Gipfel und dem tiefsten Tal des Profils, wobei diese Position je nach Gerätetyp variieren kann. Daher führt Rauheit in der Regel dazu, dass „ DFT “-Geräte einen hohen oder positiven Messwert anzeigen.
SSPC-PA 2 und andere Normen schreiben die Anwendung eines Korrekturfaktors vor, um diesen Rauheitseffekt auszugleichen. Üblicherweise wird eine Kunststoffunterlegscheibe auf das blanke Profil gelegt und mit dem DFT Messgerät gemessen. Das Messgerät wird so eingestellt, dass das Ergebnis der Dicke der Unterlegscheibe entspricht. Die Unterlegscheibe simuliert die Lackschicht auf den Spitzen, und durch die Einstellung wird sichergestellt, dass die Lackdickenmessungen vom durchschnittlichen Niveau der Profilsspitzen und nicht von der magnetischen Ebene aus erfolgen.
Um die Auswirkung des Profils auf die DFT zu quantifizieren, wurden an allen Platten Messungen mit Geräten des Typs 1 (mechanischer Abzug) und des Typs 2 (elektronisch) vorgenommen, nachdem sie zuvor auf glattem, flachem Stahl auf Null geprüft worden waren. Das durchschnittliche Ergebnis von fünf Messungen wurde für jede Platte aufgezeichnet.
Das Messgerät vom Typ 1 wurde am wenigsten durch das Profil beeinflusst und maß auf der rauesten Oberfläche Oberfläche einen Maximalwert von 0,3 mil. Das Messgerät vom Typ 2 ergab Werte zwischen einem Tiefstwert von 0 auf der glasperlgestrahlten Oberfläche Oberfläche und einem Höchstwert von 1,2 mil auf der S390-Kugelstrahloberfläche Oberfläche. Insgesamt lieferte das „ DFT “-Messgerät Dickenwerte, die zwischen 1 und 26 % der mit dem Replik-Klebeband gemessenen Profilhöhen von Oberfläche lagen, mit einem Durchschnitt von 13 % über alle Platten hinweg.
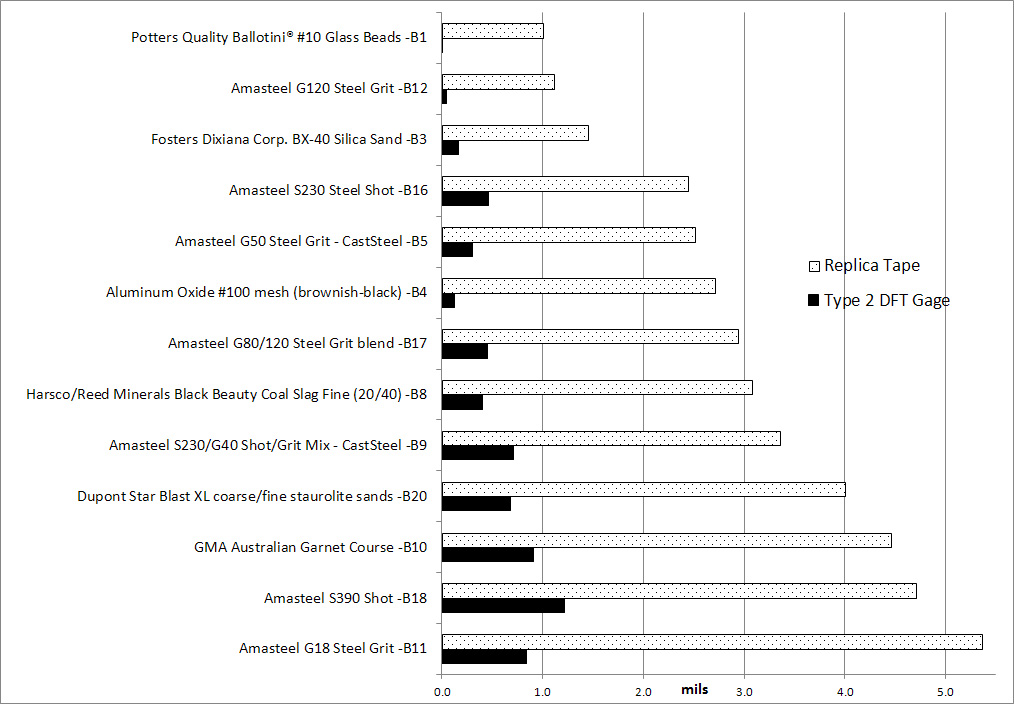
Bei einigen Oberfläche Rauheiten werden die Messmöglichkeiten von Band- und Tasterverfahren überschritten. Nach bewährter Praxis ermöglichen handelsübliche Bandqualitäten eine Messung von durchschnittlichen Spitzen-Tal-Profilen zwischen 0,5 und 5,0 mils. Alle in der Studie verwendeten Tiefenmikrometer verfügten über erweiterte Messbereiche, die für die Messung von gestrahlten Stahloberflächen geeignet waren, und stießen bei keiner der Platten an ihre Messgrenze.
Hier finden Sie die Bestellübersicht für Messbereiche: PosiTector SPG Oberfläche Profil Messgerät .
Bei mehreren Platten gab es Bereiche, in denen alle Instrumententypen hohe Profilwerte ergaben. Diese Abweichungen könnten auf die Unregelmäßigkeiten beim Strahlen von Hand zurückzuführen sein. Es kann davon ausgegangen werden, dass größere Flächen ähnliche Unregelmäßigkeiten aufweisen würden.
Es war nicht möglich, bei jedem Gerät an genau derselben Stelle auf jedem Paneel zu messen (Abb. 7). Mit dem Replikatband wurde ein relativ großer Bereich untersucht, sodass weniger Messungen erforderlich waren, um die Oberfläche angemessen zu charakterisieren. Bei den Methoden mit Taster und Tiefenmikrometer kommen Sonden mit feiner Spitze zum Einsatz, die einen viel kleineren Bereich Oberfläche abtasten und daher mehr Messungen erforderten, um eine Oberfläche angemessen zu charakterisieren. Die Richtlinien von ISO, ASTM, NACE und SSPC tragen diesem Umstand Rechnung.
Alle Methoden erforderten vor Beginn der Tests eine Ersteinrichtung und die Einrichtung unter Genauigkeit Überprüfung .
Weitere Informationen finden Sie in den PosiTector SPG und PosiTector RTR H Bedienungsanleitungen, um mehr über die Einrichtung und Genauigkeit Überprüfung zu erfahren.
Nach der Prüfung mit Replikationsklebeband wurden auf einigen Platten Kreise festgestellt. Es wird angenommen, dass diese dadurch entstanden sind, dass mikroskopisch kleine Partikel in den Schaumstoff eingedrückt und beim Abziehen des Schaumstoffs mitgerissen wurden. Nach der Prüfung mit den Taststiften wurden auf einigen Platten Kratzer festgestellt. Es wird angenommen, dass die Stahl Oberfläche t leicht verändert wurde, als der diamantbesetzte Taststift über die Erhebungen gezogen wurde (Abb. 9).
Oberfläche Bei den Tests zeigt sich, dass die einzelnen Ergebnisse der Profilmessung Messung weniger reproduzierbar sind und größere Schwankungen aufweisen, als es die Anwender von anderen Formen der Industrie Messung , wie beispielsweise der Trockenfilmdickenmessung (DFT), der Temperaturmessung oder der Glanzmessung, gewohnt sind. Während man erwarten könnte, dass zwei Messungen DFT sehr nahe beieinander liegen, können zwei Profilmessungen Oberfläche erheblich voneinander abweichen. Dies liegt in der Natur einer gestrahlten Oberfläche Oberfläche.
Bei einer Platte, die mit einer Mischung aus grobem und feinem Staurolithsand gestrahlt wurde, lagen die Messungen mit dem Abdruckband zwischen 1,8 und 2,9 mils, mit dem Taststift zwischen 1,8 und 2,8 mils und mit dem Tiefenmikrometer zwischen 0 und 5,6 mils. Alle drei Methoden ergaben jedoch einen "Durchschnitt der maximalen Spitzen" von etwa 2,5 mils.
Genauso oft lagen die Ergebnisse der drei Methoden aber auch nicht so nah beieinander. Die Ergebnisse von Klebeband und Taststift wichen manchmal um bis zu 30 % voneinander ab. Bei zwei Platten, die mit S280-Strahlmittel und Aluminiumoxid der Körnung 100 gestrahlt wurden, zeigte das Replika-Klebeband in beiden Fällen 2,7 mm an, während die Tastereinsatzmethode in beiden Fällen durchschnittlich weniger als 2,2 mm ergab. Bei BX-40-Quarzsand hingegen zeigte das Replika-Band 1,5 mils an, während die Tastereinsatz-Methode einen höheren Durchschnittswert von 1,9 mils ergab. Die mit den drei Tastschnittgeräten ermittelten Durchschnittswerte waren bei allen 4 sandgestrahlten Platten höher als die Werte des Replika-Bandes und bei allen oxid- und kugelgestrahlten Platten niedriger. Siehe Abbildung 12 für eine Zusammenfassung der Ergebnisse von Abdruckband und Tastereinsatz.
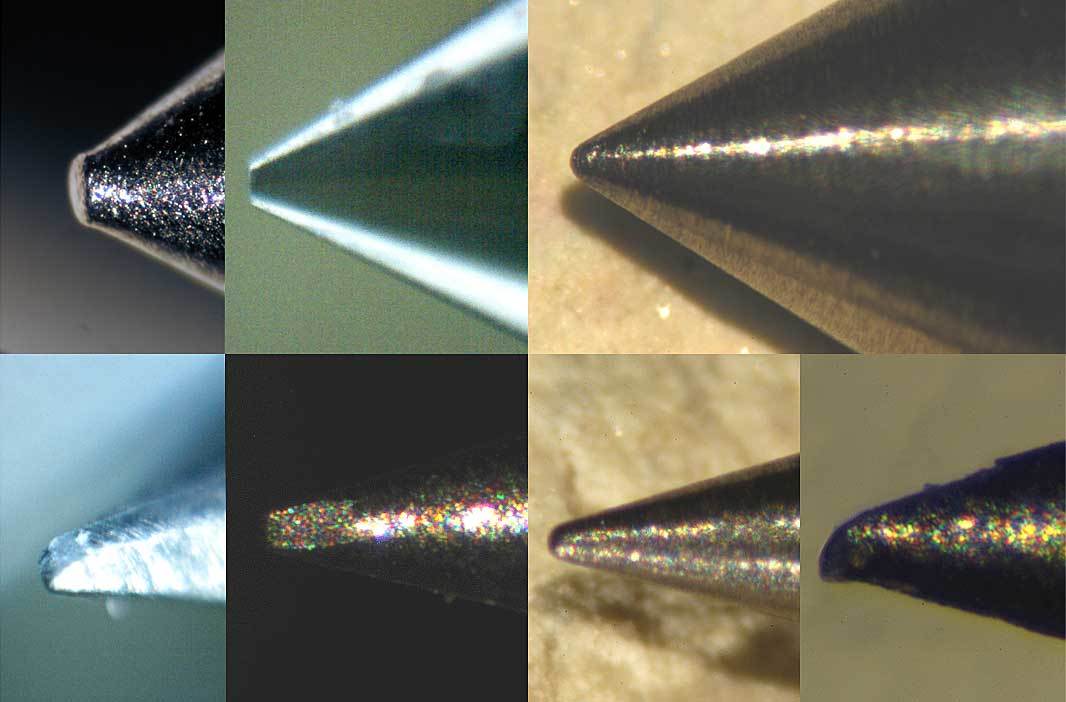
Bei der Durchführung von Profilmessungen nach „ Oberfläche “ mit den Tiefenmikrometern wurden folgende Punkte beachtet:
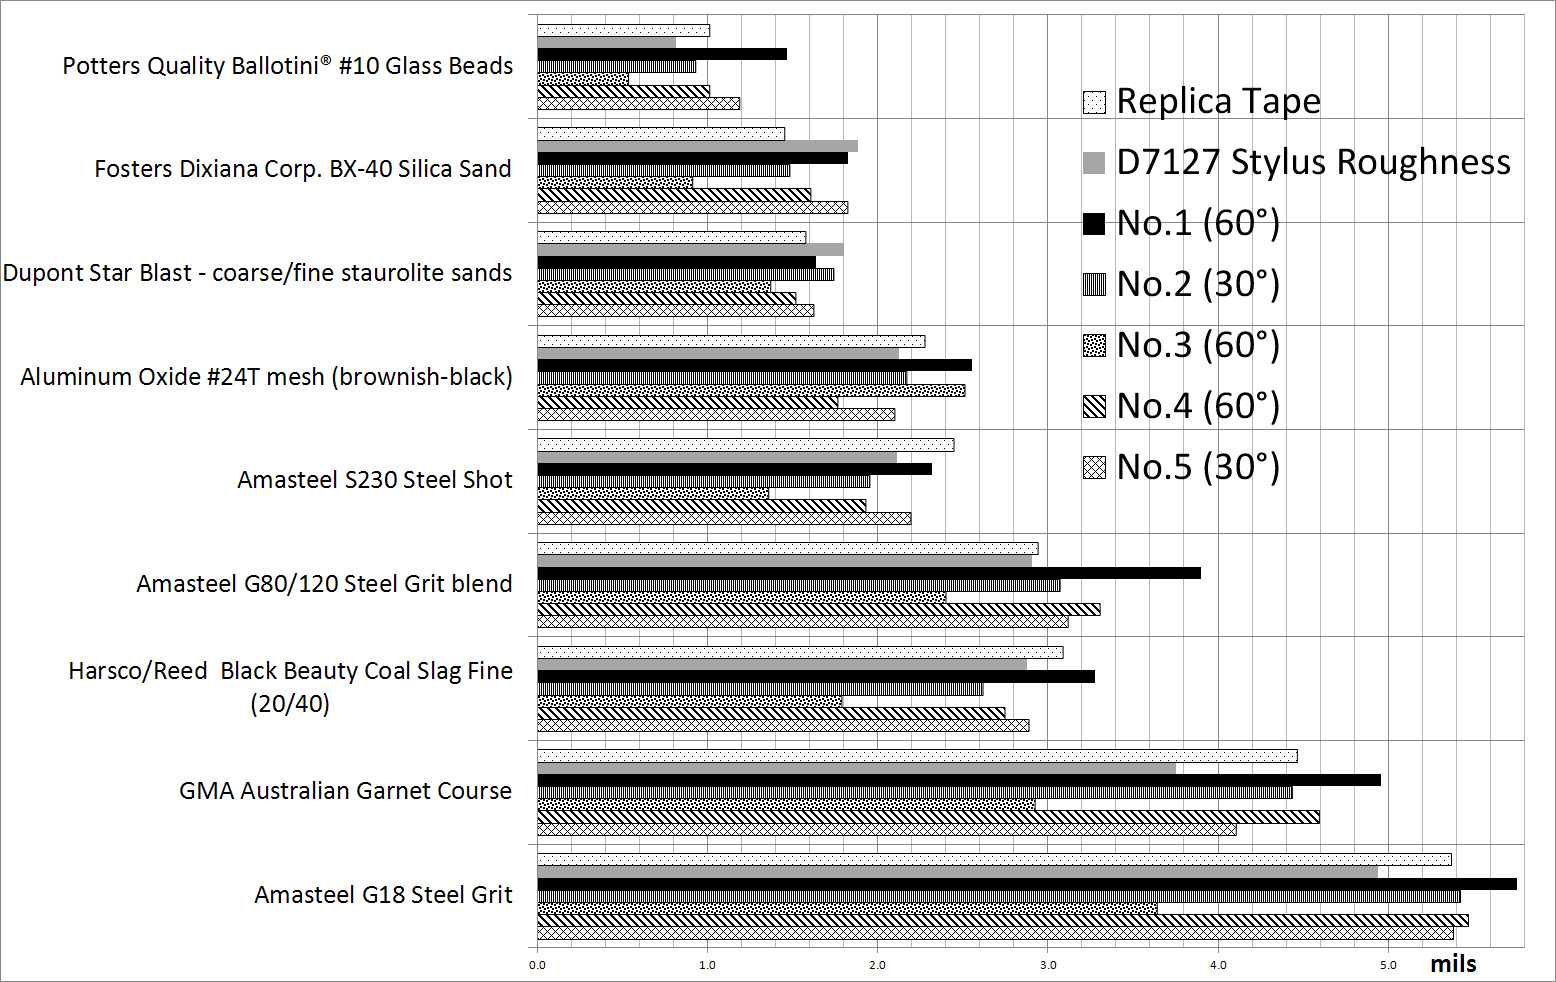
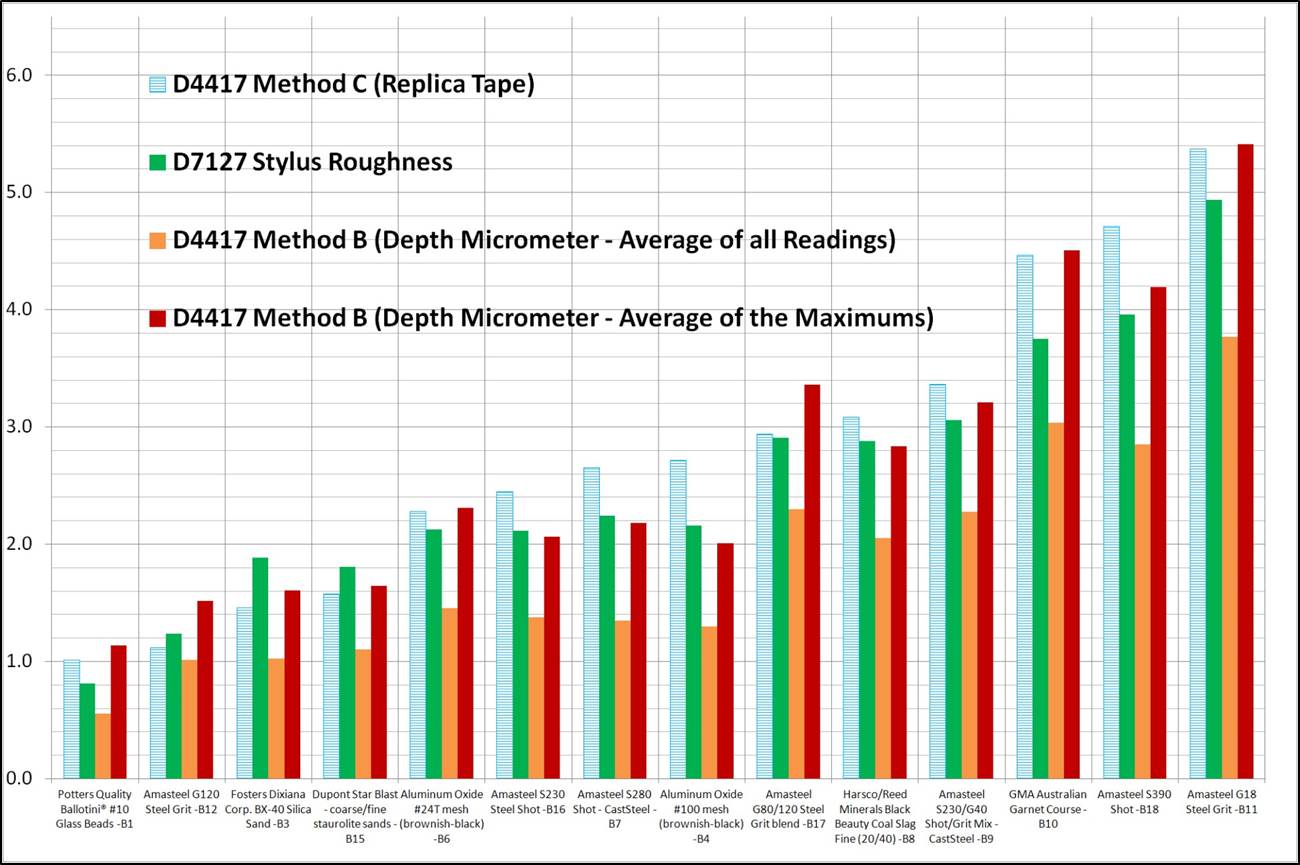
Die Ergebnisse dieser Studie bestätigen den engen Zusammenhang zwischen den Messwerten von Messband und Taststift, der erstmals durch ASTM-Ringversuche nachgewiesen wurde. Die Ergebnisse lieferten zudem interessante Erkenntnisse über den dritten Gerätetyp von Messung , nämlich die Profiltiefenmikrometer von Oberfläche , die bei Anwendung des Analyseansatzes „Mittelwert der maximalen Spitzen“ Ergebnisse erzielten, die mit denen von Messband und Taststift vergleichbar waren (Abb. 12).
Die „ Oberfläche “ von gestrahltem Stahl at an einer beliebigen Stelle unterliegt zufälligen Schwankungen, weshalb mehrere Messungen durchgeführt werden müssen. Ziel der Bewertung ist es, die maximalen Spitzen- und Talwerte zu ermitteln. Einzelmessungen der „ Oberfläche “ (Spitzen-Tal-Höhe) eines durch Strahlreinigung bearbeiteten Metalls Oberfläche variieren innerhalb eines bestimmten Messbereichs Oberfläche von Bereich zu Bereich erheblich. Wie diese Messungen zusammengefasst werden, hängt von dem für die jeweilige Anwendung erforderlichen Parameter ab – dies kann die durchschnittliche Spitzen-Tal-Höhe, deren Maximum oder sogar ein anderer Wert sein. Durch die Anwendung des Analyseansatzes „Durchschnitt der maximalen Spitzen“ liefert ein Tiefenmikrometer zuverlässige Profilmessungen Oberfläche , die eng mit den Ergebnissen von Replikatband- und Stiftrauheitsmessgeräten korrelieren.
PosiTector SPG Advanced Die Modelle verfügen über das SmartBatch™- Modus , um verschiedenen Normen und Prüfverfahren gerecht zu werden. Standardmäßig liefert SmartBatch™ Ergebnisse, die denen der Replica-Tape- und Drag-Stylus-Verfahren nahekommen, indem es automatisch den Mittelwert der maximalen Profiltiefe aller Messpunkte innerhalb des Prüfbereichs ermittelt und „den Mittelwert der maximalen Spitzenwerte“ anzeigt.

DAVID BEAMISH(1955 – 2019), ehemaliger Präsident der DeFelsko Corporation, einem in New York ansässigen Hersteller von weltweit vertriebenen Handmessgeräten für die Korrosionsprüfung ( Beschichtung ). Er verfügte über einen Abschluss in Bauingenieurwesen und mehr als 25 Jahre Erfahrung in der Entwicklung, Herstellung und Vermarktung dieser Prüfgeräte in verschiedenen internationalen Branchen, darunter Industrielackierung, Qualitätsprüfung und Fertigung. Er leitete Schulungsseminare und war aktives Mitglied verschiedener Organisationen, darunter NACE, SSPC, ASTM und ISO.


