
DeFelsko stellt ein handgeführtes, zerstörungsfreies Beschichtung Dicken Messgerät -Gerät her, das sich ideal zur Messung der Dicke von Eloxalschichten auf Aluminium eignet.
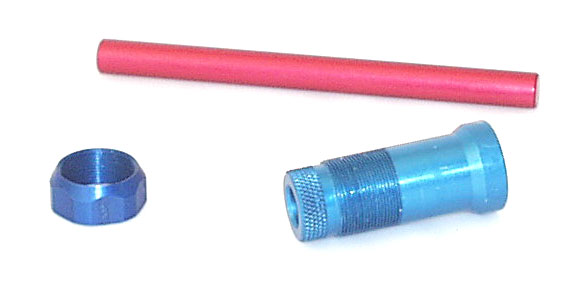
Um die Dicke von Eloxalschichten und anderen dünnen Beschichtungen effizient zu kontrollieren, ist ein präzises, zerstörungsfreies Messverfahren ( Messung ) erforderlich.
Eine weitere Herausforderung ist die „ Messung “ beim Eloxieren in kleinen oder schwer zugänglichen Bereichen.
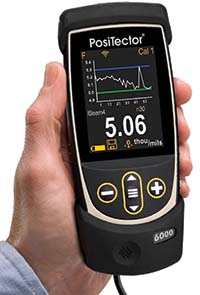
Die Wirbelstromprüfgeräte der Serie „N“ vonPosiTector 6000eignen sich ideal für die zerstörungsfreie Messung von nichtleitenden Beschichtungen auf Nichteisenmetallen. Die Sonde „PosiTector 6000 NAS“ wurde speziell für die hochauflösende Messung von Eloxalschichten auf Aluminium entwickelt. Obwohl die Sonde „ PosiTector 6000 NAS“ bis zu 625 μm (25 mil) messen kann, ist sie am genauesten und bietet ihre höchste Auflösung bei Werten unter 100 μm (4 mil), was innerhalb des zu erwartenden Bereichs der meisten Eloxalanwendungen liegt.
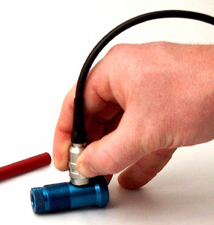
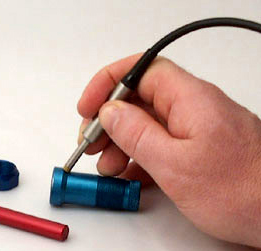
Bei der Messung der Dicke von „ Beschichtung “ an kleinen oder schwer zugänglichen Stellen ist die N-Mikrosonden-Serie 6000 von PosiTector eine ideale Alternative zu den „ Messung “-Sonden. Mit Sondenspitzen in den Winkeln 0°,45° oder 90°lassen sich Dickenmessungen in tiefen Bohrungen, an kleinen Vorsprüngen oder an Innendurchmessern vornehmen. Bei Verwendung einer Halterung oder eines Schnellwechseladapters weisen die N-Mikrosonden identische Spezifikationen wie die NAS-Sonden auf.
Aktuelle Preise sowie Bestellmöglichkeiten für diese Messgeräte zur Bestimmung der Dicke von eloxierten Beschichtung finden Sie auf unserer Verkaufsseite.
Eloxieren ist ein elektrochemisches Umwandlungsverfahren, das seit den 1930er Jahren existiert. Mehrere Metalle können anodisiert werden, darunter Aluminium, Magnesium, Titan und Tantal. Eloxiertes Aluminium wird aufgrund seiner geringen Kosten, seiner ästhetischen Qualitäten und seiner idealen mechanischen Eigenschaften in vielen Anwendungen eingesetzt.
Im Gegensatz zu den meisten Schutzbeschichtungen verändert das Eloxieren die äußere Struktur des Metalls dauerhaft. Wenn Aluminium der air ausgesetzt wird, bildet sich auf natürliche Weise ein dünner Aluminiumoxidfilm, der das Aluminium vor weiterer Oxidation schützt. Durch den Anodisierungsprozess wird die oxidierte Oberfläche deutlich dicker – bis zu mehreren Tausendstel Zoll. Die Härte des anodisierten Aluminiumoxid- Beschichtung s ist mit der eines Diamanten vergleichbar, was die Abriebfestigkeit des Aluminiums erhöht. Die zusätzliche Dicke der Oxidschicht verbessert die Korrosionsbeständigkeit des Aluminiums und erleichtert gleichzeitig die Reinigung des Oberfläche . Die poröse Beschaffenheit bestimmter Anodisierungsarten ermöglicht es, das Aluminium in verschiedenen Farben einzufärben, was es optisch ansprechender macht.
Die Eloxalschicht ist in der Regel bis zu 5 mils dick. Die drei gängigsten Varianten des Eloxierens von Aluminium sind das chromhaltige Eloxieren (Typ I), das schwefelsaure Eloxieren (Typ II) und das Harteloxieren (Typ III).
Das Aluminiumteil wird auf abisolierte Aluminium- oder Titangestelle gehängt, die einen guten elektrischen Kontakt gewährleisten. Während des Eloxierungsprozesses werden die Teile befestigt und die Gestelle in einer Reihe von Tanks aufgehängt.
Eine Alternative zu Gestellen ist die Massenanodisierung, die sich besser für die Anodisierung kleiner, unregelmäßig geformter Teile wie Nieten, Hülsen und medizinische Naben eignet. Anstelle von Gestellen werden die Teile in perforierten Aluminium-, Kunststoff- oder Titankörben verarbeitet. Unabhängig davon, ob Sie eine Coil- oder eine Serienproduktion benötigen, bietet das Eloxieren eine der besten Möglichkeiten der Aluminiumveredelung in der Branche.
Eine weitere Alternative ist das Coil-Eloxieren. Aluminiumbänder werden voreloxiert, um die Kosten für die Endbearbeitung zu senken, Produktionszeit zu sparen und die Materialhandhabung zu reduzieren. Die Vorteile von voreloxiertem Aluminium lassen sich auf die meisten Produkte anwenden, die aus Blechen oder Bandmaterial hergestellt werden. Produkte, die aus Strangpressprofilen, Gussteilen, Stangen, Stäben oder Platten hergestellt werden, sind auf Stückeloxalverfahren wie Regal- oder Schüttgutverfahren beschränkt.
Obwohl die meisten Aluminiumlegierungen in einem Eloxalbecken Aluminiumoxid bilden, neigen sie dazu, unterschiedlich zu eloxieren. Einige Legierungen sind schwieriger zu eloxieren, während andere in leicht unterschiedlichen Farbschattierungen eloxieren. Nach dem Eloxieren bieten die verschiedenen Legierungen unterschiedliche Verarbeitungseigenschaften (Bearbeitung, Schleifen, Polieren), Umweltbeständigkeit und Maßhaltigkeit.
Das Eloxieren ist ein äußerst wirksames und wünschenswertes Mittel zur Veredelung von Aluminium. Einige der wichtigsten Vorteile des Eloxierens sind:
Die Parameter des Eloxalprozesses haben einen erheblichen Einfluss auf die Eigenschaften des gebildeten Oxids. Bei niedrigen Temperaturen und geringen Säurekonzentrationen entsteht eine weniger poröse und härtere Beschichtung Beschichtung. Höhere Temperaturen und ein höherer Säuregehalt führen in Verbindung mit längeren Eintauchzeiten zu weicheren, poröseren Beschichtungen. Geringfügige Änderungen an der Legierung selbst oder an einem dieser Parameter können erhebliche Auswirkungen auf die Beschichtung haben Beschichtung.
Mithilfe verschiedener Prozesssteuerungen und Messung Techniken sind Anodisierungsbetriebe in der Lage, den Anodisierungsprozess Beschichtung zu überwachen, zu steuern und zu korrigieren. Eine der wichtigsten Qualitätskontrollen beim Anodisieren ist die Schichtdicke. Die Dicke der Anodisierungsschicht kann zerstörungsfrei mit einem Wirbelstrom- Beschichtung -Dicken Messgerät oder durch Berechnung des Gewichts pro Flächeneinheit gemessen werden. Die Einfachheit des Wirbelstromverfahrens ist nicht nur effizienter als die Berechnungsmethode, sondern ermöglicht es dem Prüfer auch, sicherzustellen, dass auf allen Oberflächen des Bauteils eine ausreichende Anodisierung stattfindet.
Eloxierte Produkte und Komponenten werden in Tausenden von kommerziellen, industriellen und privaten Anwendungen eingesetzt:
AAC (Rat der Aluminiumanodisierer)
AEC (Rat der Aluminium-Strangpresser)
FGIA (Fenestration & Glazing Industry Alliance) - ehemals AAMA-Architectural Manufacturers Association
MIL-A-8625-AnodischeBeschichtungen für Aluminium und Aluminiumlegierungen
MIL-STD-171-Standard für die Endbearbeitung und Behandlung von Oberflächen
ASTM B244-09–Standard Prüfverfahren zur Messung der Dicke von Anodenschichten auf Aluminium und anderer nichtleitender Beschichtungen auf nichtmagnetischen Grundmetallen mit Wirbelstromgeräten
ASTM B487-85– „Standard “ (Prüfverfahren ) zur „ Messung “ (Bestimmung der Dicke von Metall und Oxid Beschichtung ) mittels mikroskopischer Untersuchung eines Querschnitts
ASTM B137-95–Standard Prüfverfahren zur Messung der Beschichtung -Masse pro Flächeneinheit auf anodisch beschichtetem Aluminium
ASTM B136-84– „Standard “ (Prüfverfahren zur Bestimmung der Fleckenbeständigkeit von anodischen Beschichtungen auf Aluminium) Messung
ASTM B457-67– „Standard “ (Prüfverfahren ) für die „ Messung “ der Impedanz von anodischen Beschichtungen auf Aluminium
ASTM B580-79-Standard Spezifikation für anodische Oxidbeschichtungen auf Aluminium
ASTM B680-80– „Standard “ (Prüfverfahren ) zur Bestimmung der Dichtungsqualität von anodischen Beschichtungen auf Aluminium mittels Säureauflösung
ASTM B893-98 - Spezifikationfür die Hartanodisierung von Magnesium für technische Anwendungen
AMS2468-Hartbeschichtungsbehandlungvon Aluminiumlegierungen
AMS2469-Hardcoating-Behandlungvon Aluminium und Aluminiumlegierungen
AMS2471 - AnodischeBehandlung von Aluminiumlegierungen - Schwefelsäureverfahren, prozessgehärtet
AMS2472-AnodischeBehandlung von Aluminiumlegierungen Schwefelsäureverfahren, prozessgefärbt
AMS-A-8625-AnodischeBeschichtungen für Aluminium und Aluminiumlegierungen (Kopie von MIL-A-8625)
ISO 7599 - Eloxierenvon Aluminium und seinen Legierungen; Allgemeine Festlegungen für anodische Oxidschichten auf Aluminium
ISO 8078– Anodische Behandlung von Aluminiumlegierungen – Schwefelsäureverfahren, ungefärbt Beschichtung
ISO 8079– Anodische Behandlung von Aluminiumlegierungen – Schwefelsäureverfahren, gefärbt Beschichtung
ISO 10074 - Spezifikationfür harte anodische Oxidationsschichten auf Aluminium und seinen Legierungen
BS/DIN EN 2101 - Spezifikationfür das Chromsäureanodisieren von Aluminium und Aluminiumknetlegierungen
BS/DIN 2284-Spezifikationfür das Eloxieren von Aluminium und Aluminium-Knetlegierungen mit Schwefelsäure
BS/DIN 2536-Hartanodisierungvon Aluminiumlegierungen
BS/DIN 2808 - Eloxierenvon Titan und Titanlegierungen
DIN EN ISO 7599-Eloxieren vonAluminium und Aluminiumlegierungen - Verfahren zur Festlegung von dekorativen und schützenden anodisch erzeugten Oxidschichten auf Aluminium


