
Der Schwerpunkt dieser technischen Mitteilung liegt darauf, die Bedeutung der Auswahl, Vorbereitung und Anwendung von „ Klebstoff “ zu dokumentieren, um eine starke Haftung at an den Schnittstellen dolly –Klebstoff und Beschichtung –Klebstoff sicherzustellen.
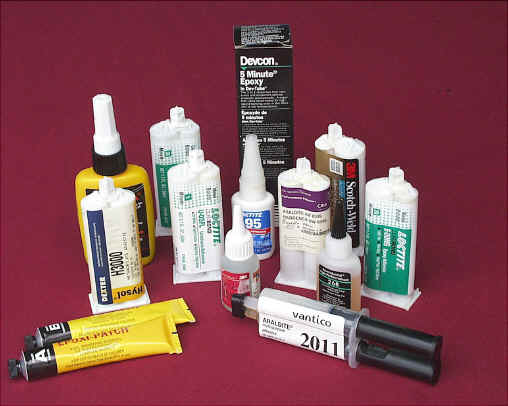
Das grundlegende Ziel von Haftfestigkeitsprüfungen ist es, ein „ Beschichtung “-Versagen herbeizuführen. Bei dem zu prüfenden „ Beschichtung “ kann es zu einem Versagen an der Grenzfläche zwischen dem Substrat und dem „ Beschichtung “ oder zwischen den einzelnen „ Beschichtung “-Schichten in einer mehrschichtigen Anwendung kommen. Bei Beschichtungen kann es zudem zu einem kohäsiven Versagen innerhalb einer bestimmten Schicht kommen. Der ideale „ Klebstoff “ ist ein Wert, der eine stärkere Haftung „ at “ sowohl an den Grenzflächen „ dolly “ zu „ Klebstoff “ als auch „ Klebstoff “ zu „ Beschichtung “ gewährleistet als der Versagungspunkt des zu prüfenden „ Beschichtung “. Dadurch wird sichergestellt, dass alle Ergebnisse der Zugprüfung gültig und aussagekräftig sind.
Es ist außerdem wichtig, dass das Produkt „ Klebstoff “ vorab auf dem „ Beschichtung “ getestet wird, um sicherzustellen, dass es keine sichtbaren Veränderungen der Beschichtungseigenschaften hervorruft. Idealerweise sollte dieser Test ab dem Zeitpunkt durchgeführt werden, an dem das „ Klebstoff “ vollständig vermischt und auf das „ Beschichtung “ aufgetragen wurde, bis das „ Klebstoff “ vollständig ausgehärtet ist. Jede Veränderung der Eigenschaften der Beschichtungen könnte die Ergebnisse ungültig machen. Unsere Labortests haben gezeigt, dass einige aggressive Klebstoffe bestimmte Beschichtungen ausreichend schwächen und deren Haftfestigkeit verringern. In einem Fall schien das „ Klebstoff “ mit dem „ Beschichtung “ zu reagieren, wodurch dessen Haftfestigkeit nach dem vollständigen Aushärten der neuen Verbindung erhöht wurde.
Während des gesamten Entwicklungszyklus des Projekts wurden mehrere Versuche durchgeführt PosiTest Haftfestigkeitsprüfgerät. Auf einige dieser Ergebnisse und Schlussfolgerungen wird in diesem technischen Vermerk Bezug genommen. Ein zusätzliches Experiment wurde entwickelt und durchgeführt, um diese Ergebnisse zu quantifizieren und das Verfassen dieses Artikels zu erleichtern.
Aushärtungszeiten – Die empfohlene Aushärtungszeit für Araldite 2011 beträgt bei den meisten Anwendungen 24 Stunden. In einem Versuch wurden 24 dollies nach einer Aushärtungszeit von 24 Stunden und weitere 24 dollies nach einer Aushärtungszeit von vollen 5 Tagen abgezogen. Die Ergebnisse waren recht ähnlich: Die durchschnittliche Haftzugfestigkeit ( Klebstoff ) lag bei at 2706 psi nach 24 Stunden und bei 2729 psi nach 5 Tagen. Dieser geringe Anstieg ist wahrscheinlich statistisch nicht signifikant und zeigt, dass das verwendete Araldite 2011 seine maximale Haftfestigkeit innerhalb des erwarteten Zeitraums von 24 Stunden erreichen konnte.
Verarbeitungszeit - Araldite 2011 hat eine Verarbeitungszeit von 2 Stunden at Raumtemperatur, was das Aufstellen von dollies bei größeren Arbeiten erleichtern kann.
Aushärtungstemperatur - Die Mindestaushärtungszeit von Araldite kann von 15 Stunden auf 5 Minuten verkürzt werden, wenn die Aushärtungstemperatur von 68F auf 302F steigt. Vorsicht: die Anwendung von Wärme kann die Beschichtungen und ihre Bindungen zum Substrat beeinträchtigen.
Mischungsverhältnis – Beim Mischen von 2-Komponenten-Epoxidharzen ist die Einhaltung des Mischungsverhältnisses zwischen Harz und Härter wichtig. Der in die Araldite- Klebstoff -Tuben integrierte Einzelkolben eignet sich ideal zur Kontrolle des Mischungsverhältnisses. Der Mischvorgang erfordert dennoch die Sorgfalt des Anwenders, um sicherzustellen, dass keine Verstopfungen auftreten, die diese Mengenverhältnisse beeinträchtigen könnten. Es ist außerdem wichtig, Harz und Härter gründlich zu vermischen und dabei air Blasen und Verunreinigungen aus der Umgebung zu vermeiden.

Aufgetragene Epoxidharzdicke – Gemäß den Herstellerangaben beträgt die ideale Auftragsdicke für Araldite 2011 2 bis 4 mil. Die gewünschte Dicke lässt sich in der Regel erzielen, indem eine großzügige Menge Epoxidharz auf die dolly Oberfläche aufgetragen wird. Indem man das Harz glatt und gleichmäßig über die Oberfläche verteilt, anschließend die dolly vorsichtig auf die Oberfläche legt und gerade nach unten drückt, um überschüssiges Epoxidharz herauszupressen, gleicht sich das dolly in der Regel selbst auf den angestrebten Klebstoff Dickenbereich aus.
Verarbeitungsfestigkeit – Bei Araldite 2011 beträgt die Wartezeit bis zum Erreichen der vollen Verarbeitungsfestigkeit 7 Stunden – daher kann es erforderlich sein, „ dollies “ bis zur teilweisen Aushärtung mit Klebeband oder ähnlichem Material an der „ Beschichtung “ zu befestigen.
Hinweise zur Handhabung und Lagerung von Epoxidharz – Die Materialtemperaturen beim Mischen sowie die Lagertemperatur zwischen der Verwendung und dem Verfallsdatum sind ebenfalls wichtige Faktoren bei der Verwendung von Araldite Klebstoff.
Wenn unerwartete oder vorzeitige Ausfälle auftreten, ist es wichtig, die verwendete „ Klebstoff “ und den zugehörigen Anwendungsprozess auf Änderungen zu überprüfen.
Unabhängig von anderen Aspekten kann der „ Beschichtung “ selbst ein entscheidender Faktor bei der Auswahl von „ Klebstoff “ sein. Im Rahmen des Kundenmusterprogramms von DeFelsko sind verschiedene Anwendungsbeispiele eingegangen.
Beim Testen eines Probekörpers – einer dünnen UV- Beschichtung -Schicht auf transparentem Polycarbonat – erreichte das Araldite-Epoxidharz lediglich einen Abzugstestwert von 20 % Beschichtung bei einem Versagen von 80 % Klebstoff-Beschichtung . Das Versagen trat bei etwa 400 psi auf. Als das Araldite durch Loctite Glass Bonding Klebstoff ersetzt wurde, lag der Abzugstestwert bei den gewünschten 100 % bei einer erwarteten Festigkeit von 600 psi.
Bei einer weiteren Probe – einer glatten, teflonartigen Beschichtung ( Beschichtung ) auf Aluminium – kam es bei Araldite-Epoxidharz und mehreren anderen Klebstoffen bei einem Druck von unter 100 psi zu einem 100-prozentigen Versagen ( Klebstoff) –Beschichtung at . Der Loctite-Glaskleber ( Klebstoff ) konnte bei über 1500 psi ein teilweises Ablösen ( at ) verhindern, jedoch reichte die Haftfestigkeit ( Wiederholbarkeit ) nicht aus, um ihn direkt zu empfehlen. Dem Anwender wurde empfohlen, sich an die Hersteller von Klebstoff zu wenden, um eine für die Anwendung besser geeignete Alternative zu finden.
Viele Kunden erkundigen sich nach der Verwendung von Cyanacrylaten – einkomponentigen Klebstoffen, die gemeinhin als „Sekundenkleber“ bezeichnet werden – anstelle des mitgelieferten Zweikomponenten-Epoxidharzes. Cyanacrylate sind vor allem für ihre schnelleren Aushärtungszeiten, ihre einfache Anwendung und ihre relativ hohen Kohäsionsfestigkeiten bekannt. Der größte Nachteil besteht darin, dass sie bei höheren Haftfestigkeiten at sowohl an der Schnittstelle zwischen dolly-Klebstoff als auch an der Schnittstelle zwischen Beschichtung-Klebstoff zu „ Klebstoff “-Versagen neigen at . Sie können bei bestimmten Anwendungen mit geringer Haftfestigkeit dennoch akzeptabel und sogar vorzuziehen sein.
Es ist anzumerken, dass selbst schnell aushärtende Klebstoffe wie Cyanacrylate (die Verarbeitungszeit wird in Minuten und nicht in Stunden gemessen) mit zunehmender Aushärtezeit eine deutliche Zunahme der Haftfestigkeit aufweisen. In einem gut dokumentierten norwegischen Experiment zeigten 4 verschiedene Cyanacrylate alle einen signifikanten Anstieg der Haftfestigkeit, wenn die Aushärtungszeit von 1 bis 5 Stunden at Raumtemperatur verlängert wurde. Die Steigerungen reichten von 7 bis 21 %. Darüber hinaus nahmen die Unterschiede zwischen den Ergebnissen der Cyanacrylate mit zunehmender Aushärtezeit tendenziell ab.
Zwar wird Araldite 2011 als branchenweit anerkanntes Mehrzweck- Klebstoff empfohlen, doch obliegt es dem Anwender, ein Klebstoff auszuwählen, das seinen anwendungsspezifischen Anforderungen an die Haftungsprüfung am besten entspricht. Reagiert das ausgewählte Klebstoff nicht auf das Beschichtung, ist dies eine akzeptable Wahl, solange sich der Großteil der Haftungsversagen auf eine einzelne Beschichtung -Schicht, zwischen Beschichtung -Schichten oder zwischen dem Beschichtung und dem Untergrund beschränkt.
Ž Nationales Institut für Technologie Bericht über Haftfestigkeitsprüfungen, Norwegen, 1996


