
Um die vollständige PDF-Version dieses Berichts zu sehen , klicken Sie hier.
Bei einem kürzlich durchgeführten Projekt unter dem Titel „ Beschichtung “ sollten Haftungsprüfungen gemäß ASTM D4541 durchgeführt werden. Die festgelegten Anforderungen sahen vor, dass mindestens eine Prüfung pro 1.000 Quadratfuß „ Beschichtung “ sowie eine Prüfung pro 100 Quadratfuß „ Beschichtung “-Reparaturen durchgeführt werden musste. Die Spezifikation „ Beschichtung “ selbst verlangte eine Mindesthaftfestigkeit von 1.000 psi. Die Spezifikation „ Beschichtung “ war jedoch auf ein bestimmtes Polyurethan mit 100 % Feststoffanteil zugeschnitten, für das im Produktdatenblatt ein Haftfestigkeitswert von 2.000 psi angegeben war. Vor Beginn der Arbeiten wurde beschlossen, dass die „ Beschichtung “ bei „ at “ eine Mindesthaftfestigkeit von mindestens 1.900 psi aufweisen musste. Es erschien sinnvoll, dass die Haftfestigkeit des „ Beschichtung “ mindestens 95 % des angegebenen Wertes betr at (95 % von 2.000 psi = 1.900 psi). Viele Tests wurden bei 2.000 psi oder darüber durchgeführt, ohne dass es zu einem Haftversagen kam. Zum Leidwesen des Bauunternehmers erfüllten viele Tests jedoch nicht die Mindestanforderung von 1.900 psi. Einige wenige fehlgeschlagene Tests mit sehr geringer Gesamtfläche führten dazu, dass der Bauunternehmer große Flächen erneut strahlen und „ Beschichtung “ erneut auftragen musste. Mann, saß er da fest!
Es ist unerlässlich, dass ein Beschichtung gut auf dem Untergrund haftet, und die Prüfung der Haftung scheint eine einfache Aufgabe zu sein. Doch Beschichtung die Haftung ist äußerst komplex und noch kaum erforscht. Einfache Haftfestigkeitsprüfungen wie das Abtasten und der Versuch, „ Beschichtung “ mit einem Spachtel oder Taschenmesser abzuziehen, sind subjektiv. Die Zughaftfestigkeitsprüfung durch Abziehen ist konzeptionell einfach und liefert einen einzigen diskreten Wert – die Kraft, die erforderlich ist, um einen Bruch herbeizuführen. Die Art des Bruchs von „ Beschichtung “ im Hinblick auf „ Klebstoff “ im Vergleich zu kohäsivem Versagen sollte ebenso beachtet werden wie die relativen Flächen; dies geschieht zwar manchmal, doch es ist vor allem dieser diskrete quantitative Wert, den die Menschen begehren.
Obwohl das Testergebnis aus einem einzigen Zahlenwert besteht, ist ein solcher Test lediglich ein Anhaltspunkt für die relative Leistungsfähigkeit. Bei der Prüfung der Beschichtung -Haftfestigkeit geht es um mehr als nur die Verwendung eines Werkzeugs, um einen Zahlenwert zu erhalten, der als Kriterium für „bestanden“ oder „nicht bestanden“ herangezogen werden kann. Die Norm ASTM D4541 Prüfverfahren wurde zwar vorgeschrieben, doch die darin enthaltenen Informationen wurden bei diesem Projekt völlig außer Acht gelassen.
Der Test spiegelt sowohl materielle als auch instrumentelle Parameter wider. Verschiedene Werkzeuge und verschiedene Klebstoffe ergeben unterschiedliche Werte. Unterschiede bei Temperatur, Luftfeuchtigkeit und anderen Faktoren erschweren die Sache. Sogar die Steifigkeit des Substrats beeinflusst die Testergebnisse. Bei sonst gleichen Bedingungen sind die Prüfwerte beispielsweise bei 1 ⁄4 Zoll dickem Stahl im Allgemeinen höher als bei 1 ⁄8 Zoll dickem Stahl.
Das Hauptproblem besteht darin, dass die „ Prüfverfahren “ unter einem Mangel an „ Reproduzierbarkeit “ leidet. In Abschnitt 6.1.1 der Norm ASTM D4541 heißt es, dass at in der Regel mindestens drei Wiederholungen erforderlich sind, um den Prüfbereich statistisch einzustufen (im Vergleich zur Auftragsanforderung von einer Prüfung pro 1.000 Quadratfuß). Wie bei der Norm SSPC-PA 2 besteht das Ziel darin, einen Bereich statistisch einzustufen, und nicht darin, einen niedrigen Wert ausfindig zu machen und zu ermitteln.
Die Norm ASTM D4541-02 enthält einen Abschnitt, der sich mit der „ Präzision “ befasst, sowie eine Tabelle, die die zu erwartende Streuung der Laborergebnisse darstellt (sowohl die laborinterne Streuung – innerhalb desselben Labors – als auch die laborübergreifende Streuung – ein Vergleich zwischen verschiedenen Laboren). Die Variabilität wird in drei verschiedenen Formen dargestellt. Die erste ist der Variationskoeffizient, bei dem es sich um einen Dezimalwert oder Prozentsatz handelt, der sich aus der Division der standard en Abweichung einer Probe durch den Mittelwert (Durchschnitt) ergibt. Die zweite Form bezieht sich auf die Freiheitsgrade, die mit der t-Verteilung der Stichprobe zusammenhängen. (Stellen Sie sich dazu die bekannte Glockenkurve vor.) Das sind Begriffe, die nur ein Statistiker lieben kann. Glücklicherweise ist der dritte Ansatz einfacher und für Fachleute aus der Beschichtungsbranche besser nachvollziehbar – ein maximal zulässiger prozentualer Unterschied.
Die Tabelle zeigt, dass je nach Gerätetyp die akzeptable prozentuale Differenz zwischen zwei Werten zwischen etwa 25 % und 58 % liegen kann. Dies ist ein klarer Hinweis darauf, dass der Test recht variabel ist, aber ein Beispiel hilft weiter. Für ein Gerät des Typs IV, das im selben Labor verwendet wird, gibt Tabelle 1 der ASTM D4541-02 einen Variationskoeffizienten von 8,5 % an, es gibt 48 Freiheitsgrade, und die maximal zulässige Differenz beträgt 29 %. Die prozentuale Abweichung von zwei Prüfergebnissen wird durch die folgende einfache Gleichung bestimmt.
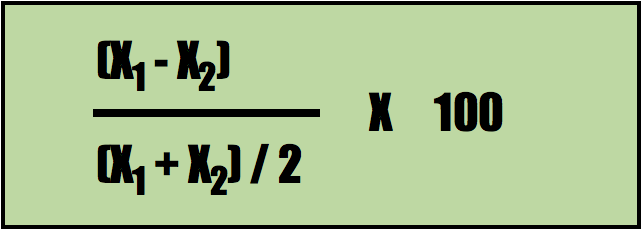
Betrachten wir nun zwei Testwerte: 2.100 psi und 1.600 psi. Setzt man diese Werte in die Gleichung ein, ergibt sich ein Wert von 27 %, was unter der in der ASTM-Tabelle angegebenen maximal zulässigen Differenz von 29 % liegt. Die angegebene „ Präzision “ der „ Prüfverfahren “ ist so unzureichend, dass keiner dieser beiden Werte – weder 2.100 psi noch 1.600 psi – als der richtige bezeichnet werden kann. Bei einer sehr kleinen Stichprobe von nur wenigen Messungen sollten diese beiden Werte zu Recht als nahezu identisches Ergebnis betrachtet werden. Das entspricht zwar nicht dem gesunden Menschenverstand, aber so sieht es nun einmal bei der „ Präzision “ aus – oder vielmehr bei deren Fehlen.
Genauigkeit und „ Präzision “ werden manchmal mehr oder weniger als dasselbe angesehen, obwohl sie sich in Wirklichkeit stark unterscheiden. Bei „ Genauigkeit “ geht es darum, das Ziel zu treffen. Bei „ Präzision “ geht es um „ Wiederholbarkeit “ und „ Reproduzierbarkeit “. Wenn man beispielsweise beim Dartspielen auf die Bullseye zielt und drei Darts wirft, die jeweils einen Zoll vom Mittelpunkt der Bullseye entfernt landen, aber at den Ecken eines gleichseitigen Dreiecks verteilt sind, hat man eine gute „ Genauigkeit “, aber die „ Präzision “ ist schlecht. Die Darts liegen alle nahe am Ziel, aber sie liegen nicht nahe beieinander. Tatsächlich befinden sie sich auf allen Seiten des Ziels. Im Gegensatz dazu ist, wenn alle drei Darts im Doppel-20-Feld landen, Genauigkeit schlecht, aber Präzision ausgezeichnet. Für eine gute Genauigkeit und eine gute Präzision muss man alle drei Darts nahe am Bullseye und nahe beieinander platzieren.
Die verschiedenen Arten von Zugabziehprüfgeräten können für eine gute Genauigkeit kalibriert werden. Der Nachteil des Prüfverfahren besteht jedoch darin, dass die Präzision nicht besonders gut ist. Im Labor ist das Gerät nicht sehr präzise. Man sollte nicht erwarten, dass es unter Feldbedingungen besser abschneidet.
Die Festlegung eines Mindestwerts für die Abziehhaftfestigkeit von 1.900 psi bei diesem Projekt, um innerhalb von 5 % der angegebenen Haftfestigkeit von 2.000 psi für das verwendete „ Beschichtung “ zu bleiben, erscheint sinnvoll, wenn man keine Kenntnisse über Beschichtungen als Werkstoffe, die Prüfgeräte und die Norm ASTM D4541 standard Prüfverfahren . Beschichtung besitzt, da die Haftfestigkeit nicht at mit der Zugfestigkeit von Stahl oder der Druckfestigkeit von Beton vergleichbar ist. Ein Beschichtung mit einem Haftungswert von 2.000 psi ist nicht doppelt so gut wie ein Beschichtung mit einem Haftungswert von 1.000 psi. Tatsächlich kann ein Beschichtung mit einem niedrigeren Haftungswert die bessere Leistung erbringen. PSI ist eine praktische und geläufige Maßeinheit. Beschichtungen werden zwar pro Quadratfuß aufgetragen, ihre Leistung oder ihr Versagen hängt jedoch nicht von der Fläche ab. Lassen Sie sich nicht dazu verleiten, magischen Zahlen hinterherzujagen.


